欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
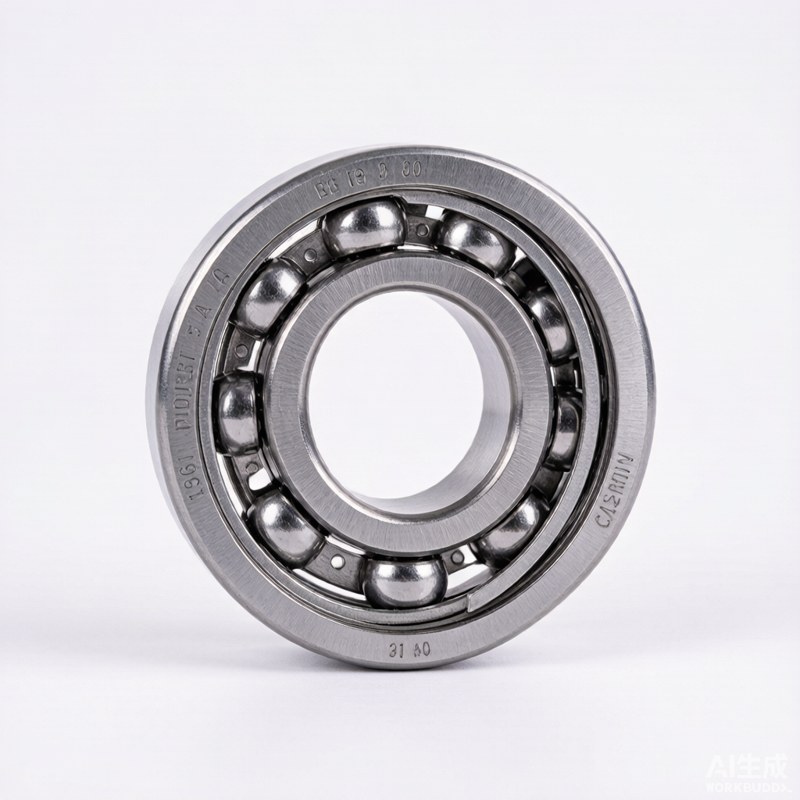
机床加工面出现振纹,主轴温升比以前高,维修拆开发现轴承滚道已经有点蚀——主轴轴承的问题往往在更换之后才暴露。主轴轴承是机床精度的承载核心,精度等级、预紧与配合每一项都会写进工件的表面质量里。FAG 是德国轴承制造品牌,现属舍弗勒(Schaeffler)集团,其主轴轴承在机床与磨床领域应用广泛。
FAG 是德系轴承制造品牌,与 INA 同属舍弗勒(Schaeffler)集团,主轴轴承是其精密产品线的代表。机床主轴常用的角接触球轴承承担径向与轴向联合载荷,通过配对使用获得所需刚性;高速主轴还有陶瓷球混合轴承变体,离心力与发热更小。典型应用包括加工中心主轴、磨床主轴、电主轴与高速钻铣头。这类轴承对装配环境与工艺要求高,普通传动场合不必按此标准选型。
角接触球轴承的滚道与轴线成一定接触角(常见 15 度与 25 度两档),接触角越大承受轴向载荷能力越强,允许转速略低。单个轴承只能承受单方向轴向力,实际使用按两联、三联配对:背对背(DB)布置刚性高、抗倾覆,面对面(DF)布置容忍误差能力好,串联(DT)用于单向大轴向载荷。预紧通过磨窄端面或定压弹簧实现,预紧量决定刚性与温升的平衡,装配时必须按标记与分组代码执行。
精度等级按 ISO 分 P4、P2 等,等级越高跳动越小,主轴前支撑常用 P4 或更高。预紧级别在型号后缀与分组标记里体现,同组才能配对使用。极限转速分脂润滑与油润滑、油气润滑等不同条件,高速电主轴普遍用油气润滑。额定载荷在精密应用里更多是校核项,真正决定选型的是转速、刚性、精度与温升四项的平衡。陶瓷球变体在样本里单独列出,高速场合优先考虑。
主轴轴承常见 70 与 72 系列(接触角 15 度左右)与 719 系列(更薄截面),同一系列下按预紧与精度组合细分。配对形式有 DB、DF、DT 与三联、四联组合,标记字母决定装配方向。密封型与非密封型的差别在于出厂是否带脂与防尘结构,电主轴多用非密封型配合气封。替代选型时精度、预紧、接触角与配对形式四项必须逐一对齐,缺一项装配后性能都会偏离设计。
核对样本给出该预紧级别下的转速余量,装配后实测温升与振动,验证选型是否成立。新设计的主轴还应在图纸阶段把座孔公差、隔套精度与锁紧螺母要求一并列出,轴承与周边件是成套的。
装配必须在洁净环境进行,微小颗粒进入滚道就是提前报废。轴承加热用感应加热器控制温度(一般控制在 100 摄氏度以内),禁止明火与敲击;装配力作用在配合套圈端面。配对轴承按外圈端面标记的 V 形方向对齐,装反预紧完全错误。锁紧螺母的端面跳动与拧紧力矩按工艺执行,装配后手动盘车应均匀轻快。装配完成先低速跑合,逐步升速观察温升曲线。
主轴运行监测看三项:温升、振动与加工面质量。温升稳定在历史水平说明状态正常,持续走高先查润滑供给。振动频谱里轴承特征频率出现冲击对应滚道损伤,比人耳听到异响早得多。加工面出现规律振纹而刀具正常时,优先怀疑主轴轴承与拉刀机构。润滑脂按设计寿命定期补充或更换,油气润滑的供油量按设定持续验证。
每班观察主轴温度记录;每周核对润滑系统工作状态(油气发生器、管路通畅);每季度做一次振动频谱存档比对;年度保养检查锁紧螺母与拉杆力。主轴解体大修时同步检查轴承座孔尺寸与端面跳动,座孔超差不修复直接装新轴承等于白装。精密轴承拆下后原则上不复用,确需复用时按原方向装回并重新测试。
温升高按润滑供给、预紧、配合过盈、冷却系统的顺序排查;振动大先排除刀具与工件因素,再做频谱定位;精度下降(圆度、振纹)按轴承、主轴拉杆、座孔精度的顺序检查。装配后早期失效多与污染、配对方向装反或预紧错组有关,拆检时先核对装配记录。更换轴承时成组更换并检查相邻隔套与螺母的磨损。
主轴轴承按主轴型号建立备件清单,关键机床备一套常用配对组合;轴承属精密件,库存要求恒温恒湿、原包装水平放置、不叠压。批次管理很重要,不同批次的同型号轴承预紧分组可能有差异,成组使用优先同批。润滑脂、锁紧螺母与专用工具随备件一起配置。停产型号提前确认替代关系并做装配验证。
一是按内径外径直接替换,忽略预紧分组与配对标记;二是精度宁高不低,座孔精度跟不上时高等级轴承发挥不出价值;三是脂润滑用量凭感觉,填满腔体导致搅拌发热;四是配对方向凭记忆装配,不用标记对位。主轴轴承的每一项参数都有对应工艺要求,参数与工艺脱节就会反映到工件上。
问:接触角 15 度和 25 度怎么选?
答:转速优先选 15 度,允许转速更高、发热更小;轴向刚性优先选 25 度,承受轴向载荷能力强。高速精加工主轴多用小接触角,重切削大功率主轴偏大接触角或多联配对。
问:陶瓷球轴承贵这么多值得吗?
答:高速场合值得:陶瓷球密度低,离心力小,允许转速更高且温升更低,寿命表现也更好。中等转速与一般精度要求下,钢球轴承性价比更高,不必盲目升级。
问:拆下来的主轴轴承还能复用吗?
答:滚道无损伤、精度测试合格且能确认原装配方向时可谨慎复用,但多数情况下建议更换。精密轴承拆卸过程本身就可能引入损伤,复用的风险常高于换新。
问:预紧力可以现场调整吗?
答:定位预紧靠配对磨窄端面与隔套尺寸决定,现场不具备调整条件;定压预紧靠弹簧实现,结构固定。预紧不合适时应重新选型或更换对应级别的配对组,不要自行修磨。
主轴轴承的选型围绕转速、刚性、精度与润滑四项展开,配对形式与预紧级别是落点;装配环节洁净、加热、按标记对位三步不能省;运行监测靠温升与振动频谱的趋势判断。主轴维修的成本高,一次把参数与工艺对齐比反复返工划算。检修前先整理主轴的历史温升与振动记录,作为选型与验证的基准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102