欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
机床突然黑屏报警,加工程序与参数全丢,重新输入折腾了一整天——数控系统的很多故障不是硬件坏了,而是备份没做、电池没换这类低级疏漏。发那科(FANUC)是日本数控系统制造品牌,在全球机床数控市场占据重要份额,从经济型车床到五轴加工中心都能看到它的系统。
发那科(FANUC)是日本数控系统与工厂自动化设备制造品牌,数控系统产品按定位分几档:面向通用车床与铣床的经济型与主流系列,面向复合加工与多轴机床的高性能系列,以及面向大型生产线与专用机的高档多通道系列。系统与伺服放大器、伺服电机、主轴电机及 I/O 单元构成成套平台,选型时系统与驱动是配套考虑的。个性化界面与二次开发通过宏程序与开放功能实现,机床厂家在此基础上做集成。
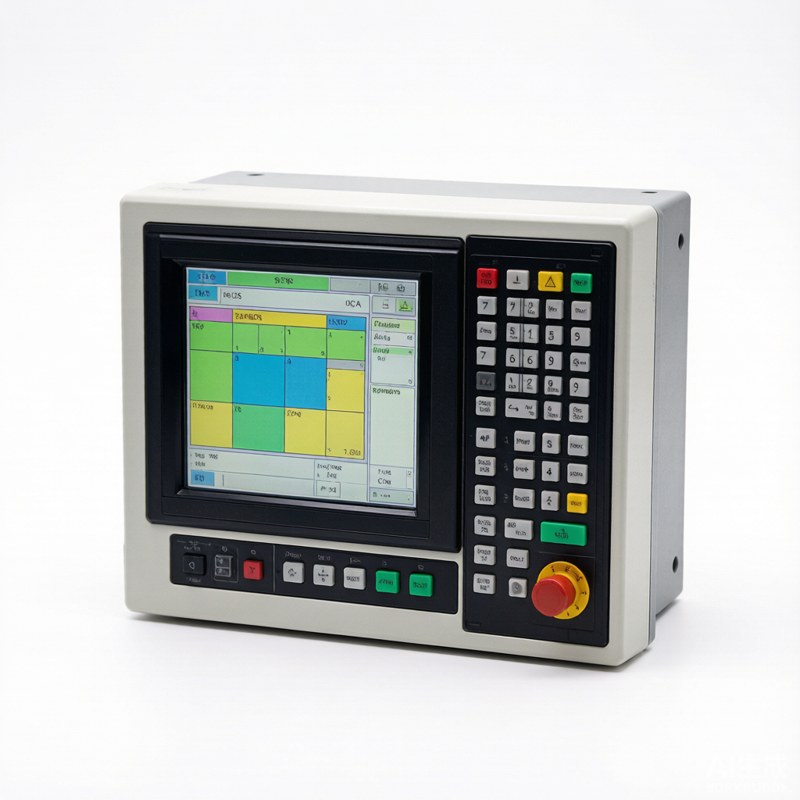
数控系统的核心是控制单元,接收加工程序后经插补运算输出各轴运动指令;伺服放大器驱动伺服电机执行定位,位置反馈由编码器回传形成闭环;主轴放大器控制主轴电机转速与定向;内置 PMC 负责辅助功能,如换刀、冷却与防护门联锁。加工程序、机床参数与 PMC 程序分别存储,参数决定了机床的特性匹配,这就是参数丢失比程序丢失更麻烦的原因。理解这四层结构,报警与故障才能按层定位。
控制轴数与联动轴数是第一参数:车床两轴、三轴立加常见,多轴机床按联动数选高档系列。最大程序容量、通道数与 PMC 容量关系复杂加工与自动化集成。伺服规格按各轴负载惯量与快移速度匹配,电机功率与放大器容量成套。选型还要看扩展:第四轴转台、探针测量与自适应加工等功能是否需要选件订购,出厂后补装的成本与限制明显更高。
通用机床以 0i 系列最普及,覆盖两轴车床到四轴立加的主流配置;高性能系列面向五轴与复合机床,插补精度与通道能力更强;还有面向大型产线与专用设备的系列。同系列内按控制轴数与功能包细分,机床厂家的配置单里列明。二手与改造市场常见老系列机型,备件与维修资源在减少,改造评估时把系统寿命与备件可得性列进去。
核对操作面板语言、宏程序能力与上位系统的通讯接口,这些细节决定交付后的使用顺畅度。配置单逐项签字确认再投产,比交机后扯皮有效。
系统上电前核对电源规格与接地,接地不良是干扰报警的常见根源。首次调试按伺服初始化、参数装载、PMC 调试、螺距补偿与反向间隙测量的顺序进行。电池(系统存储器与绝对位置编码器)在出厂状态未必激活,交付时确认已装入并记录更换日期。调试完成后第一时间做全量备份:参数、PMC 程序、加工程序与补偿数据分别存档,标签写明机床号与日期。
操作人员按层级管理权限,参数界面与 PMC 界面只开放给维修人员,避免误改。参数修改必须记录修改前后值与原因,双人确认。程序与刀补的变更留版本记录。异响、报警代码出现时先记录再复位,盲目复位会掩盖故障线索。长期停用的机床按保养规范定期上电除湿,绝对位置编码器的电池按期更换。
每周核对报警历史与运行时间记录;每月检查存储电池电压(有电池报警功能就按提示执行)、风扇运转与柜内温升;每季度做一次全量备份并异地保存;每年清洁电柜滤网、检查接线端子与接地。备份是数控系统维护的第一要务,硬件可以修,参数与 PMC 丢了恢复成本极高。电池、风扇与滤网作为周期消耗件列入计划。
报警出现先读代码分类:伺服报警查放大器、电机与反馈线;系统报警多为存储或板卡问题;PMC 报警对应外部动作联锁条件。黑屏与启动异常先查供电与电池;轴异动与定位异常查反馈线屏蔽与接地;换刀类报警看 PMC 逻辑与外部条件。排查按报警代码、供电与接地、反馈与线缆、放大器与电机的顺序,多数问题在前两层定位。
常用备件包括存储器电池、风扇单元、操作面板按键膜、I/O 板与常用规格的伺服放大器。关键机床的放大器与主轴电机按重要程度备货,通用型号可在多台机床间周转。系统主板类维修性差,坏了多整体更换,备件周期长,关键产线建议提前备。老化机型提前规划升级或改造路径,别等停产停修才动。
一是按价格选最低配,后续加轴加功能受限于出厂配置;二是忽视备份制度,故障后重输参数耗掉数倍工时;三是参数随便抄别人的机床,机械特性不同会引发振动与精度问题;四是电池到期不换,绝对位置丢失导致全轴回零重做。系统选型与维护都是细节工程,省掉的步骤最后都以更贵的方式补回来。
问:参数丢失后只能找厂家恢复吗?
答:有备份就自己恢复:通过备份介质装载参数与 PMC 程序即可。没有备份时可参照同型号机床抄录并按机械特性修正,但螺距补偿与伺服参数需要重新调整,耗时且风险高。所以备份制度比任何恢复手段都重要。
问:存储器电池多久换一次?
答:按系统型号的说明书要求,常见为按年限或按电压报警提示更换。建议在报警提示前按计划更换,断电状态下电池失效会导致存储内容丢失。更换尽量在机床通电状态下按规程操作。
问:普通车床有必要上高性能系列吗?
答:一般两轴车床用主流系列完全够用。高性能系列的价值在多轴联动、复杂插补与高速高精场合,普通机型上配置过剩,成本与维护复杂度反而上升。按工艺需求选,不为参数表好看买单。
问:不同代次的系统能互相传程序吗?
答:加工程序多数兼容,但宏程序调用、专用 G 代码与选件功能可能因配置不同报错。跨代迁移程序要做逐段验证,尤其是涉及选件功能与自定义循环的部分。
数控系统用好靠三件事:选型时按机床工艺与扩展需求定系列与配置,交付时把备份做成强制步骤,运行中按周期换电池、清滤网、存报警记录。参数与 PMC 是机床的身份证,丢了最难补。每台机床建立一份备份档案并纳入交接清单,改造或更新前先评估系统代次与备件可得性。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102