欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
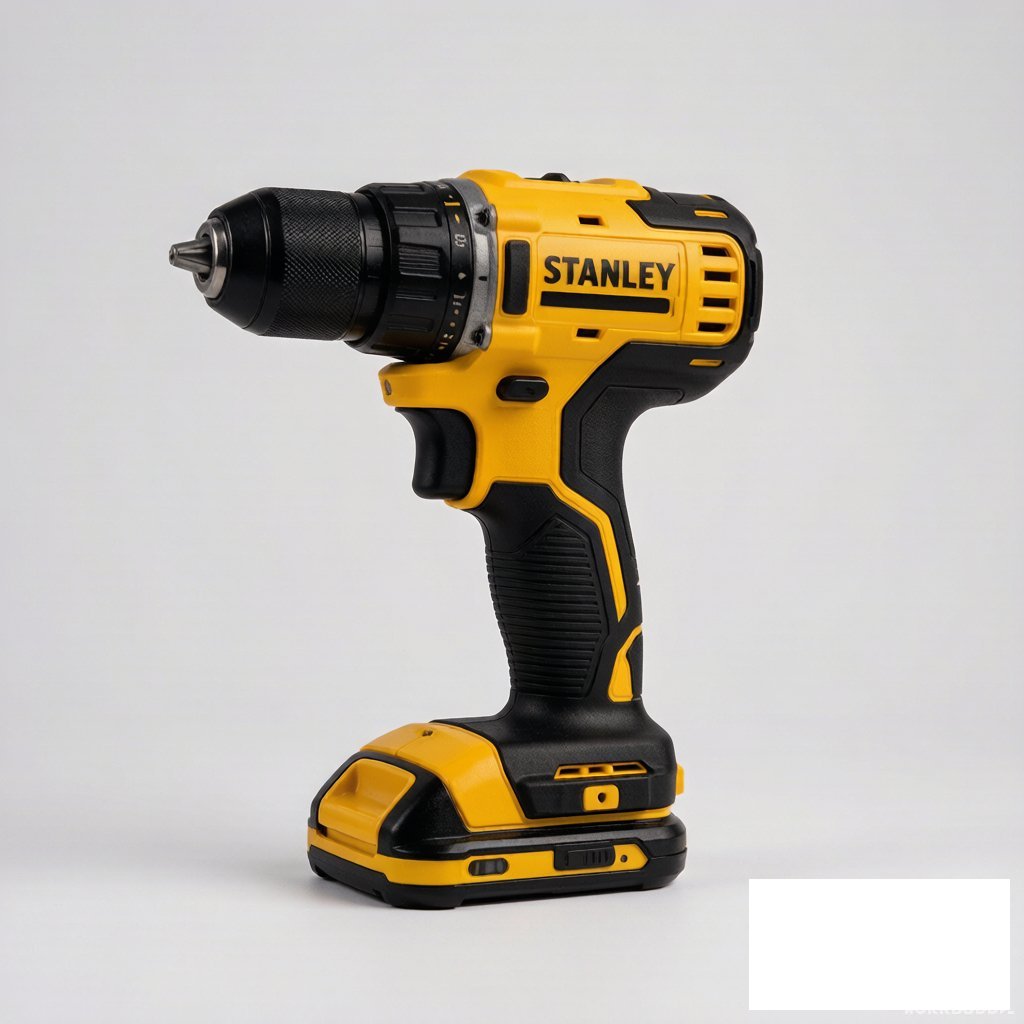
现场两支电钻同批采购,一支用一年就换了两组电池,另一支还在用原装电池。差别往往不在品牌,而在使用习惯:长期满负荷硬拧、电池用到自动断电才充电、钻头钝了还硬顶。充电电钻的结构并不复杂,把电压、扭矩、夹头与电池这四件事对应到实际工序上,使用寿命会明显不一样。
它的典型任务是钻小孔、拧自攻与机螺钉、装拆法兰和桥架、配电柜与设备面板的装配。这类作业的共同点是位置分散、单次工作量不大、但需要反复走动,因此便携性与启停响应比绝对功率更重要。用错工具的表现也很典型:拿低电压机型去钻钢板,钻头发蓝而孔没进;拿大扭矩机型拧小螺钉,直接把螺纹拧滑。先明确工序,再对应机型。
有刷电机靠碳刷换向,结构简单、成本低,碳刷磨损后需要更换,连续重载时温升较快。无刷电机用电子换向,没有碳刷损耗,同样电池下效率更高、续航更长,低速时的扭矩输出也更平稳。区别体现在使用强度上:偶尔装配、轻负载场合有刷机型够用;每天连续作业、需要长时间钻孔或拧紧的场合,无刷机型在续航与寿命上的优势才能体现出来。
常见电压平台从 12 伏到 20 伏左右,电压越高输出功率上限越大,机身体积与重量也随之增加。孔位多、板材以薄板与型材为主的场合,中低电压机型更省力;需要频繁钻较大孔径或拧紧较粗螺钉时,再考虑高电压平台。电池容量以安时计,容量大则续航长但重量增加。同一品牌平台上往往共用电池,选型时优先考虑与已有工具兼容的平台,比单看单机参数更实际。
扭矩调节环上的数字对应脱扣扭矩大小,达到设定值后离合计脱扣,钻头停止转动。拧螺钉时应按螺钉规格与材料深浅设定档位,宁可先小后大,逐步试出刚好拧紧不打滑的值。钻孔工序一般把离合拧到钻孔档,此时脱扣功能取消。把离合当作转速调节用是常见误解,它控制的是扭矩上限,不是转速。小规格螺钉用大扭矩档位,滑牙几乎必然。
夹头常见规格为 10 毫米与 13 毫米,夹持范围决定能装多大柄径的钻头。批头与钻头的柄部尺寸要与夹头匹配,方柄批头需要专用转换头。钻金属用高速钢麻花钻并配合切削液,钻木材用木工钻或三尖钻,钻砖墙需要冲击功能与硬质合金钻头,三者不能互换代用。钻头钝了继续硬顶是最伤电机与电池的做法,磨钻头或换新钻头的成本远低于更换机身与电池。
两速机型通过齿轮切换低速大扭矩与高速小扭矩两个档位。低速档用于拧紧较大螺钉、钻较大孔径,转速低但扭矩储备足;高速档用于小孔径钻孔与快速拧小螺钉,效率高。切换档位应在停机状态下进行,运转中强行换挡会打齿。连续作业时若发现机身发烫、转速明显下降,通常是用错档位导致过载,应及时降档或分批完成。
三步之后确认重量与握持手感。工具是要握在手里反复使用的,机身重心靠后、握把周长偏大的机型,长时间作业容易疲劳,参数再好也会影响现场效率。
锂电池不宜长期放到自动断电再充,也不宜长期满电存放。日常作业结束后随用随充,电量保持在中等区间更有利于延长寿命。充电应在常温环境进行,机身刚用完发烫时先放置降温再充电,高温充电会加速容量衰减。长期不用的电池建议每隔数月补一次电,存放在干燥阴凉处,避免金属件接触端子造成短路。不同容量、不同新旧程度的电池不要串联混用。
点检内容包括:夹头是否晃动、夹爪是否磨损打滑、开关行程是否正常、反转切换是否顺畅、机身散热孔是否被粉尘堵塞、外壳有无裂纹、电池卡扣是否松动。钻孔时出现断续的金属摩擦声,多为齿轮或轴承缺脂;空载声音正常而带载异响,多与夹头或钻头偏心有关;无规律断电则先查电池与端子氧化。电钻内部的润滑脂不要自行用普通黄油替代,黏度不合适会在低温时变硬。
按作业频率准备耗材比多备整机更划算。常用批头、麻花钻组、转换头、磁性批头座、深度限位环属于高频消耗件,建议按规格配齐并集中存放。批头磨损后十字槽会打滑,继续使用会把螺钉头拧圆,反而增加工时。另配一套备用电池与快充座,可在不停工的前提下轮换使用,避免电池没电时整线等待。
问:电钻拧螺钉总是把十字槽拧坏怎么办?
答:先降扭矩档位,把离合调到刚好吃住不打滑的位置;再换新的批头,磨损的批头与螺钉槽配合间隙大,会先打滑再损伤槽口。螺钉规格小时不要用大扭矩机型硬顶。
问:同一平台不同容量的电池可以混用吗?
答:可以单支使用,但不建议把容量与新旧程度差别很大的电池混在同一作业循环里交替重载,续航表现会不一致,管理上也难以判断剩余寿命。建议按容量分组使用。
问:钻钢板时钻头发蓝、孔打不动是什么原因?
答:多半是转速过高而压力不足造成的切削热堆积,也可能是钻头已钝或角度不适合钢材。应降低转速、加大压力并加注切削液,同时更换或重磨钻头,硬顶会连带损伤电池与电机。
问:机身发烫需要停机吗?
答:需要。连续重载时电机与电池温度上升属于正常,但明显烫手时应暂停作业,空载运行散热后再继续。长期在高温状态下工作会加速绕组绝缘与电池容量衰减。
充电电钻的选型逻辑是先看工序,再看机型:材料与孔径决定功率平台,作业频率决定有刷或无刷,现有电池平台决定实际使用成本。使用阶段的三条经验是选对档位、及时更换钝钻头与磨坏批头、按常温随用随充。工具管理上建议建立编号与领用记录,把电池与耗材一并纳入台账,比单纯增加采购量更能减少现场停工。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102