欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
硬质合金刀具的历史,与耐磨材料的发展密切相关。上世纪三十年代,硬质合金从矿山工具切入工业领域,随后进入切削加工,把加工效率提升了一个量级。肯纳金属正是这一路线的早期参与者,它的产品结构至今仍能看出这条脉络:既做金属切削刀具,也保留矿山与耐磨工具业务,两者的共同点是对硬质合金材料工艺的深度依赖。
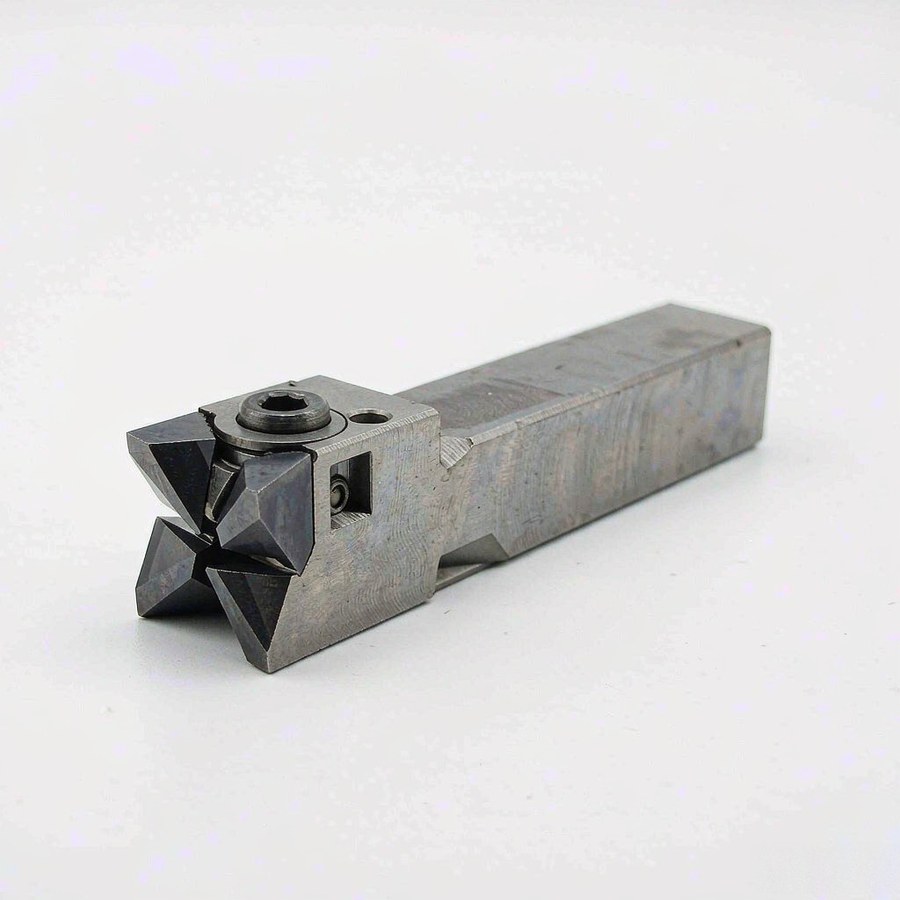
肯纳金属(Kennametal)创立于 1938 年,总部位于美国宾夕法尼亚州匹兹堡地区,是硬质合金材料与金属切削刀具领域的代表性企业。产品分为两大方向:一是面向机加工的刀具系统,包括车削刀片、铣刀、钻头与刀杆;二是面向基础设施与资源行业的耐磨件与矿山工具。品牌在重载切削与难加工材料领域积累较深,客户集中在模具、航空、能源与通用机械制造。
肯纳金属从钨钴硬质合金起步,早期主要解决耐磨件的寿命问题,随后把材料能力延伸到切削刀具。这一路径带来两个特点:一是对粉末冶金与烧结工艺的理解较深,能够在晶粒度与粘结相配比上做细致控制;二是产品设计更偏向重载与恶劣工况,刀体强度与抗冲击能力是设计时的优先项。随着数控加工普及,肯纳金属把重点转向可转位刀片与模块化刀具系统,形成覆盖粗加工到精加工的完整刀具谱系。
其技术优势体现在材料与结构两方面。材料方面,采用超细晶粒硬质合金基体配合多层涂层,在保持韧性的同时提升耐磨性,适合高温合金与淬硬钢的加工。结构方面,刀片断屑槽按工序与材料细分,粗加工槽型强调刃口强化,精加工槽型强调锋利与排屑顺畅。此外,肯纳金属在刀体与夹紧结构上有较多专利设计,模块化接口能减少刀具库存并提高换刀效率。对批量加工企业,这种刀具系统化能力有助于把加工节拍稳定下来。
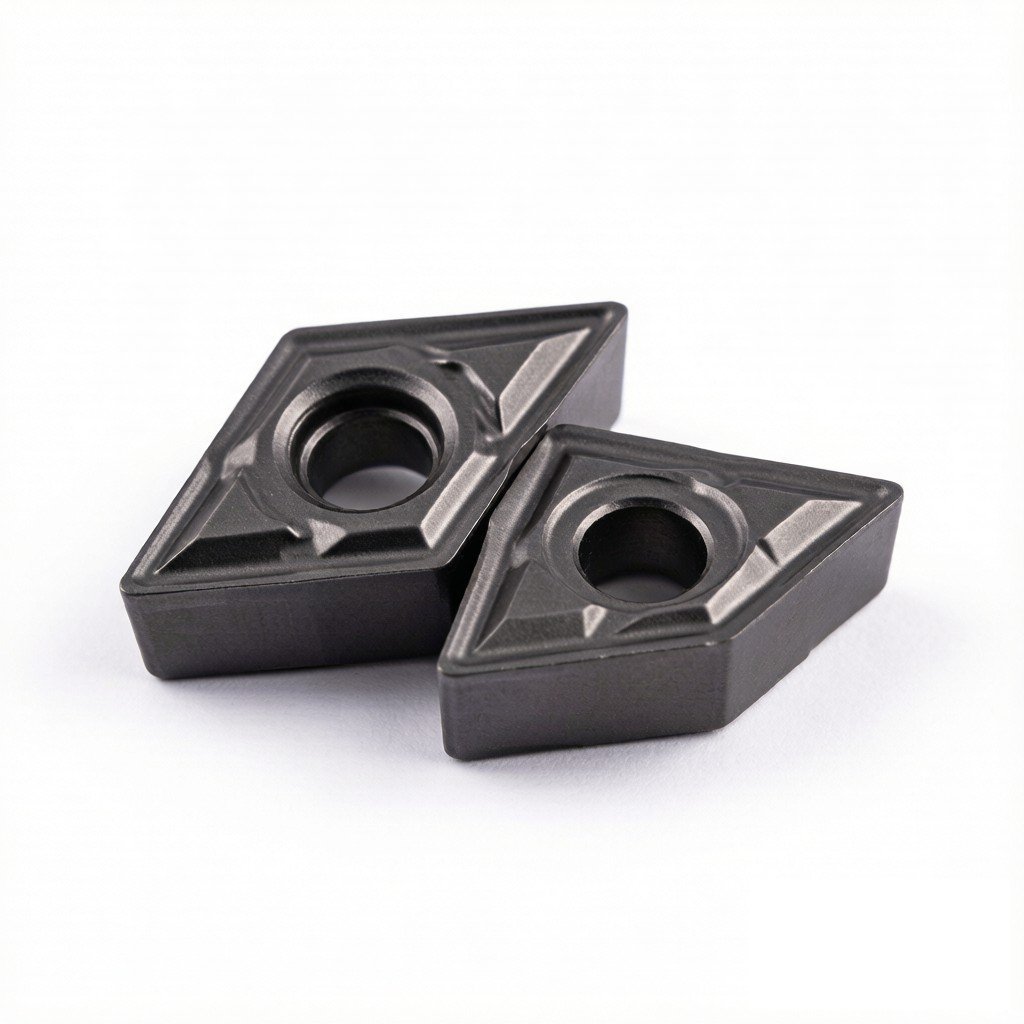
肯纳金属的可转位刀片同样遵循 ISO 代号体系,由形状、后角、公差、断屑槽与尺寸代码组成,例如 CNMG 或 DNMG 系列。形状代码决定刀尖角度,方形与菱形刀片适合不同工序;尺寸代码中的数字表示刀尖圆弧半径与刀片厚度,圆弧越大刃口强度越高,适合粗加工。材质代号通常以字母加数字组合表示,字母对应材料组:钢件、不锈钢、铸铁、有色金属、高温合金与淬硬材料,数字表示牌号的耐磨与韧性侧重。刀杆后缀标注刀尖方向、主偏角与夹紧方式,替换时必须逐项比对。
选型顺序是先材料、再工序、后槽型与圆弧。加工钢件时,粗加工优先选韧性较好的槽型与较大圆弧,以承受断续切削的冲击;精加工选锋利槽型与小圆弧,以获得尺寸精度与表面质量。铣削选型要看工件形状与机床功率,面铣适合大面积平面,方肩铣适合台阶与侧壁,高进给铣刀适用于大余量的高效去除。用国产或其它品牌刀片替代时,除 ISO 代号一致外,还应核对材质适用的切削速度区间与冷却要求,并在试切阶段跟踪寿命,确认稳定后再放量。
肯纳金属刀具常见于模具制造与模具修复、航空发动机与结构件加工、能源装备的汽轮机与石油机械零件、汽车动力总成零件、重型机械的轴类与齿轮坯加工,以及轨道交通零件的批量切削。模具行业的特点是单件余量大、型腔复杂,对刀具刚性与寿命要求高;航空与能源行业多使用高温合金与钛合金,加工硬化倾向强,需要专用材质与低切削速度配合。
刀片安装前清理定位面与底面,检查刀片是否有崩口,紧固扭矩按样本执行。刀杆悬伸长度直接影响刚性,应尽量缩短,长悬伸场合需选用减振刀杆。铣削刀具的跳动要在装夹后测量,跳动超差会造成个别刀片过早磨损与表面粗糙度恶化。切削参数应在推荐区间内起步,粗加工关注每齿进给与切深配比,精加工关注切削速度与表面质量的关系。冷却方式要与材质匹配,高温合金加工推荐高压内冷,避免刃口热冲击。
建议按工序建立刀具寿命台账,记录牌号、参数、加工件数与失效形式。以崩刃为主的失效应检查机床刚性、装夹方式与断屑是否顺畅;以后刀面磨损为主的失效则考虑降低切削速度或改用耐磨性更强的牌号。可重磨刀具要明确重磨次数上限,涂层刀具重磨后性能会有明显下降,通常不建议超过厂家规定次数。库存按日耗量与供货周期设置安全量,进口牌号建议保留一到两批缓冲,避免供货周期波动影响生产。
正品刀片包装规范,标签上的型号、批号与材质代号与实物激光标记一致,刃口研磨均匀且涂层色泽一致。仿制品常见的问题是代号相同但刃口钝化不充分、涂层厚度不均,上机后初期切削正常、随后磨损急剧加快。采购时应保留包装与供货凭证,对长期使用的关键牌号建议固定渠道,并定期抽查实物与包装一致性。
硬质合金刀具的选型逻辑,本质上是把材料、工况与参数匹配起来。把每道工序的刀具数据积累完整,再据此调整牌号与参数,加工成本会随着经验曲线稳步下降。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102