欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
打开一台设备的接线端子盖,十颗螺钉里有三颗的十字槽已经被拧成圆坑。这类损伤多数不是螺钉质量问题,而是批头规格选错、扭力设定过大或操作时没有保持垂直。起子看似简单,真正决定装配质量的是批头与槽型的贴合度、扭力上限和操作姿势三项,任何一项放松,返修量都会明显上升。
装配现场的问题集中在四种:槽口被拧花形成滑牙,螺钉头被扭断,拧紧后短时间内松动,以及批量作业中扭力忽大忽小。前两种源于扭力超出螺钉承受范围,第三种是扭力不足或缺少防松措施,第四种通常指向电动起子的离合档位不稳或电源波动。把这四种失效分开看待,才能对到正确的参数上,而不是笼统归结为工人手法问题。
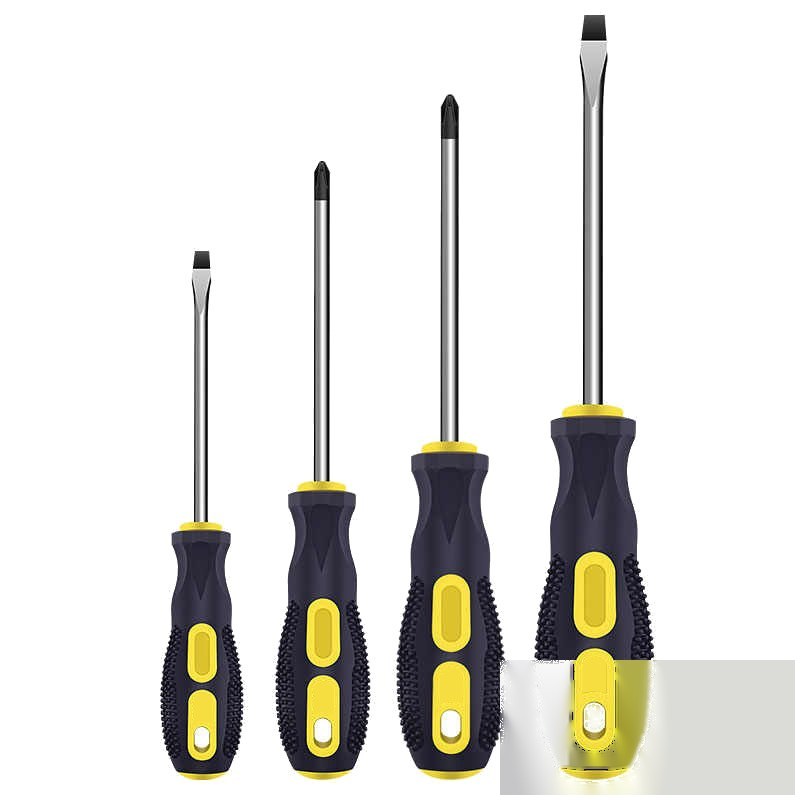
手动起子靠手柄直径决定扭力上限,适合零星维修与精密部位。电动起子分直式与弯头式,靠电机与减速机构输出,适合批量装配。扭力起子带刻度或预置机构,达到设定值会打滑或发出提示,用于有明确拧紧要求的部位。风动起子体积小、转速高,产线上常见。四类的选择依据是日装配数量与是否有扭力要求,零星维修用手动即可,批量且有扭力要求时必须用可预置的机型。国内电动工具品牌如东成也配有起子与批头系列,选型时按接口规格核对即可。
十字批头用 PH 加数字表示,数字越大刀口越宽,常见的 PH0 到 PH3 分别对应小螺钉到大螺钉。一字批头按刀口宽度与厚度标注。内六角与花形(TORX)按对边尺寸标注。尾部接口多为 6.35 毫米六角或 1/4 英寸方头。认规格的要点是量螺钉槽口的实际宽度,而不是凭手感挑一支差不多的。槽宽与批头刀口差半个规格,扭力上去就会打滑。
扭力单位常见牛米,标注可能是范围值,也可能是若干档位。范围值表示该机型能在区间内无级或分档输出,档位值则是每一档对应的近似扭力。读参数时要区分峰值扭力与可持续输出扭力,连续作业看后者。还要注意扭力精度标注,常见为满量程的正负百分比,精度越高批量一致性越好。没有扭力标注的手持起子,只能按手柄长度估算,不适合有明确要求的装配场合。
设好之后先用同规格废件试拧三到五次,确认槽口无损伤再上批量件。试拧这一步经常被省掉,代价往往是整批螺钉报废或事后返修。
判断贴合好坏很简单:把批头插入槽口,前后左右轻晃,间隙应当很小,能插到底且不松旷。批头刀口出现圆角、发亮或横向磨痕,说明已经打滑多次,必须更换。十字批头在 PH1 的螺钉上装 PH2 的批头,看似能带动,实际只有边缘受力,拧几颗槽口就花了。花形与内六角批头同理,规格必须与槽口一一对应。
电动起子一般有扭力离合环与转速开关两级控制。离合档位决定打滑扭力,转速开关决定拧入速度。正确用法是低速起步,螺钉帽贴近工件后再加力,让离合在设定值触发。全程最高速冲击式拧入,会让离合来不及响应,实际扭力远超设定值。弯头起子在小空间作业时要确认输出轴方向,装反批头会反向打滑,还可能损伤碗形齿。
发现滑牙应立即停手,不要在同一个槽口上继续反复用力。先用切割片在螺钉头上开一道新的一字槽,再用一字批头或冲击起子取出。断头螺钉露出工件的,用钳子夹住旋出;埋在内部的,先定位打中心眼,用反牙钻头或取出器旋出,过程中保持垂直并加少量润滑。取出后检查螺纹孔是否损伤,必要时用丝锥过一遍再装新螺钉,避免新件再次拧不到位。
手动起子的绝缘手柄出现裂纹、发软或金属杆歪斜时更换。电动起子按月检查开关触点、扭力离合是否打滑、电源线护套是否破损;风动起子按使用频次加注气动油。批头属于高频耗材,出现圆角、崩口、磁力消失都应更换。扭力起子建议按使用强度安排定期校验,长期使用后弹簧会疲劳,设定值与实际输出之间出现偏差,仅靠手感很难发现。
验证装配质量有两招:抽检拧紧后的螺钉,用扭力扳手复核是否落在设定区间内;观察一批完工后槽口的完好率,槽口完好率下降说明批头或扭力设定需要调整。记录建议包含日期、螺钉规格、扭力设定值、批头更换时间与抽检结果,连续记录几周就能判断扭力设定是否稳定,也能为同型号设备的重复装配提供可直接沿用的参考值。
问:同一种螺钉,为什么用电动起子容易滑牙?
答:多数是扭力档位设得偏高,或者转速过快导致离合来不及响应。改用低速起步、按螺钉规格重设档位,滑牙率会明显下降。
问:批头有磁性会影响扭力吗?
答:磁性只用于吸附螺钉,不改变输出扭力。但强磁批头会吸附铁屑,附着在槽口会降低贴合度,作业结束后应清理。
问:扭力起子多久校验一次?
答:按使用频次与要求精度决定。有明确工艺要求的场合建议按固定周期校验,日常使用中若发现同一设定下螺钉松紧明显不一致,应提前送校。
问:塑料件上拧螺钉要怎么避免开裂?
答:选取扭力区间下限,使用带离合的电动起子并低速拧入,必要时先在塑料件上预钻引导孔,孔径略小于螺钉根径。
起子装配的质量由三件事决定:批头规格与槽型贴合、扭力设定与螺钉规格匹配、操作保持垂直低速起步。槽口一旦滑牙就不要反复加力,按开新槽、钳取、反牙取出的顺序处理。批量装配前先用废件试拧几颗确认参数,比事后返修省事得多。开始新的装配任务前,建议先确认螺钉规格、被连接件材质与是否有扭力要求,再决定工具类型与档位。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102