欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
车间里两把卡尺量同一个工件读数不同,检查原因往往不是卡尺坏了,而是没有归零、测量面有油污,或者测量时测力施加得不一致。数显卡尺把读数变简单了,却也让使用者放松了对测量条件的关注。它属于通用长度量具,读数分辨率不等于测量准确度,两者之间的差距由使用方法和维护状态决定。
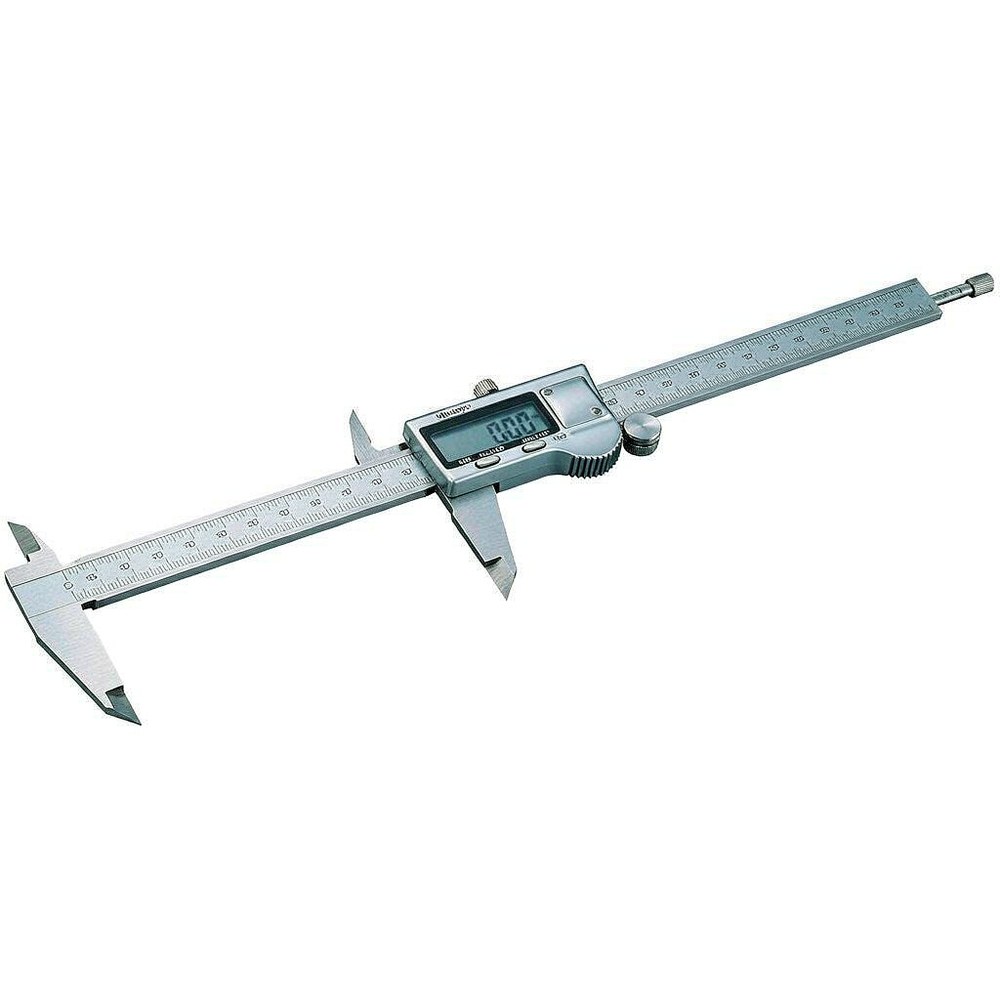
数显卡尺主要用于外径、内径、深度与台阶尺寸的快速测量,量程常见 150 毫米规格,也常见 200 与 300 毫米规格。它适合车间现场的过程检验与快速核对,不适合替代高精度量具做最终仲裁测量。选择量程时按被测量最大尺寸留出余量,测量面与被测件的接触形式也要匹配:测外径用外测量爪,测内孔用刀口形内测量爪,测深度用尾部测深杆。
数显卡尺由尺身主尺、可移动的尺框、测量爪与容栅式位移传感器组成。尺身内布置定栅,尺框内布置动栅,两者相对移动时电容变化被电路转换为数字读数。容栅测量无需光学镜片,抗油污与抗振能力较好,但在强电磁干扰或测量面严重污染时仍可能跳数。数显单元常见断电记忆与任意位置清零功能,使用前需确认显示单位是毫米还是英寸。
分辨率是最小显示单位,常见 0.01 毫米,只代表能读出多细的数值,不代表测得准。示值误差反映读数与真值的偏差范围,随量程大小变化,通常以某一量程段上的允许偏差表述。重复性指同一位置反复测量时读数的分散程度,它更贴近现场使用的实际可靠性。核对一把卡尺是否可用,应同时看这三项,只按分辨率判断会得出误导性结论。
测量深孔或窄槽时,普通爪型可能无法伸入,需按工件形状提前确认爪型是否适用。
测量前用清洁软布擦净测量面与工件表面,去除油膜与切屑。闭合两外测量爪时,用轻微而稳定的力推合尺框,观察显示是否回到零位。有明显间隙或读数不能归零,说明测量面磨损或有异物。除常规归零外,还可利用任意位置清零功能用标准量块核对某一尺寸点,判断卡尺在整个量程内是否线性良好。
正确的手法是拇指滚轮推进尺框,让测量面轻触工件,靠手指感觉判断接触是否均匀,不要用力压紧。测力过大时卡尺本体与爪部会产生弹性变形,读数会小于实际尺寸,量程较大的型号更明显。测量外径时测量面应与轴线垂直,测量内孔时爪面要与孔壁贴合,测量深度时尺身需与孔轴线平行。每个尺寸建议重复测量两到三次,取一致读数作为结果。
温度是常见影响因素,工件与卡尺温差较大时金属热胀冷缩会造成偏差,刚加工完的工件应在同温状态下测量。测量时的悬臂与斜置会产生阿贝误差,尺框离被测件越远影响越大。油污、毛刺与切屑附着在测量面上会把读数抬高。被测件本身的圆度、锥度与表面粗糙度也会影响读数一致性。判断测量结果是否可信,可以看重复测量值的分散程度,分散大往往说明测量条件没控制好。
现场可用标准量块对卡尺做定期核对,常见做法是选取覆盖量程低、中、高三个位置的量块,各测一次并记录与标称值的偏差,同一位置反复测三次观察重复性。核对结果若在某一段超出该量程的允许偏差,应停止使用并送检。核对频率按使用强度确定,频繁使用的卡尺建议每周核对一次,并保留核对记录。核对数据是判断是否需要送检的主要依据。
出现跳数、显示不全或不显示时,先更换电池并清洁电池仓触点,再检查尺身滑动面是否清洁、尺框移动是否顺畅。若推动过程中显示数字跳变,常见原因是尺身内部或滑轨上附着油污与金属屑,可用干净的软布沿滑轨擦拭。长时间不使用时建议取出电池,避免漏液腐蚀电路。数显单元属于精密部件,出现故障不宜自行拆解。
日常保养包括使用后擦拭测量面与滑轨、涂一薄层防锈油、将卡尺放回包装盒内平放存放。避免与刀具、扳手等硬物混放,避免跌落与重压。长期存放的卡尺应处于测量爪微开状态,防止测量面长期贴合产生锈蚀。送检周期按使用频率与精度要求确定,用于质量判定的卡尺建议按年度送法定计量机构检定,并保留证书以便追溯。
建议按卡尺编号建立量具台账,记录型号、量程、分辨率、投运日期、历次核对数据、送检日期与结果。台账的核心作用是让偏差趋势可见:同一把卡尺多次核对偏差逐次增大,说明磨损在持续发展,可提前安排送修。使用人变更时的交接也应记录,避免出现责任与状态不清的情况。
问:分辨率为 0.01 毫米,是否说明测量精度就是 0.01 毫米?
答:不是。分辨率只是显示的最小单位,实际准确度取决于示值误差、重复性与使用条件。用量程 150 毫米的卡尺测量时,实际偏差通常远大于 0.01 毫米,评估测量能力要按示值误差判断。
问:卡尺归零正常,还需要用其他方法核对吗?
答:需要。归零只能说明零位正常,不能反映量程中高段的线性。建议用量块覆盖低、中、高三点核对,才能判断整段量程是否可用。
问:测量时读数总比图纸小一点,是什么原因?
答:常见原因是测力施加过大导致尺身弹性变形,也可能是测量面与工件未垂直贴合。建议改用滚轮推进、轻触停住的手法,并在同一位置重复测量几次取一致值。
问:卡尺掉在地上后还能用吗?
答:不能直接使用。跌落可能造成测量爪变形或尺身弯曲,外观不明显但会带来系统性偏差。应先用量块核对低、中、高三点,偏差超范围即送检或报废。
数显卡尺的使用要点是三条:测前清洁并核对零位、测量时控制测力与接触角度、按周期用量块核对并保留记录。读数一致性差时,先查测量条件与手法,再怀疑量具本身。建议在车间为每把卡尺配一块标准量块,把每周核对变成固定动作,这样偏差会在发展初期被发现,而不是等到批次质量出问题时才追溯。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102