欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
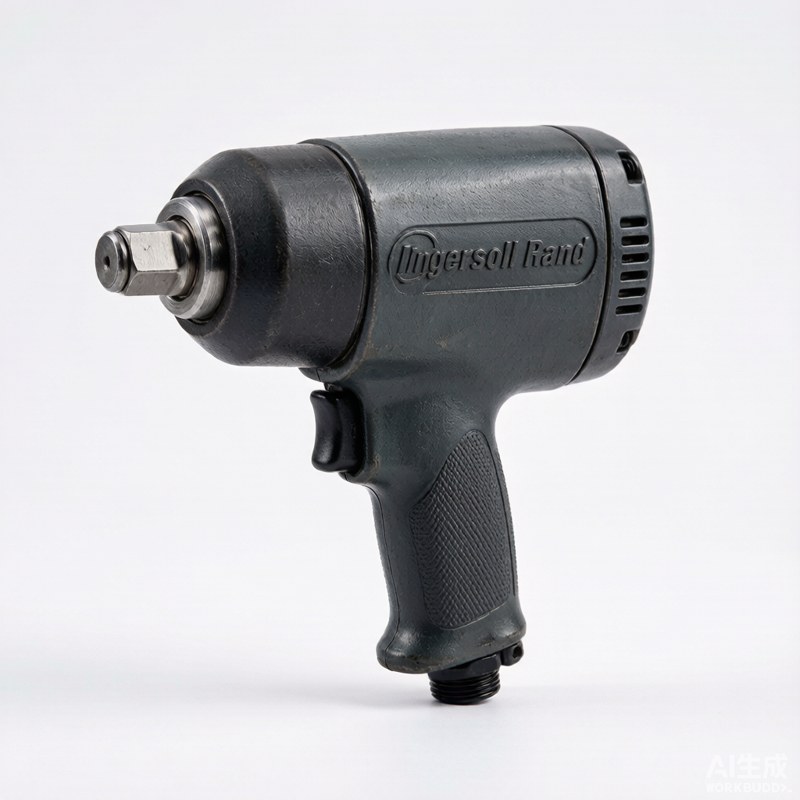
轮胎工位换一条螺栓要打十几下,风电法兰上的大螺栓干脆打不动,问题往往不在人手上,而在气源、方头尺寸与冲击机构是否匹配。3/4 英寸方头的气动冲击扳手处在中型与重型之间,选对了省力,选错了既拆不动也拧不紧。判断一台扳手是否合用,先看三件事:螺栓规格与目标扭矩、现场气源能稳定供多大流量、作业是连续拆装还是偶发检修。
拆不动是最常见的一类:气源压力表读数够,但流量不足,扳手空转很快,一接触螺栓就停。第二类是拧不紧,靠冲击时间凑扭矩,没有标定,同批螺栓的预紧力分散。第三类是套筒打滑或开裂,壁厚与材质不足,六角口被磨圆。第四类是寿命短,进气缺油雾、压缩空气含水,打击机构几个月就出现异响。这四类问题分别落在气源、工艺、配件与保养四个环节,排查时按这个顺序走,比反复换扳手有效。
动力链是气马达、减速或直驱、冲击机构、方头输出。真正拧紧螺栓的不是气马达的持续扭矩,而是冲击机构反复撞击砧座产生的瞬时冲量,靠几十次到上百次冲击把预紧力逐步叠上去。这就解释了为什么同一台扳手在不同螺栓上差别很大:螺栓刚度大、螺纹阻力大,冲击能量被吸收得快,需要更多次数。也解释了为什么这类工具的输出扭矩不是一个恒定值,而是随拧紧时间变化的曲线。
样本上通常给出最大扭矩、空载转速与耗气量。最大扭矩是能力上限,中型规格常见在 800 至 1500 N·m 区间,只能判断属于哪一档,并不等于实际拧紧扭矩。空载转速常见每分钟数千转,转速越高,单位时间的冲击次数越多,拧紧越快。耗气量决定空压机与管路能否跟上,中型扳手常见每秒十几升的量级,按空转状态估算会明显偏低。三项要合起来看:扭矩决定能不能拆,转速决定快不快,耗气量决定稳不稳。
1/2 英寸方头多用于中小规格螺栓与汽车装配,3/4 英寸方头覆盖中型螺栓,1 英寸及以上用于重型结构件。方头尺寸不等于能力,但套筒、加长杆与万向节都要按方头选,混用会留下配合间隙,冲击时能量损耗明显。判断顺序是:先按螺栓对边尺寸选套筒,再按套筒方孔确定方头,最后按目标扭矩核对扳手能力是否留有余量。顺序颠倒,很容易出现套筒配得上而扳手带不动的尴尬局面。
前三项在日常中影响最大,也最容易量化核查:在进气口接一块压力表,拧紧后回检扭矩,就能判断这套工具与工艺是否稳定。
第一步明确螺栓规格与目标扭矩,查阅装配要求或工艺文件,不要凭手感。第二步按目标扭矩确定能力档位,实际拧紧扭矩通常取最大扭矩的三成到五成,留出余量比顶到上限更稳定。第三步核对气源,统计同一工位同时使用的气动工具数量,按总耗气量核对空压机排气量与储气罐容量。第四步看作业形态,连续流水线要考虑重量与握持疲劳,偶发检修要考虑携带与启动方便。四步走完再定型号,比只盯着最大扭矩选型可靠得多。
气源是气动工具最容易被忽略的参数。压缩空气进入扳手前一般要经过过滤、减压与油雾三段处理,气压按铭牌值设定,多数工具在 0.6 MPa 上下工作。软管内径要与耗气量匹配,中型扳手常用内径 10 毫米以上的软管,管路越长、接头通径越小,到达工具时的实际压力越低。快换接头的通径常常成为瓶颈,换大通径接头往往比加粗软管更有效。同一管路挂多台工具时,建议在支路加装储气小罐,避免同时启动互相抢气。
装机时先确认旋向开关方向与螺纹旋向一致,再装套筒并手动转动方头,确认没有卡滞。调压从低到高逐步升到额定值,空转听声音是否均匀,有无周期性敲击杂音。随后用扭矩测试仪或用扭矩扳手回检,记录该工位在固定冲击时间下的实际扭矩值,作为工艺参数写入作业指导书。首次调试记录要保留:气压、冲击时间、实测扭矩、套筒规格,这四项是后续出现偏差时最有用的对照依据。
握持时要预判反作用力方向,双手握稳而不是单手悬空作业,高空与临边位置尤其注意。套筒必须完全套入螺栓头部再启动,半入状态冲击会迅速磨圆六角。同一螺栓的连续冲击时间建议控制在数秒以内,超过仍不动说明能力或气源不足,硬打会导致螺纹损伤或螺栓屈服。不要把扳手当撬棍或敲击工具,也不要自行加长套管来放大扭矩。作业结束断气、取下套筒,擦拭机身并适量补充专用气动油。
每班作业前检查气压、油雾器油位、套筒磨损与软管有无破损。每周检查方头与套筒的配合间隙、正反转切换是否顺畅、机身有无漏气声。每月清洗进气滤网、补足专用气动油、检查打击机构的润滑状态。按累计使用时长或冲击次数安排打击机构检查与换脂,高频工位周期应缩短。检查结果记入工具台账,按编号登记,便于判断哪一台先接近寿命。润滑不足与压缩空气含水是这类工具的两个主要杀手,抓住这两项,寿命差别会非常明显。
遇到问题按气源、润滑、打击机构、套筒与螺栓的顺序排查。扳手空转正常但一接触螺栓就停,先测进气压力与流量,再看软管与接头通径。转速忽高忽低或排气带水,检查过滤装置与储气罐排水。空转时出现周期性金属敲击声,多半是打击块或销磨损。套筒打滑先看六角口是否磨圆,再看方头是否磨损。扭矩达不到要求而气源正常,核对冲击时间设定与套筒间隙。按这个顺序逐层排除,多数故障不用拆机就能定位。
问:同一型号扳手在两台设备上表现不一样,是什么原因?
答:差别多数在气源与管路,而不在工具本身。气压、软管内径、接头通径、同时用气设备数量都会改变实际输出。建议在工具进气口接压力表,实测工作状态下的压力,再与另一台设备逐项对比。
问:最大扭矩越大的扳手是不是越好用?
答:不是。上限过高而螺栓目标扭矩低,容易出现过度冲击与螺栓屈服。选型原则是让常用拧紧扭矩落在工具能力的中间区间,既留余量,又便于控制。
问:气动冲击扳手能直接当作最终拧紧工具吗?
答:在要求预紧力一致的场合不建议。冲击式工具的输出受气源、时间与摩擦状态影响,分散度较大。较稳妥的做法是用它完成初紧,再用扭矩扳手回检并抽检记录。
问:每天都必须给扳手加油吗?
答:取决于使用频次与配套。有油雾器的系统按班次检查油位即可;没有油雾器的场合,应在每班作业前后从进气口滴入专用气动油并空转数秒,让油雾分布到打击机构。
气动冲击扳手是否好用,七分靠气源配套,三分靠工具本身。判断顺序是先确认螺栓规格与目标扭矩,再核对气源压力与流量,最后按方头把套筒等配件配齐,用实测扭矩而不是手感确认工艺是否达标。日常把气压、油雾与套筒磨损三项点检做扎实,工具寿命和拧紧质量都会稳定下来。更换或新增工具前,建议先测一次现场进气压力与管路流量,再对照样本参数确定型号。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102