欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
超声检测是工业无损检测中应用最广的方法之一,但它的结果对操作规范性高度敏感。同样的工件、同样的仪器,不同人员、不同校准状态可能得出差异明显的结论。理解规范操作流程,是保证检测结果有效的前提。
超声检测利用超声波在材料内部传播时遇到声阻抗变化界面产生反射的原理工作。探头向工件发射脉冲,缺陷或底面产生的回波被接收,仪器根据回波时间与幅度判断缺陷位置与相对大小。
该方法对面积型缺陷(裂纹、未熔合、未焊透)较敏感,设备便携、无辐射风险,适合现场检测;但对体积型缺陷的成像不如射线检测直观,且对工件表面状态与材质晶粒度有一定要求。
探头选择直接决定能否发现目标缺陷,应按工件与缺陷类型确定。
校准是保证检测结果可比性的基础,每次检测前都应完成。
扫查方式决定了缺陷的检出率。焊缝检测通常需要多种扫查方式组合使用。
发现回波不等于判定为缺陷,需要综合判断并排除伪缺陷。
Q1:超声探伤和射线探伤应该怎么选?
超声探伤对面积型缺陷更敏感,设备便携、无辐射风险,适合现场检测;射线探伤对体积型缺陷成像直观,但需要辐射防护与作业许可。实际工程中常按标准要求与缺陷类型组合使用。
Q2:探伤仪需要校准吗?
需要。仪器与探头应按规定周期校准,日常检测前也需用标准试块做灵敏度与扫描线校准,确认声速、延迟与增益设置正确后再开始检测。
Q3:检测结果受哪些因素影响?
主要受工件表面粗糙度与耦合状态、探头频率与角度、仪器参数设置、检测人员操作经验以及工件材质与晶粒度影响。表面处理不到位或耦合不良会显著降低检测可靠性。
Q4:检测人员需要资质吗?
需要。超声检测属于专业无损检测方法,检测人员应经过培训并取得相应资质等级,且检测工艺应按标准或经批准的工艺文件执行,检测报告才具备效力。
检测报告是质量证据,应包含工件信息、检测标准、设备与探头参数、校准记录、扫查方式、缺陷位置与评定结论。示意图上应标注缺陷位置与编号,便于复检与追溯。
对重要焊缝,建议保留原始波形数据或检测记录,以便后续复核。对不合格部位,应明确返修要求与返修后复检方式。
实践中导致误判的原因相对集中:耦合不良造成回波下降而漏判;扫查速度过快导致漏检;校准未做或试块选择不当造成当量评定偏差;把焊道余高反射误判为缺陷;以及对粗晶材料未降低频率导致声束衰减过大。
减少误判的根本方法是严格执行工艺文件,并在发现异常时采用多种扫查方式交叉验证,而不是凭单次回波下结论。
采购超声探伤仪时应明确检测对象、执行标准、探头配置与报告要求,并配套标准试块、耦合剂与人员培训安排。仪器交付后应纳入计量器具台账,按周期校准并保留记录。
对多种工件混检的场合,建议配置多种探头并建立探头台账,记录使用次数与状态,避免因探头磨损导致检测灵敏度下降。
超声检测的价值来自规范:校准规范、扫查规范、判定规范。把这三件事做扎实,检测结论才具备工程意义。
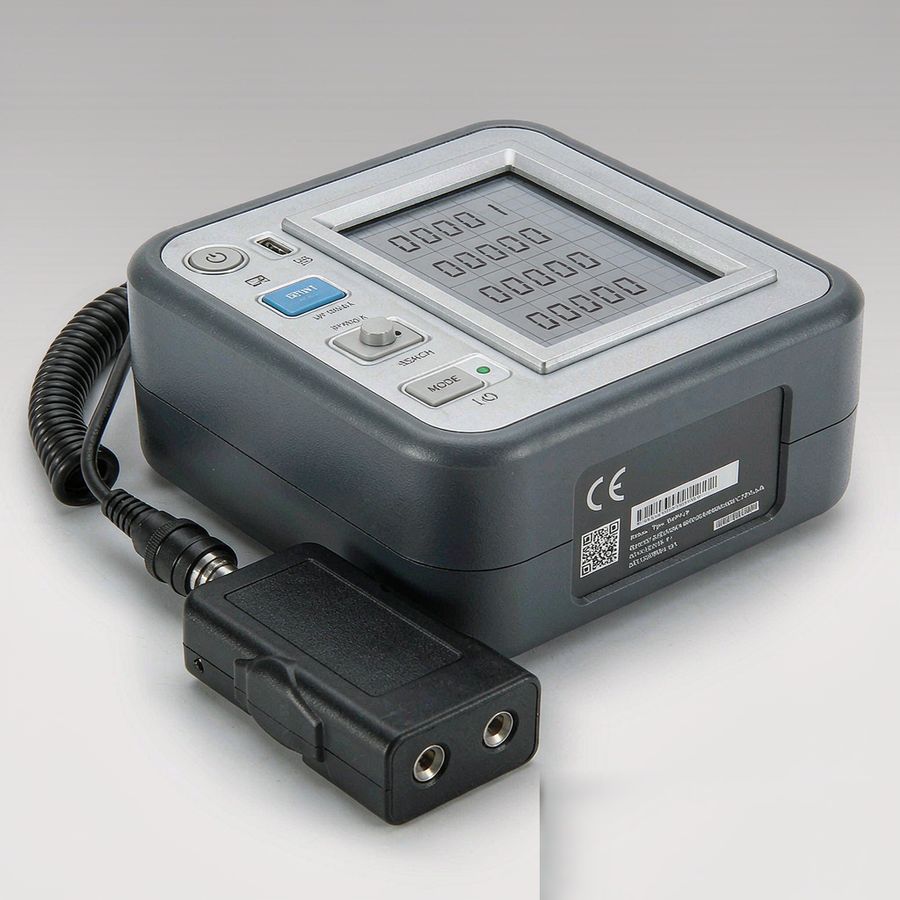
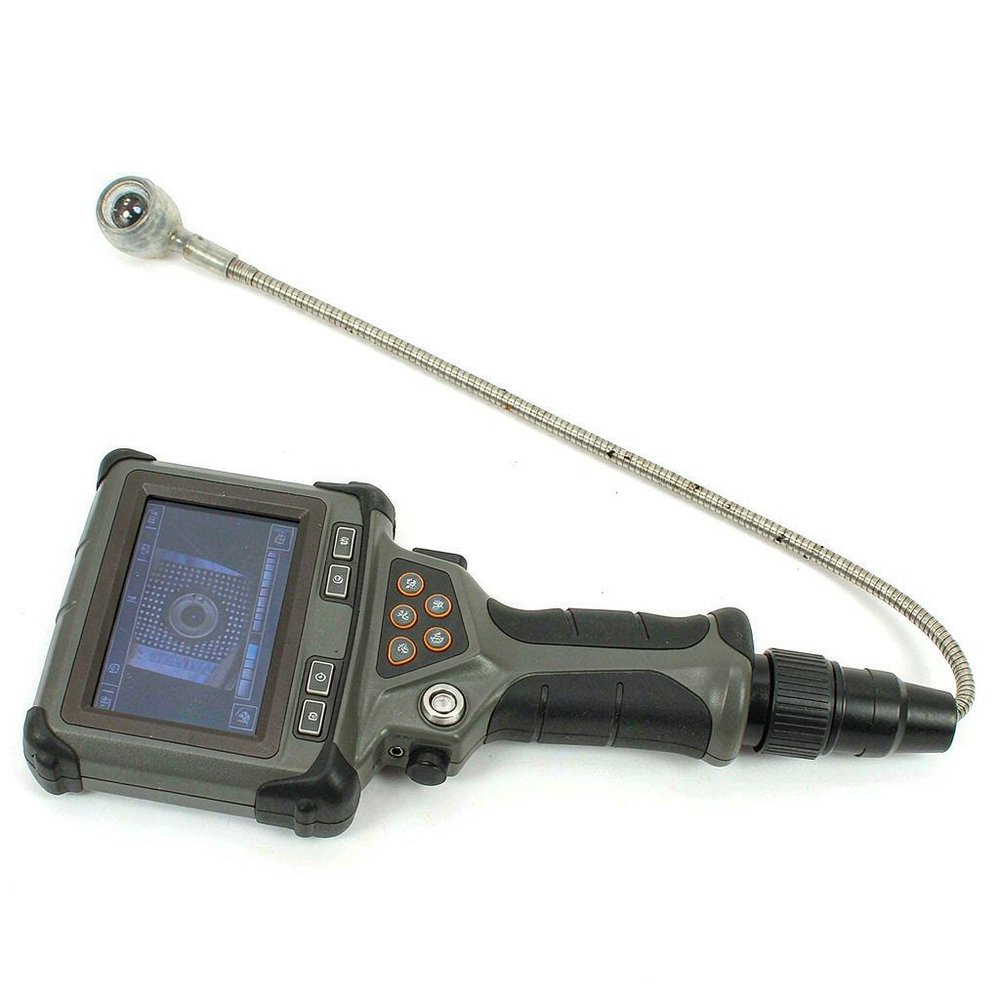
如需确认超声探伤仪、涂层测厚仪或工业内窥镜的规格与供货情况,可提供检测工件类型、焊缝或结构形式、执行标准、所需探头配置与报告要求等信息,以便获得针对性的配置建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102