欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
手电钻是车间和现场最常被借来借去的工具,也最容易被当成不需要技巧的工具。实际使用中,孔位偏出划线、钻头在工件表面打滑、钻到一半冒烟发蓝,这些情况几乎每个人都遇到过。多数问题不是电钻功率不够,而是钻头选错、转速没配对、起钻姿势不稳。
孔位偏移通常由三件事造成:起钻时没有定位点,钻头在光滑表面滑移;钻头两刃不对称或刃口已钝,切削力偏向一侧;工件未夹紧,钻孔过程中发生位移。深孔跑偏还有钻头刚性的因素,细长钻头在长距离进给中容易让刀。把定位、钻头状态与工件固定三件事处理到位,偏移问题基本可以解决。
钻头直径越大,外圆线速度越高,转速就应相应降低。常见做法是直径 10mm 以上的钻头转速控制在较低区间,小直径钻头可提高转速,这样既能保证切削效率,又能避免刃口过热。电钻若有调速与定速功能,钻孔时先低速对准再逐步提速。使用冲击功能前要确认钻头类型,把冲击钻头用于金属加工会迅速损坏刃口与轴承。
先用中心冲在孔位打出一个浅坑,钻头尖端落入坑内即可稳定起步。曲面或斜面钻孔更要用冲点定位,必要时先铣出小平面或用导向套辅助。起钻时轻压慢进,等钻头切入材料形成完整切削后再加压。手持电钻应双手握持,一侧手控制机身,另一侧手扶稳前端或工件,避免钻头受力时甩动。
保持钻头轴线与工件表面垂直是保证孔位与孔径的关键,可在旁边放一块角尺比对,或从两个方向观察。进给要均匀,压力忽大忽小会造成刃口冲击与崩刃。深孔应按钻头直径的倍数分段钻入与退出,让切屑排出并让刃口降温,通常每钻进一段就退一次。切屑缠绕在钻头上时要停机清理,带屑继续钻会刮伤孔壁。
碳钢与铸铁使用普通高速钢钻头配合切削液即可,注意冷却与排屑。不锈钢容易加工硬化,需保持连续进给避免在表面摩擦,选用含钴钻头并降低转速,切削液要充足。铝材质地软、排屑空间需求大,可用较大后角的钻头并适当使用润滑,避免切屑焊在刃口。塑料与有机玻璃要低速轻压,防止材料受热融化粘连。混凝土使用冲击功能时不加冷却水,防止粉尘结浆。
钻孔前把工件用台钳或夹具固定,手持小件钻孔时工件一旦被钻头带动,很容易造成手部伤害。佩戴护目镜防止切屑飞溅,长发束起、不戴手套操作旋转刀具。钻透瞬间切削阻力骤减会造成电钻前冲,此时应提前减小进给压力。更换钻头或清理切屑前务必断电,避免误触开关。高空与狭小空间作业注意电缆走向,防止缠绕与绊倒。
使用后清理机身与夹头的粉尘,夹头缝隙内的碎屑用压缩空气吹出,夹爪磨圆或打滑时应更换夹头。定期检查电源线与插头有无破损,电缆被反复弯折的部位最容易露出铜芯。带碳刷的机型按使用强度检查碳刷长度,磨损到限值及时更换,否则会损伤换向器。机身通风口保持通畅,粉尘堆积会加速电机升温。
钻头打滑,先看刃口是否磨钝,再确认材料表面是否光滑需要打点。孔位偏斜,检查钻头两刃是否对称、起钻是否稳定,必要时使用导向套重新定位。钻头折断,多因进给过大或钻头过长,改用短钻头并减小压力。电机发热且有焦味,立即停机检查是否长时间重载或通风口堵塞,碳刷磨损严重时同样会引起异常发热。夹头打滑无法夹紧钻头,说明夹爪磨损,更换夹头比继续凑合更安全。
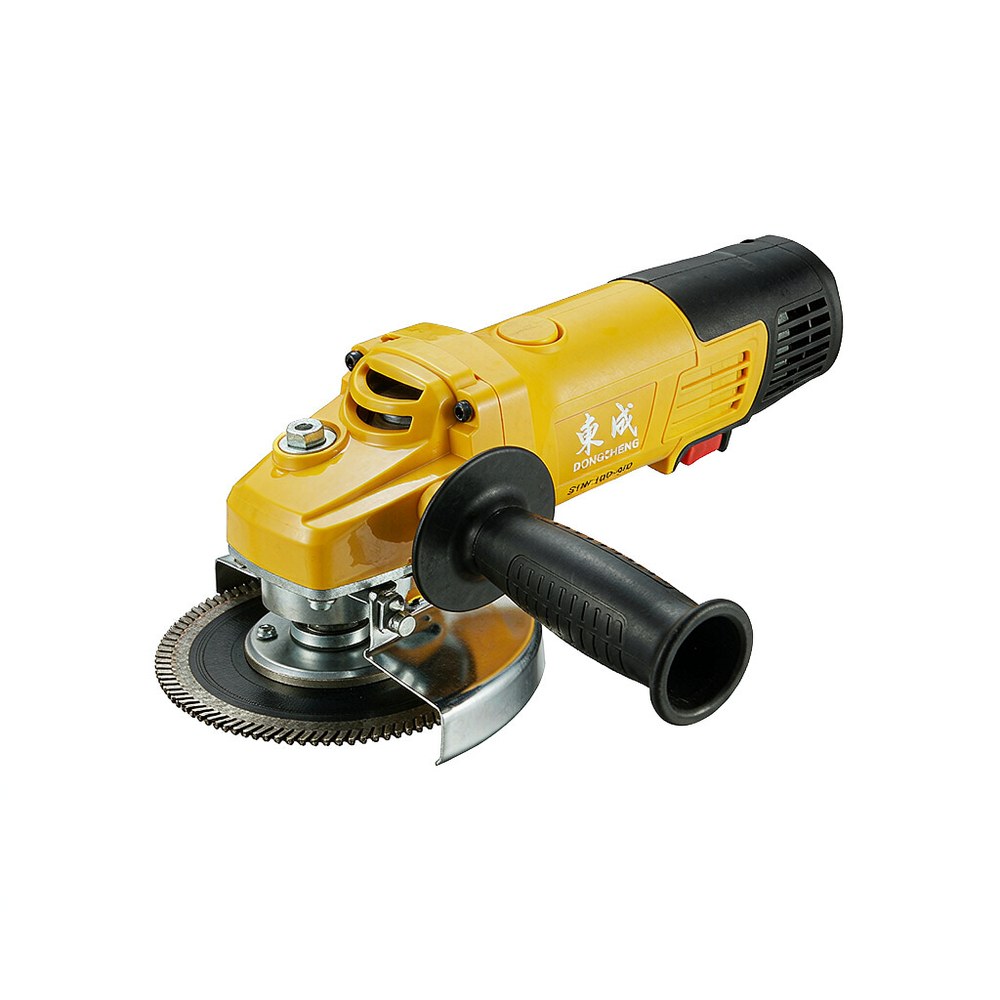
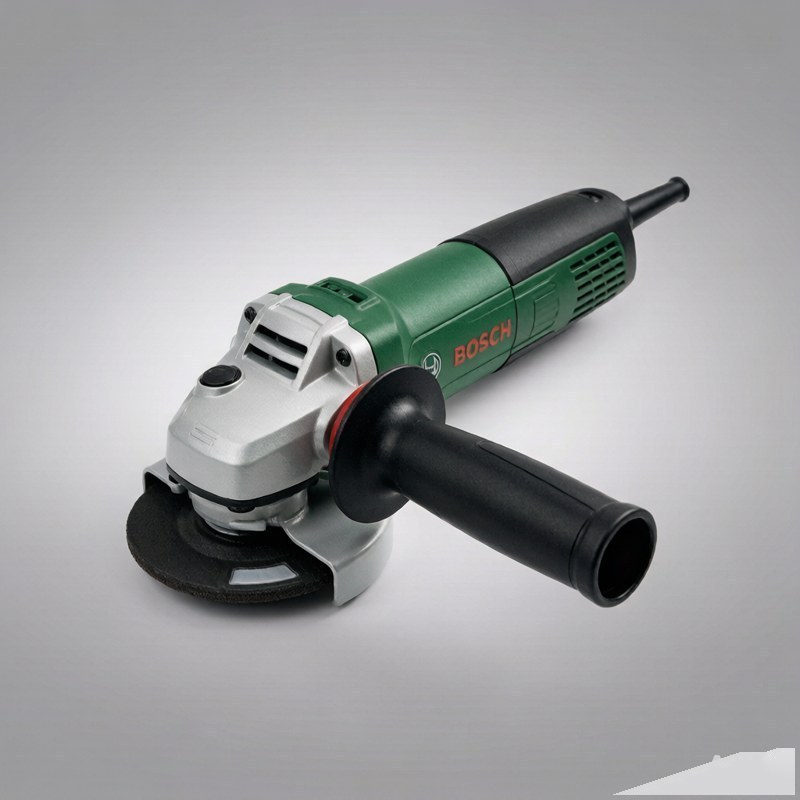
选购时按用途确定机型:装配与安装作业选常规调速正反转电钻即可;频繁钻混凝土则选带冲击功能的机型。关注夹头规格与最大夹持直径,以及是否支持无级调速与电子调速。钻头按常用规格成套配置,比单支采购更划算,也减少了现场缺规格的等待。东成、博世等品牌在电钻与钻头配套上规格齐全,配件与售后网点较多,适合车间与工程队批量配置。
钻孔质量的差别,往往在起钻那几秒钟就已决定:定位准、转速对、进给稳,孔自然正。把钻头状态当成每班开工前的检查项,断钻与返工都会减少。需要按作业场景配套电钻、成套钻头与紧固件时,可咨询平台获取选型建议与批量选型资料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102