欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同一副接头,两位焊工用同样的焊机和电流,焊缝成形与探伤结果却不一样,问题常出在焊条受潮或药皮类型不适合该位置。焊材与设备是一套配合关系,把它们拆开比较没有意义。伊萨(ESAB)的产品线从焊材延伸到电源与切割,理解这条线的分层,才能把工艺参数与材料对上。
伊萨(ESAB)是瑞典焊接与切割品牌,1904 年创立,最早以焊条生产起步,逐步扩展到焊材、焊接设备与切割系统。在焊接链条里,它的价值体现在焊材配方与工艺参数的配套:同一根焊条,配不同电源与参数会得到不同的熔深与飞溅水平。判断产品是否合用,看的是熔敷金属性能、工艺稳定性与资料完整度。
产品大致分四块。一是手工电弧焊条,按药皮类型与母材用途分系列;二是气体保护焊丝,包括实心焊丝与药芯焊丝;三是埋弧焊材与焊剂,用于厚板与长直缝;四是焊接电源与切割设备,含手工、气保、氩弧与等离子切割。焊材按母材与位置选,设备按工艺与板厚选,两者要配套着看。
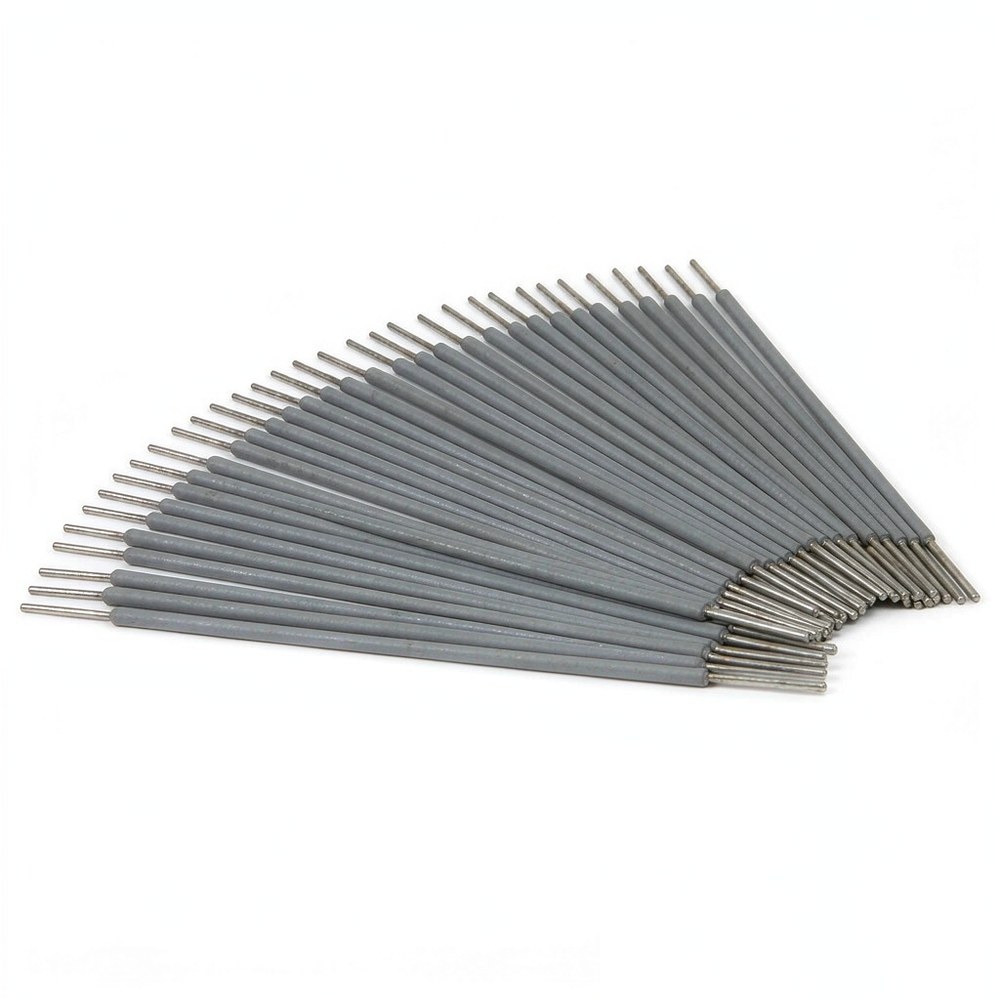
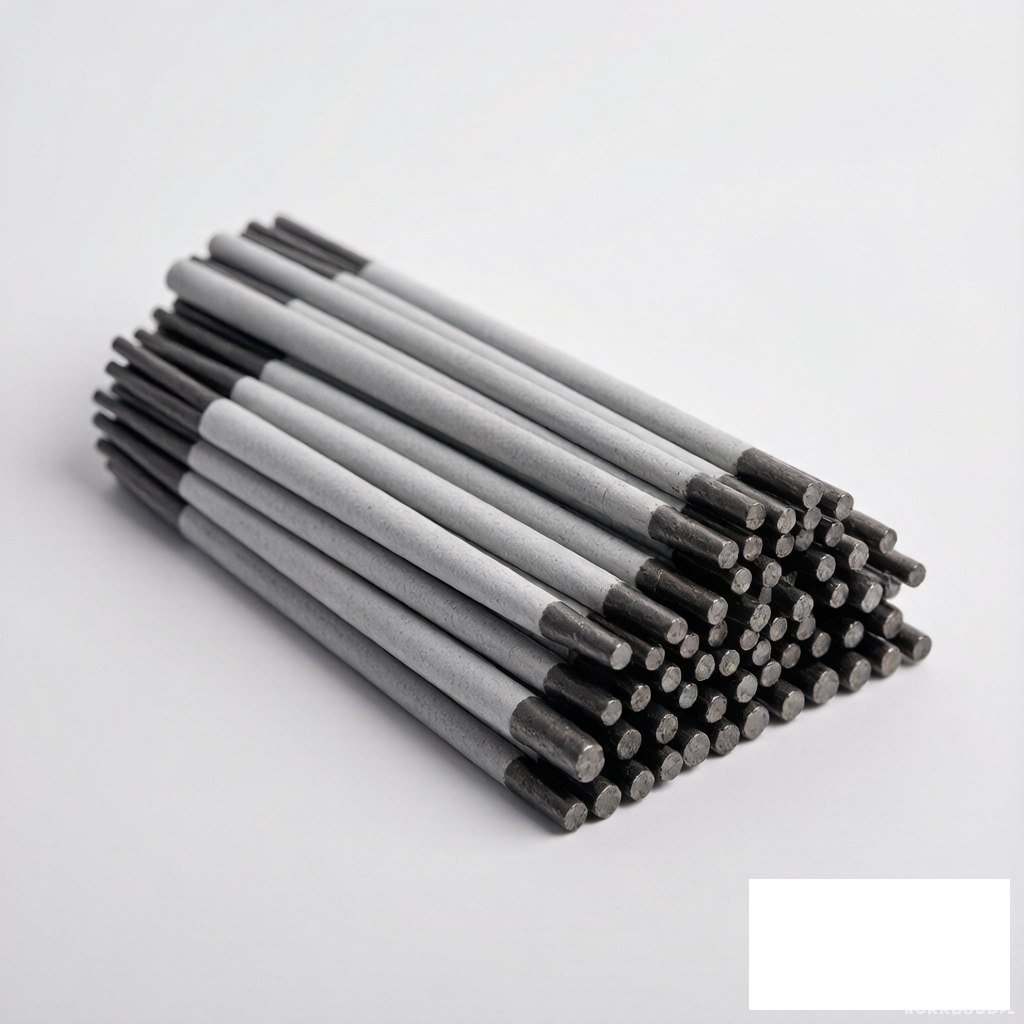
药皮类型决定电弧稳定性、成形与适用位置。酸性药皮焊接工艺性好、飞溅小、对铁锈与油污不敏感,适合一般结构与现场焊接;碱性药皮焊缝韧性较好,但对水分敏感,使用前须按规定烘干,适合承受动载与低温的结构。按母材分,有碳钢、低合金钢、不锈钢与铸铁专用。选焊条先看母材强度等级,再看接头形式与施焊位置。
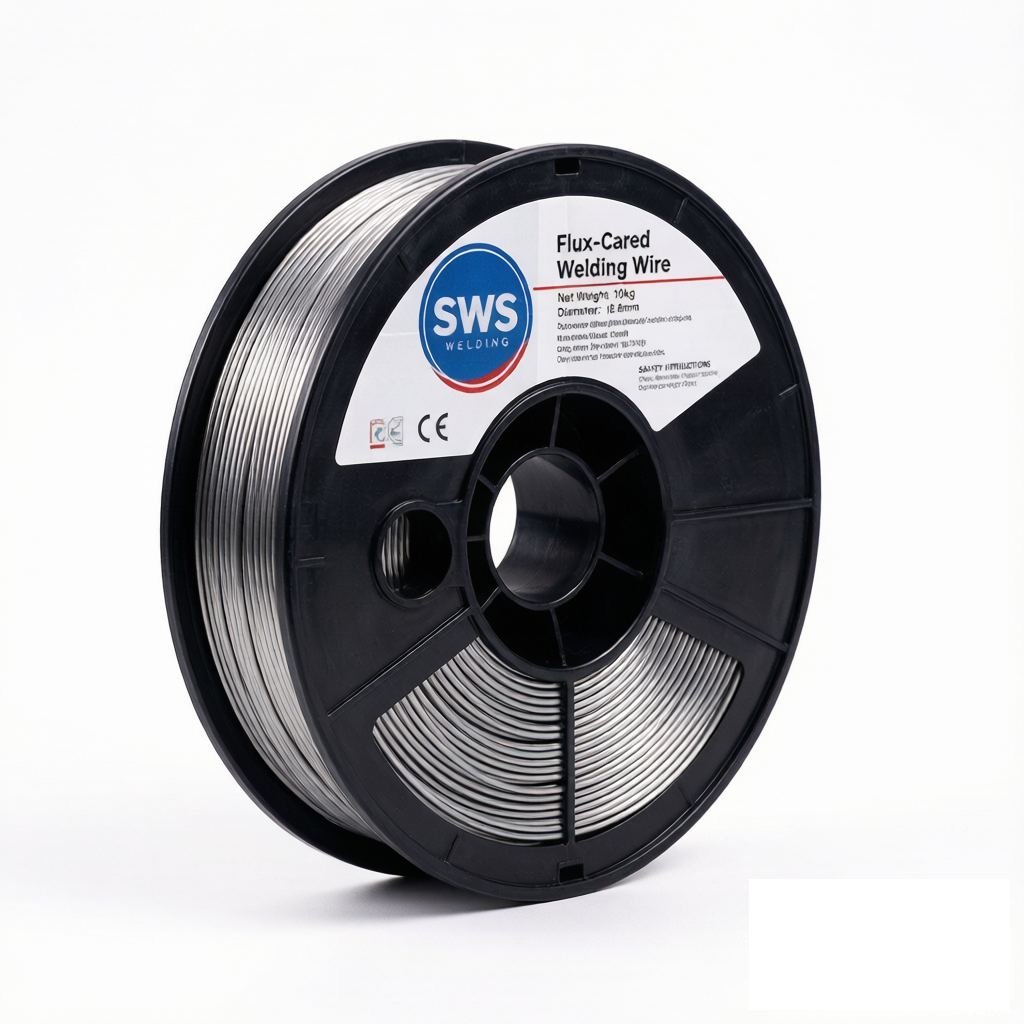
实心焊丝依赖外部保护气体,熔敷效率高、成本相对低,适合室内与自动化焊接;药芯焊丝把造渣剂包在钢皮内,可自保护或配气保护,抗风能力较好,成形外观更接近焊条,适合户外与厚板。药芯焊丝的存放更需注意防潮,受潮后会在焊缝中产生气孔。两种焊丝对送丝机构的要求也不同,药芯丝需要带滚花的送丝轮。
焊材型号一般由强度或成分代号加药皮与位置代号组成,不同标准体系下的写法不同,同一种焊条在不同标准里代号并不通用。读型号时先看强度等级或合金成分,再看药皮类型与适用位置,最后看直径。替换焊材时不能只对强度,低合金钢还需核对合金元素与冲击韧性要求,否则容易出现强度够而韧性不足的情况。
碳钢结构按强度等级匹配;低合金高强钢要注意预热与层间温度,焊材的氢含量控制更严;不锈钢要看母材的奥氏体或铁素体类型,避免出现裂纹与耐蚀性下降;异种钢焊接需要折中成分或使用过渡层。位置方面,立焊与仰焊需要成形快、熔池不易下淌的药皮类型;全位置管道焊接常采用纤维素型或碱性焊条。
气保焊电源分逆变与变压器两类,逆变电源体积小、控制精度高,便于实现脉冲与波形控制。脉冲工艺在小电流下也能保持稳定过渡,适合薄板与立焊。氩弧焊用于打底与薄件,直流正接保证熔深,交流用于铝与镁。选择设备时要看额定电流与暂载率,短时大电流作业可用低暂载率机型,连续自动焊则需要高暂载率。
等离子切割适合不锈钢与有色金属,切割面质量与气体种类、电流和切割速度有关;火焰切割用于碳钢厚板,成本低但对操作要求高。自动化方案包括焊接机器人与专机,配套要点是工件装配精度与焊缝跟踪方式,装配间隙不稳定时,再好的电源也难以保证一致成形。
焊材受潮会直接反映在焊缝质量上。碱性焊条需按说明烘干并放入保温筒随用随取,重复烘干次数有限制;实心焊丝注意防潮与防锈,表面锈蚀会影响送丝与导电;药芯焊丝开封后应尽快用完。存放环境保持干燥,焊条应离地离墙,实行先进先出。烘干记录建议留存,便于质量追溯。
到货核对包装标识与型号、直径、批次是否一致,混批常见于同规格多批次堆放。抽检时看焊条药皮是否完整、有无受潮返潮与偏心,焊丝看表面是否光洁、有无油污与锈斑。首次使用建议做一次工艺评定或试板焊接,检查成形、飞溅与缺陷情况,再投入批量生产。
问:焊条受潮后烘干还能用吗?
答:可以烘干,但效果取决于受潮程度。轻度受潮按说明温度与时间烘干后一般可用;药皮已开裂、松散或返卤的焊条不建议再用,因为药皮成分与结合强度已经变化。烘干后应放在保温筒中随用随取。
问:同样强度等级的焊条为什么焊接效果差别明显?
答:除了配方差异,还与药皮类型、直径与电流匹配有关。电流偏小时熔深不足、容易夹渣;电流偏大时飞溅多、药皮过热失去保护。先按说明书推荐的电流区间试焊,再按实际成形微调。
问:气保焊出现气孔一般是什么原因?
答:优先查气路。气瓶余压不足、流量过小或过大、喷嘴被飞溅堵塞、保护气被风吹散,都会引起气孔。其次是焊材与工件表面的油、锈、水汽。排查顺序按气路再到母材,比先怀疑电源更有效。
问:不同标准的焊材可以互相替代吗?
答:技术上可能接近,但不能只看强度等级。替代前应比对成分、冲击韧性要求与药皮类型,重要结构还需重新做工艺评定。直接替换在施工记录与审核环节也可能不被接受。
焊材选得对,一半的问题就解决了:先按母材定成分与强度,再按位置与接头定药皮类型,最后按板厚定直径与电流区间。设备与工艺的配套同样重要,脉冲、直流反接与保护气体都会改变熔深与成形。新批号焊材进厂建议先做试板验证,把成形与缺陷情况记录在案,再进行批量使用。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102