欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
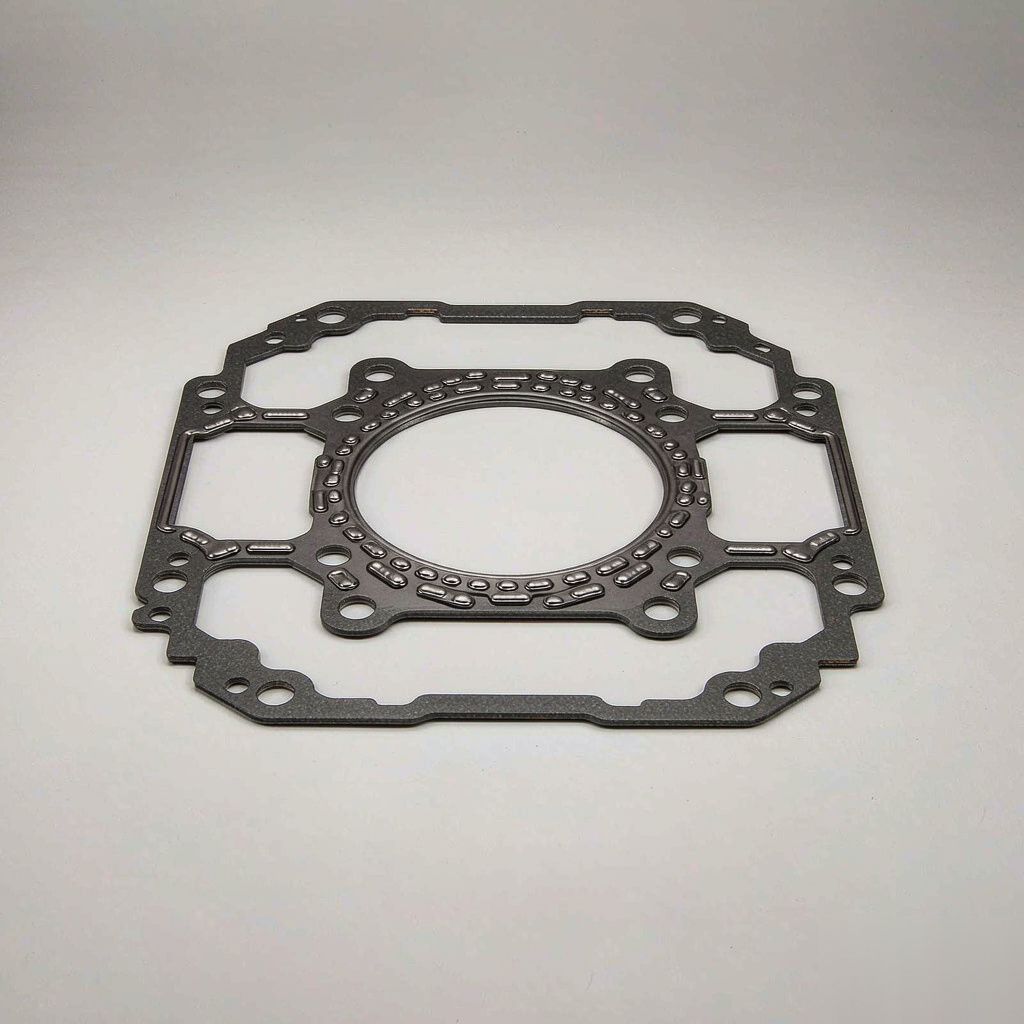
拆开缸盖之后,常常能看到缸垫表面发黑、水孔与油孔周围堆着硬质残留,沟槽里填满难以刮除的沉积物。这类现象在现场被笼统称为积碳,实际上碳化与结胶是两种不同的化学过程,成因、形态与处理方式都不相同。碳化来自机油与燃油在高温缺气条件下不完全燃烧后的缩聚,结胶来自冷却液中的添加剂与硅酸盐在高温与金属离子作用下析出并黏附。把两者混为一谈,会导致清洁方式选错:用强溶剂去泡硅酸盐沉积几乎无效,用机械刮削去清碳化层又容易伤及密封面。德国爱尔铃(Elring)的密封件在发动机与工业设备上应用广泛,其关于密封面残留与清洁要求的技术说明具有参考价值。本文从两类残留的区分入手,梳理形成条件、对密封与散热的影响、拆装清洁工艺与预防方向,供维修与技术人员参考。
碳化残留呈黑色或深褐色,质地硬而脆,用刮刀可成片剥落,断口呈层状,常见于燃烧室周边与排气侧。结胶残留呈灰白色、黄褐色或半透明的胶状与硬壳状,附着紧密,用刀刮时会呈粉状或片状脱落,遇水部分溶解,常见于水道孔周围与螺栓孔边缘。区分方法简单:取少量残留滴加清水并轻擦,能软化或呈乳浊状的多为硅酸盐类结胶;完全不软化且呈层状剥落的多为碳化物。判定残留类型决定了后续清洁介质的选择,也决定了是否需要同时检查冷却液状态与燃烧质量。
碳化需要三个条件同时具备:有机物的持续供给、高温环境与局部缺氧。机油通过活塞环窜入燃烧室、气门油封老化导致机油下渗、混合气过浓造成不完全燃烧,都会提供有机物来源;缸垫靠近燃烧室边缘的工作温度较高,热流集中处更容易形成硬质沉积;缝隙与螺栓沉孔附近的滞流区氧含量低,燃烧不完全产物在此缩聚成碳。碳化层一旦形成会改变局部传热,使该处温度进一步升高,形成正反馈。因此碳化严重的部位往往也是局部过热或密封失效最先出现的位置,观察碳化分布可以反推热流分布是否均匀。
冷却液中的硅酸盐、磷酸盐与有机酸型缓蚀剂在正常工作温度下是稳定的,但在几种情况下会析出:冷却液长期未更换导致缓蚀剂耗尽,金属离子浓度升高;不同配方冷却液混用,添加剂之间发生反应生成不溶物;系统存在空气吸入,氧含量升高加速添加剂氧化;局部过热使添加剂在热表面结焦。析出物优先沉积在流速低、温度高的区域,如缸垫水孔边缘、缸盖水道末端与暖风回水管接口。硅酸盐沉积形成的硬壳导热性很差,会同时降低散热能力并占据密封面的有效贴合面积,是缸垫水道渗漏的常见诱因之一。
残留对密封的影响体现在三个层面。几何层面,硬质残留形成局部高点,使垫片在压紧时受力不均,高点附近压缩过度而周边压缩不足,周边即成为渗漏通道。化学层面,某些沉积物与垫片涂层发生反应,使涂层硬化或剥离,降低微观填隙能力。热学层面,沉积层增加了从金属到冷却液的传热热阻,使局部壁温升高,缸盖与缸体的热变形加剧,进一步破坏密封面的贴合。三者的叠加效应在高温高负荷工况下最明显,也解释了为什么清理残留之后重复渗漏的现象往往同时消失。
清洁的第一步是选对介质与工具。碳化层可用专用清洗剂软化后配合塑料刮板与铜刷清除,避免使用砂轮与钢丝轮,因为钢丝轮会在铝合金表面留下深划痕并嵌入钢丝碎屑;硅酸盐沉积宜用弱酸性清洗剂循环浸泡,但必须严格控制浓度与时间,浸泡后须用清水彻底冲洗并中和残留,否则残留酸会腐蚀新垫片与铝质水道。第二步是控制清洁范围,螺栓孔内的残留必须清空,否则螺栓无法拧到规定深度,实际预紧力会低于名义值。第三步是保护密封面,清洁时不得用尖锐工具沿密封线横向刮削,纵向轻刮配合化学软化才不破坏表面纹理。
残留常引发被误判的连带故障。水道孔周围结胶造成的渗漏,常被误判为缸垫质量或缸盖变形,更换垫片后短期正常、不久复发;机油通道沉积造成的供油不足,会表现为气门异响或凸轮轴磨损;燃烧室周边碳化造成的局部过热,会表现为爆震或火花塞异常烧蚀;螺栓孔内残留导致的预紧不足,会表现为相邻缸之间窜气。识别方法是把故障位置与残留分布对照:若故障点与残留集中区高度重合,就应先处理残留而不是更换零件。记录每次拆装时的残留分布照片,对反复出现的同类故障尤其有帮助。
清洁完成后应做三项检查。平面度检查用直尺与塞尺或专用检具,沿缸体与缸盖的纵向、横向与对角线各测若干点,记录最大间隙与位置;表面状态检查在斜射光下观察是否有划痕、凹坑与残留硬点,残留硬点用手指甲轻划即可发现;螺栓孔检查确认孔内无油无液无碎屑,螺纹完好,深度满足要求。三项检查中任何一项不合格都不应立即装配,因为装配后再发现问题需要重复拆装,成本更高。检查结果应记入维修记录,作为下次拆装的对照基线。
预防应从三处入手。介质方面,按资料要求使用指定类型与浓度的冷却液,不混用不同配方,按规定周期更换,并在更换时彻底冲洗系统;温度方面,检查节温器、水泵与散热器的工作状态,避免长期低负荷低温运行与局部过热并存,因为两者都会加速添加剂析出与碳化;装配方面,清洁到位、按对角交叉分次拧紧、使用校准过的扭矩工具、按规定更换塑性螺栓。此外还应检查曲轴箱通风与气门油封状态,减少机油进入燃烧室的途径,从源头减少碳化物的供给。
问:缸垫上的黑色沉积能否直接用砂纸打磨掉?
答:不建议。砂纸会在密封面留下方向性划痕,破坏表面纹理并改变粗糙度,使新垫片难以形成均匀的微观填隙。正确做法是先用清洗剂软化,再用塑料刮板与铜刷清除,最后用无纺布擦拭并检查表面状态。
问:水孔周围的白色硬壳是否必须清除干净?
答:必须。硬壳占据密封面有效贴合面积并形成局部高点,是水道渗漏的直接诱因。清除时应注意中和残留酸液并彻底冲洗,因为酸性残留会腐蚀铝质水道与新垫片的涂层。
问:更换缸垫后不久又渗漏,与残留有关吗?
答:可能性较高。若残留未清、螺栓孔内有油液或碎屑、平面度未检查,新垫片同样无法建立均匀的接触应力。建议复查残留分布与螺栓孔状态,并测量平面度,而不是直接再次更换垫片。
问:冷却液颜色正常是否说明没有结胶风险?
答:不能据此判断。添加剂析出早期颜色变化不明显,但局部流速低与温度高的区域已经开始沉积。应结合运行时间、更换周期与水道孔附近的实际状态判断,必要时取冷却液检测酸碱值与添加剂浓度。
碳化与结胶的区分,是缸垫拆装作业中最容易被跳过的一步,也是重复渗漏的常见根源。把残留类型、分布与故障位置的对应关系记录下来,能显著缩短下一次诊断的时间。爱尔铃(Elring)在密封件技术资料中给出了密封面对清洁度、平面度与粗糙度的要求,以及不同介质条件下的材料适配说明,拆装前应把这些要求与现场实际状态对照。清洁介质的选择、冲洗与中和的步骤也应按资料执行,不能凭经验缩短。相关的密封材料说明、装配扭矩规范与失效案例可通过技术资料渠道索取,也可结合本站在发动机密封件方面的其他文章对照阅读。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102