欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
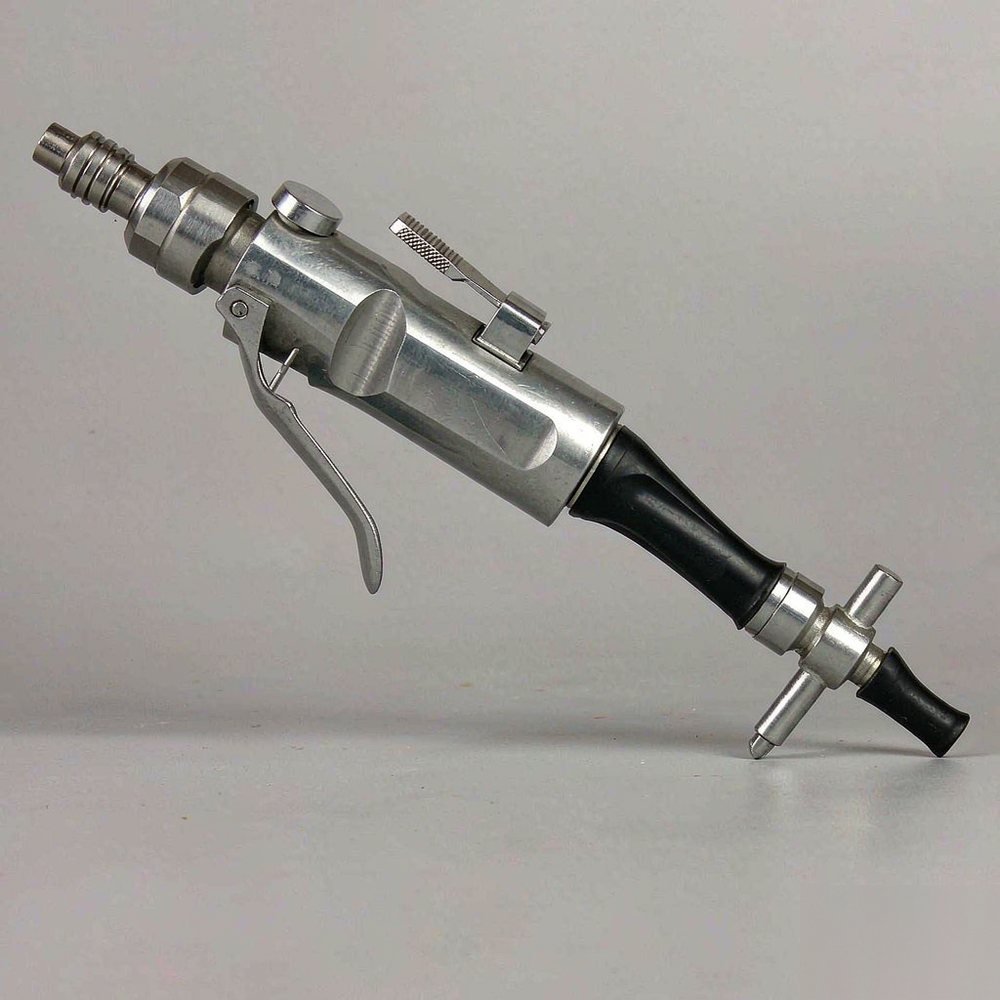
气动打磨工具在产线上承担的是把焊缝、毛刺与氧化层去除到可涂装状态的工作,它的表现不取决于单一参数,而取决于气动马达、偏心结构与底盘耗材三者的匹配。三者中最容易被低估的是气源:同一台打磨机,在压力稳定的专线上与在多台设备共用的支管上,转速与切削力的差别可达数成,表现为纹路忽深忽浅。吉森(Gison)在气动工具与表面处理设备领域从事设计与制造,产品谱系覆盖气动打磨机、抛光机、气动马达组件与配套的底盘耗材。本文从品牌定位、技术演进、气动马达与偏心振动原理、产品谱系、参数含义、安装规范到应用领域逐层梳理其技术脉络。
气动打磨属于表面处理执行环节,评价维度与电动工具不同:不追求单位时间切除量的极限,而追求转速在负载下的稳定性、长时间作业的温升控制与在易燃环境中的安全性。同一台打磨机,配粗砂纸做焊缝整平与配细砂纸做面漆前处理,偏心距、转速与压力完全不同,前者要求大切深与排屑,后者要求纹路细密与不烧伤。吉森的产品体系围绕动力、传动与工作面三条主线组织:气动马达提供转速与扭矩,偏心或同轴结构把旋转转为带摆动的运动,底盘与砂纸决定实际的切削形态。理解这一定位,就能明白打磨工具的取用要从材料、余量与后续涂装要求出发,而不是只按转速与功率对照。
气动打磨工具的演进围绕三件事展开:转速与扭矩的平衡、振动手感与切削效率的平衡、以及粉尘的处理方式。早期以同轴旋转式为主,底盘与主轴同心,切削力集中,适合重切削但容易在表面留下圆形轨迹。此后偏心结构普及,底盘相对主轴做小幅公转,切削轨迹变为交叉的弧线,纹路更均匀且不易烧伤。技术节点有几个值得注意。其一是马达从叶片式单一规格发展到按功率与转速分档,叶片数、转子偏心距与气缸容积共同决定输出特性。其二是减振从刚性连接发展到弹性支撑与平衡配重,手柄振动下降,长时间作业的疲劳减轻。其三是吸尘从外接软管发展到中央吸尘底盘,粉尘在产生点被带走,底盘开孔形式直接影响吸尘效率。技术资料通常给出空载转速、耗气量、偏心距与振动值,这些参数需组合判断。
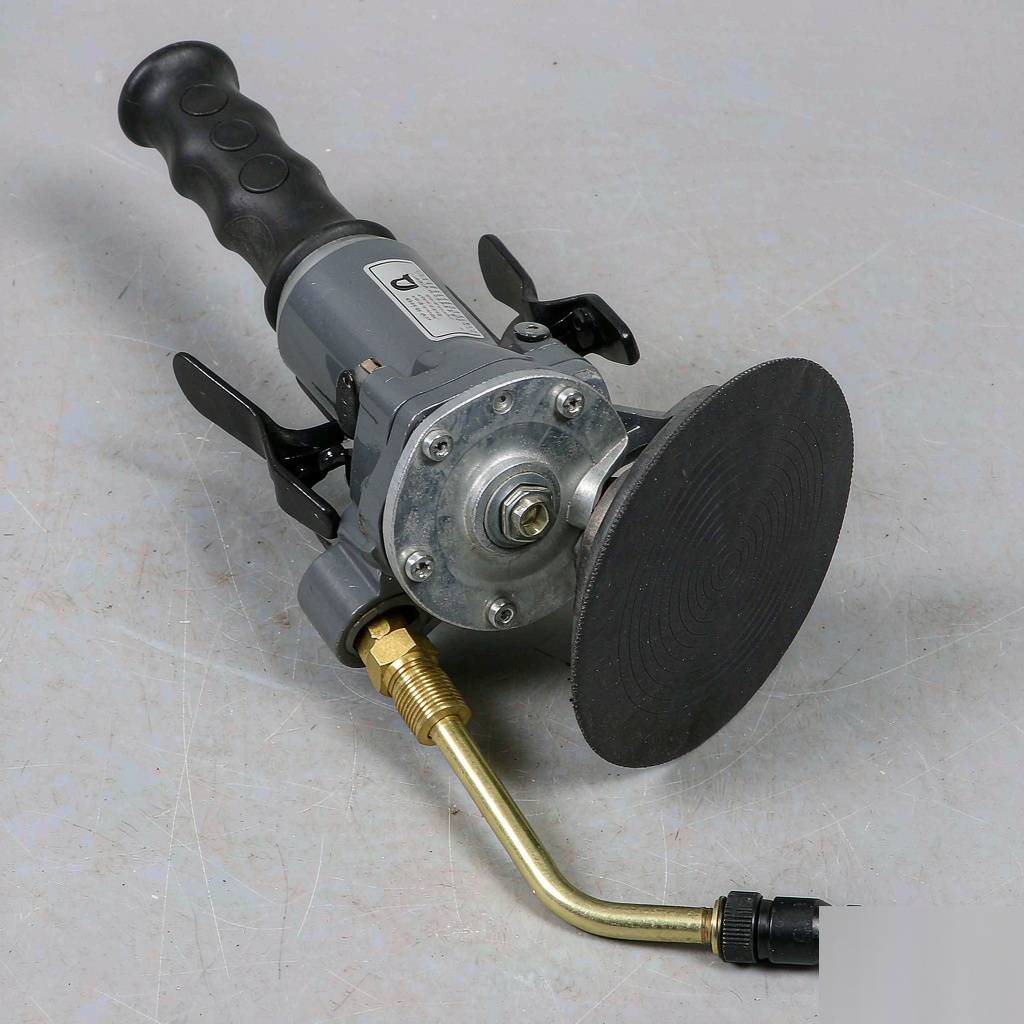
气动马达多为叶片式,压缩空气进入气缸推动叶片带动转子旋转,输出转速由供气压力与流量决定,输出扭矩随转速下降而上升。这一特性意味着气动打磨机在负载增大时转速会自然下降,切削力不会像恒速电机那样持续叠加,操作者可以通过手感判断余量,但也意味着气压不足时转速与切除效率同时下降。偏心结构是表面均匀性的关键:底盘通过偏心轴与主轴连接,主轴旋转时底盘做小半径公转,砂纸上的每一点走出摆线轨迹,相邻轨迹交叉覆盖,因此不会像同轴结构那样留下与旋转方向一致的圆形划痕。偏心距越大,单点摆幅越大,切削效率提高但纹路变粗;偏心距越小,纹路细腻但效率下降。转速与偏心距的组合决定了纹路的粗细,也决定了表面粗糙度的下限。
打磨类工具按运动形式与覆盖面积分族,形式选择取决于余量与表面要求。
动力件与工作面互为条件,任何一端磨损都会表现为切削能力下降。
参数名称容易记住,含义常被误读,几组概念需要分清。
这些参数不能孤立看待。偏心距与转速共同决定纹路,耗气量与管径共同决定转速能否维持,振动值与作业时长共同决定疲劳程度。实际取用顺序应是先按余量与涂装要求确定偏心距,再按覆盖面积确定底盘直径,然后按耗气量核算气源与管径,最后用减振与吸尘配置控制作业条件。若顺序颠倒,先按转速选机再核算气源,往往在现场发现多台同时使用后转速明显不足,纹路一致性无从保证。
气动打磨机的性能有很大一部分取决于气源处理。压缩空气应先经冷干与过滤,水分与油污会冲刷叶片表面,造成转速波动与马达锈蚀;供气管径应满足耗气量要求,管径不足时压力损失随流量上升而放大,表现为多台同时作业时转速集体下降。管路上应装油雾器,按资料要求设定给油量,叶片与轴承的寿命与润滑状态直接相关。底盘装配需保证背绒面清洁,砂纸贴合不实会在高速下产生局部滑移,既降低切削效率又造成纹路不均。作业时应让工具自重贴合表面,过度下压会使转速下降、偏心摆动受阻,反而在表面留下深划痕。吸尘管路应保持通畅,堵塞后粉尘在底盘与工件之间反复碾压,划伤风险明显上升。
气动打磨的应用覆盖汽车钣金、金属结构件、木工家具、模具铸件与船舶重防腐。不同领域的关注点不同,失效形式也有差异。
失效分析应先区分气源、工具与操作三类原因。气源类表现为转速整体偏低与波动,工具类表现为单台转速下降或异响,操作类表现为局部深划痕与纹路方向突变。区分方法是接稳压气源单独测试:单台在稳压下恢复正常,指向气源与管路;单台仍异常,指向马达与轴承。
问:打磨机接上后转速明显低于标称值,应查什么?
答:先测工作时的动态压力,静态压力合格而动态压力大幅下降,多为管径不足或接头缩径;再查进气滤网与油雾器是否堵塞,最后考虑叶片磨损。
问:同一台机器换了大偏心底盘后纹路变粗,正常吗?
答:正常。偏心距增大使单点摆幅增加,切削效率提高但纹路变粗,精细工序应换回小偏心底盘并配更细粒度的砂纸。
问:打磨时表面出现与旋转方向一致的圆形划痕,原因何在?
答:多为砂纸贴合不实或底盘背绒面污染,也可能是偏心轴与轴承磨损导致摆动受阻,退化为同轴运动。应检查底盘平整度与轴承间隙。
问:气动打磨机能否用普通机油代替专用润滑油?
答:不宜。普通机油黏度与雾化特性不匹配,易在叶片与气缸内积碳,应使用气动工具专用油并按给油量设定,过量同样会造成积碳。
问:长时间作业后手柄发烫且转速下降,如何处置?
答:多为连续负载过大与润滑不足,应降低下压力、间歇作业,并检查油雾器给油是否正常;若伴随异响,需拆检轴承与叶片。
气动打磨工具的技术要点可归纳为三条:气源决定转速能否维持,偏心距决定纹路粗细,底盘与砂纸决定实际切削形态。作业时应以工具自重贴合、以气压与偏心距控制效率,而不是靠下压。相关技术资料包括马达特性曲线、耗气量与管径对照表、底盘与砂纸粒度匹配说明、振动值与作业时长建议以及维护保养周期,可作为表面处理工序规程编制的参考依据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102