欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在多数机加工车间,钻孔是出现频率最高的工序。一个零件上可能有几十个孔,而每个孔都依赖钻头的状态。钻头钝化后切削力上升、孔径超差、切屑形态恶化,继续使用不仅影响质量,还会加剧机床负荷。
更常见的问题是刀具选型错配:用普通高速钢钻头去钻不锈钢,或者用未涂层钻头高速切削,结果是几十个孔就报废一支钻头。钴领(Guhring)的产品逻辑是把被加工材料、刀具刃型与切削参数做成明确对应关系,让钻孔从依赖经验转向可复制的工艺。
钴领(Guhring)长期专注孔加工这一细分领域,业务涵盖刀具研发制造、涂层技术与刀具管理服务。品牌在硬质合金基体配方、刀具几何刃型设计与 PVD 涂层工艺上积累深厚,形成了从标准刀具到非标定制、从刀具供应到修磨服务的完整能力。
其产品线覆盖硬质合金钻头、高速钢麻花钻、涂层钻头、深孔钻、铰刀、丝锥与螺纹铣刀,构成孔加工全流程的工具体系,在汽车、模具、通用机械与航空航天等行业有广泛应用基础。
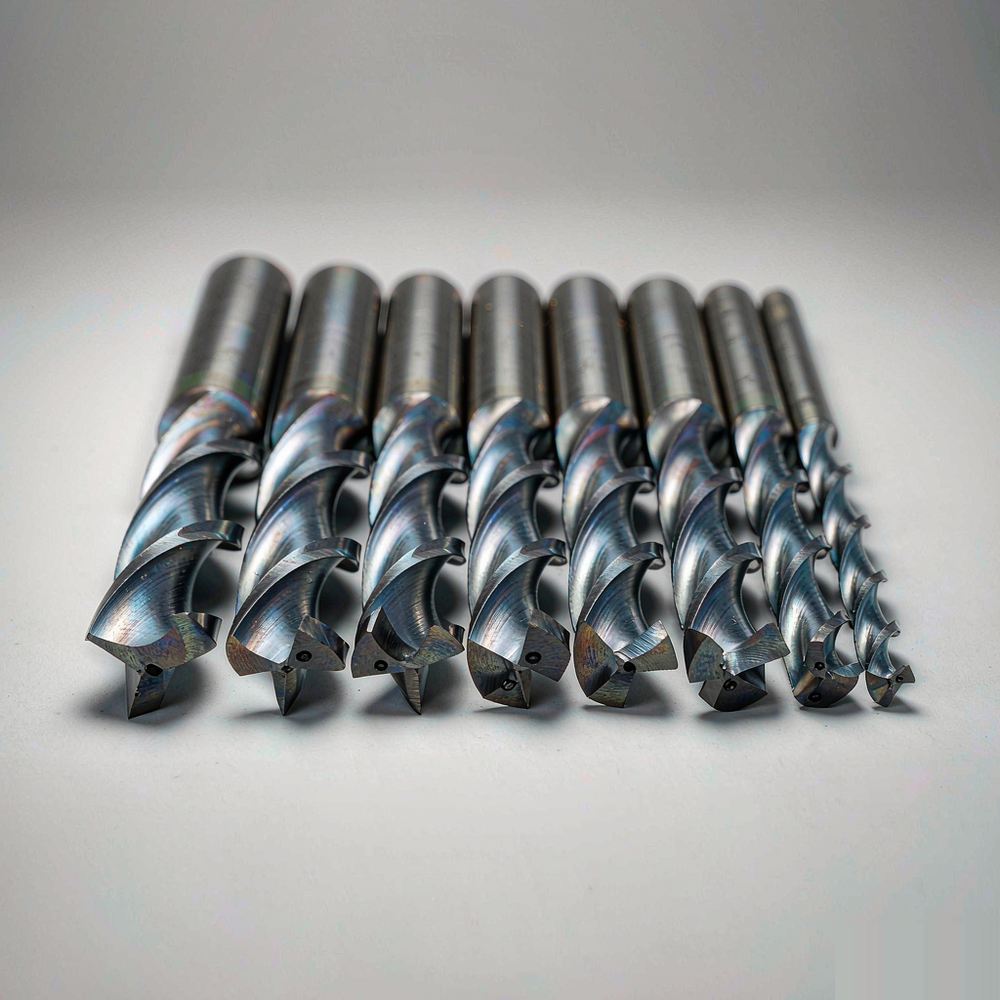
钻削时,横刃区域承受最大的轴向力。横刃过长会显著增加进给阻力,在薄壁件与小型机床上容易引起变形与振动;横刃处理不当又会影响定心精度,导致孔位偏移。因此横刃修磨形式是钻头设计中的关键变量。
钴领通过横刃修磨与刃口钝化处理,在保证定心能力的同时降低轴向力。刃口钝化看似削弱锋利度,实际能提高刃口强度、抑制微崩刃,让刀具在高进给条件下的寿命更加稳定。
涂层的作用不仅是提高表面硬度,更重要的是降低摩擦与热传导。切削热有相当部分随切屑带走,若摩擦过大导致热量进入工件与刀具基体,会同时引起工件热变形与刀具基体软化,最终表现为孔径不稳定与刀具早期失效。
被加工材料是选型的第一依据,不同材料的切屑形成机理差异明显:
当孔深超过孔径 5 倍时,排屑成为首要难题。切屑若无法顺利排出,会在孔内反复挤压,造成刃口崩损与孔壁划伤。深孔加工通常需要内冷结构,让切削液直达刃口并借助压力把切屑推出。
此外,深孔加工应采用分段进给与退刀排屑的编程策略,避免连续深进给导致切屑堆积。对长径比更大的孔,则需考虑枪钻或单管钻系统,而非用标准钻头勉强加工。
问:硬质合金钻头容易崩刃吗?
答:硬质合金硬度高但韧性低于高速钢,对振动与冲击较敏感。若机床刚性不足、装夹不稳或进给量突变,确实容易崩刃。选用时需匹配机床条件并保持切削参数平稳过渡。
问:钻头能自己修磨吗?
答:高速钢钻头可修磨重复使用,但需使用专用磨头设备并保持原有顶角与横刃形式,手工修磨容易造成两刃不对称。硬质合金钻头对修磨工艺要求更高,建议交由专业修磨服务处理。
问:钻头断在工件里怎么办?
答:可先用断丝取出器尝试反向取出;若断口较深,可用电火花取断丝设备加工。预防上应控制进给量、保证排屑通畅并使用内冷,深孔加工采用分段退刀排屑策略。
孔加工刀具的选择直接影响加工节拍与单件成本。钴领(Guhring)的产品体系覆盖从标准钻头到深孔、铰孔与攻丝的完整孔加工流程,便于企业按材料与精度要求成套配置。
在摩比工品(mro.mobi)平台可按被加工材料、孔径范围与加工方式检索钴领刀具产品,并配套采购修磨与刀具管理服务。建议采购与工艺部门联合建立刀具选型对照表,把材料、刃型、涂层与切削参数固化下来。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102