欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同样一块 3 毫米钢板,有人焊出来是一条平滑的鱼鳞纹,有人焊完全是气孔和咬边。问题常常不在手艺,而在设备选错了型号或参数没有对应上:电流等级偏小、占空比不够、气源压力不足,都会让操作者无论怎么调都不顺手。选焊机与切割机,第一步是把板厚、材质和每天的工作量写清楚。
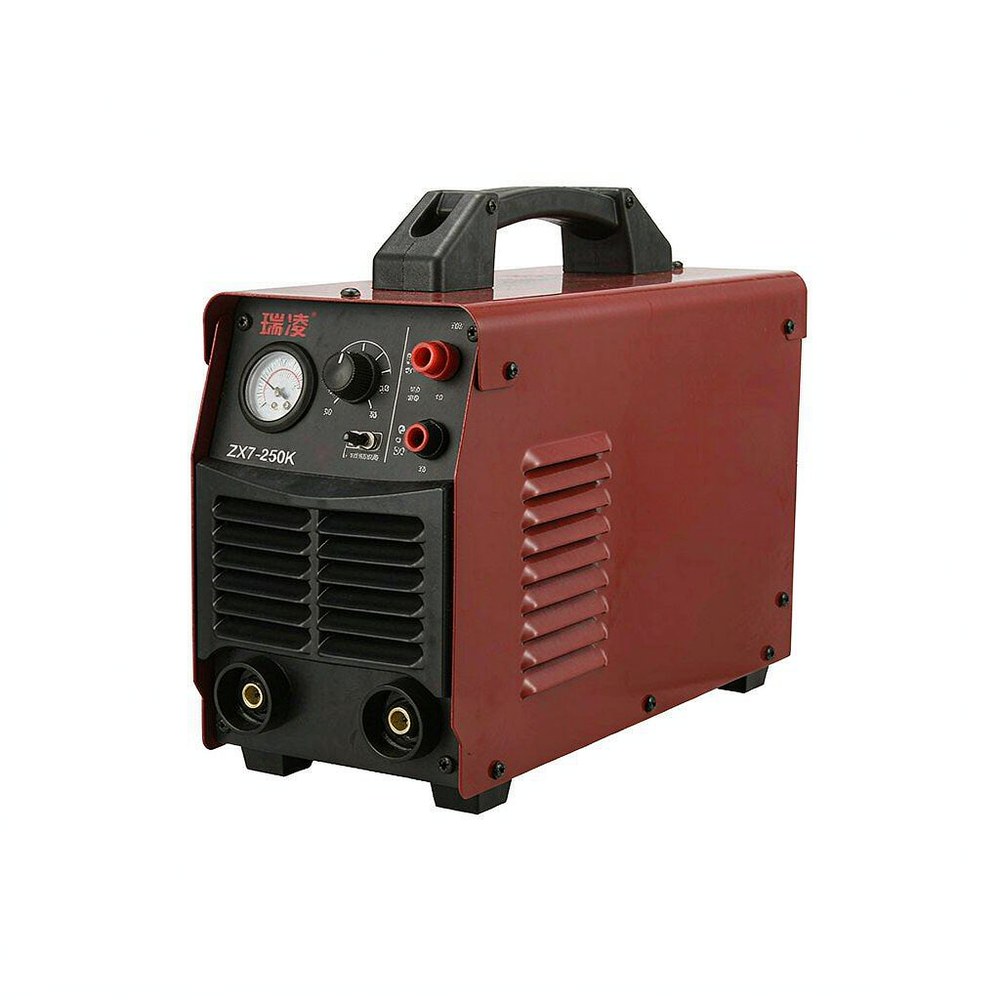
逆变焊机解决的是金属连接:把工频交流整流后再逆变成高频,通过变压器降压输出焊接电流,体积和重量比传统抽头式机型小得多,空载损耗也低。等离子切割机解决的是金属分离:利用压缩气体电离形成的高温等离子弧熔化金属,再用高速气流吹走熔渣,可切碳钢、不锈钢、铝和铜,切口窄、热影响区小。两者常在同一工位配套使用,但电源特性与耗材体系完全不同,不能互相替代。
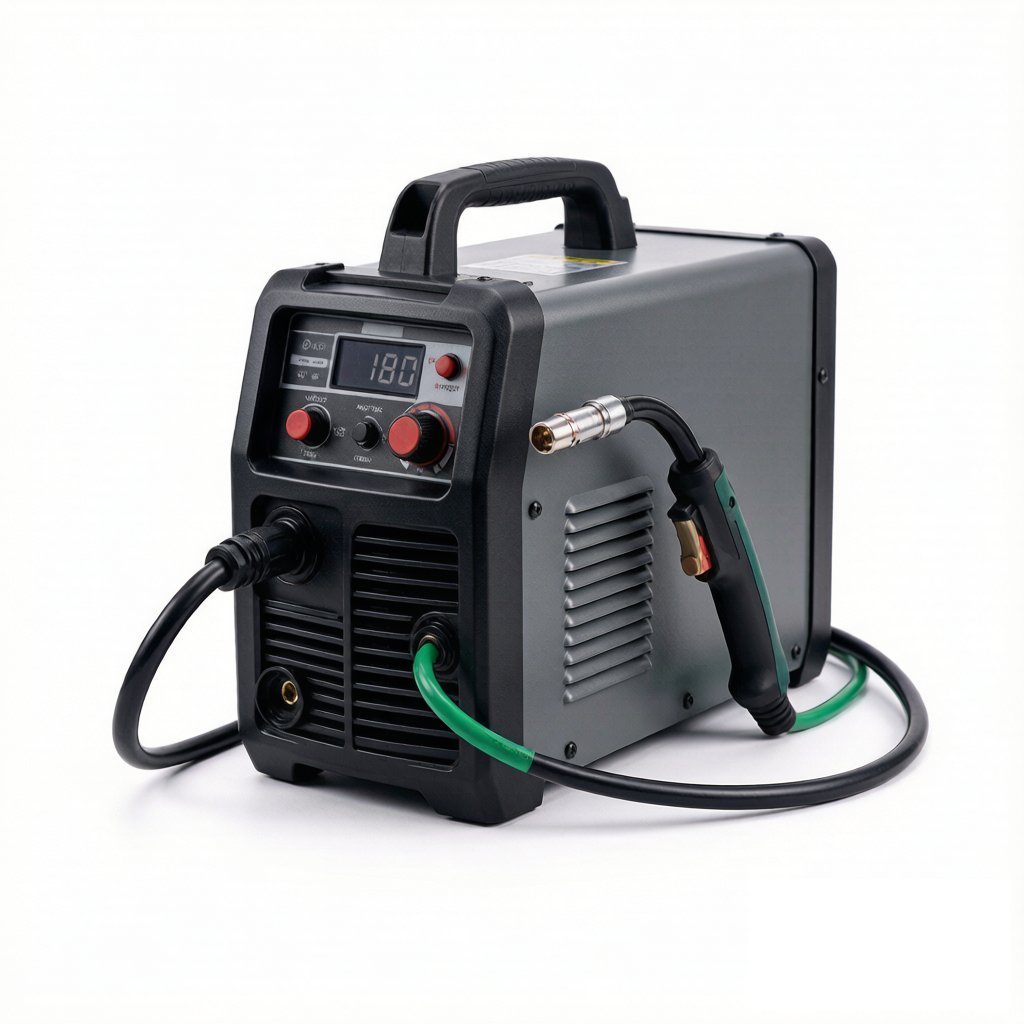
逆变焊机常见三类:手工电弧焊机用于结构件与检修,适应性强、对表面清洁度要求低;氩弧焊机(TIG)用于薄板、不锈钢与铝的精细焊接,需要氩气保护,焊缝成型美观;气保焊机(MIG/MAG)用于中厚板批量焊接,效率高,需要焊丝与混合气体。等离子切割机按电源分接触式与非接触式引弧,非接触式对割嘴寿命更有利;按用途分手持与台式数控,手持适合现场下料与拆解,台式适合批量规则件。
经验上,手工电弧焊每毫米板厚大约需要 30 到 40 安培,3 毫米板对应约 100 到 120 安培,10 毫米板则要 300 安培以上,因此选额定 200 安培机型时,实际可持续焊的板厚有限。氩弧焊的电流需求低于手工焊,但薄板对最小电流的下限要求更高,最好确认设备能在 20 到 30 安培区间稳定输出。批量作业还要看负载持续率:标称 250 安培但持续率只有 35% 的机型,长时间满电流工作会过热保护。
切割能力按额定切割厚度与极限切割厚度两档标注,极限值一般是质量可接受上限的 1.5 倍左右,生产中建议按额定厚度留余量,切口垂直度与挂渣量都会好很多。气源方面,压缩空气最常用,要求干燥、无油、压力稳定,常见工作压力在 0.4 到 0.6 兆帕;不锈钢与铝常配氮气改善切口质量。割嘴孔径要与电流档位匹配,用小孔径割嘴跑大电流会很快烧损。
焊接侧需要配减压流量计、气管、焊枪与地线夹,氩弧焊还要配钨极与瓷嘴;等离子侧需要配空气过滤减压装置与割嘴、电极等易耗件。地线夹的接触面要干净,接触不良会表现为起弧困难与焊缝不稳。气管长度不宜过长,过长会带来压力损失;焊枪电缆按电流等级选,截面偏小会导致发热发软。
开机前查输入电压是否在允许范围、机壳接地是否可靠、气管有无破损、枪头是否拧紧。焊接时保持合适弧长,手工焊常见 2 到 4 毫米,氩弧焊更短。等离子切割尽量匀速推进,速度过慢切口下缘挂渣,过快则切不透。换焊条或清理工件时先断输出,避免空载电压带来的触电风险。密闭空间作业必须保证通风,焊接烟尘与切割烟尘都要排走。
开箱先核对铭牌上的型号、额定电流与输入电压是否与约定一致,再看外壳有无运输变形、风扇与开关动作是否正常。通电后按说明书试焊或试切一小段,观察起弧是否顺畅、电流调节是否连续、面板显示是否稳定。附件要清点齐全,包括焊枪、地线夹、气管、快插接头与说明书。有条件的建议留一段焊缝或试切件作为验收入库记录。
一是只看机器标称的最大电流,忽略负载持续率。二是用加长电源线或细截面延长线,压降大导致起弧困难、机器频繁保护。三是等离子切割的气源不装过滤装置,水分和油进入枪体加速割嘴损耗。四是长时间满电流连焊不停机,散热跟不上。五是薄板用大电流想图快,结果烧穿与变形。
每班结束后吹净机内积尘,散热风道堵塞是过热保护的最常见原因。切割侧割嘴出现孔径扩大、电极中心烧蚀成坑、切口挂渣明显变多时,就该成对更换;割嘴与电极建议同批更换,只换一件会加速另一件损耗。焊枪的导电嘴、送丝软管属易耗件,出现送丝不畅或焊缝成型变差即更换。长期不用应存放在干燥处,避免潮气侵蚀内部电路。
问:家里 220 伏电源能带动多少安培的焊机?
答:单相 220 伏机型常见额定 200 安培上下,适合 3 到 5 毫米的轻型作业。还要看进线容量与插座规格,普通插排很难满足满载电流,容易出现跳闸与线路发热,建议单独走线供电。
问:焊机铭牌上的额定电流就是实际焊接电流吗?
答:不完全是。铭牌给的是该机型在指定负载持续率下允许输出的上限,实际焊接电流由面板旋钮决定。长时间满档使用时,要按持续率安排间歇,避免机器进入过热保护。
问:等离子切割机能切不锈钢和铝吗?
答:能。空气等离子可以切不锈钢与铝,但切口质量与气源关系很大,配氮气通常切口更干净、氧化更少。切割铝时厚度能力会下降,建议留足余量并适当放慢速度。
问:手工焊机和氩弧焊机能不能一台顶两台?
答:市面有氩弧焊与手工焊两用机型,切换靠面板与接线方式。两用机型在氩弧状态下的最小电流控制通常不如专用机精细,如果主要做薄板不锈钢精细焊接,仍建议以专用氩弧焊机为主。
选设备的顺序是:先按板厚与材质定工艺,再按工艺定机型与额定电流等级,最后核对输入电源、负载持续率与气源条件是否配套。使用阶段守住散热风道通畅、气源干燥、耗材按对更换三条,多数成型与切口问题都能避免。购买前建议把最厚板厚、常用材质与每天大致工作量列出来,再对照说明书确认额定切割厚度与持续率。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102