欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
实验室里常见的一幕:烧瓶中的溶剂剧烈翻腾,液面已经爬到冷凝管口,操作人员只能慌忙去开泄气阀。旋转蒸发的控制点其实只有三个——真空度、浴温与转速,配合得当,蒸发平稳、回收率高;配合不好,轻则冲料损失样品,重则玻璃件骤冷骤热开裂。选型与操作都要围着这三项做文章。
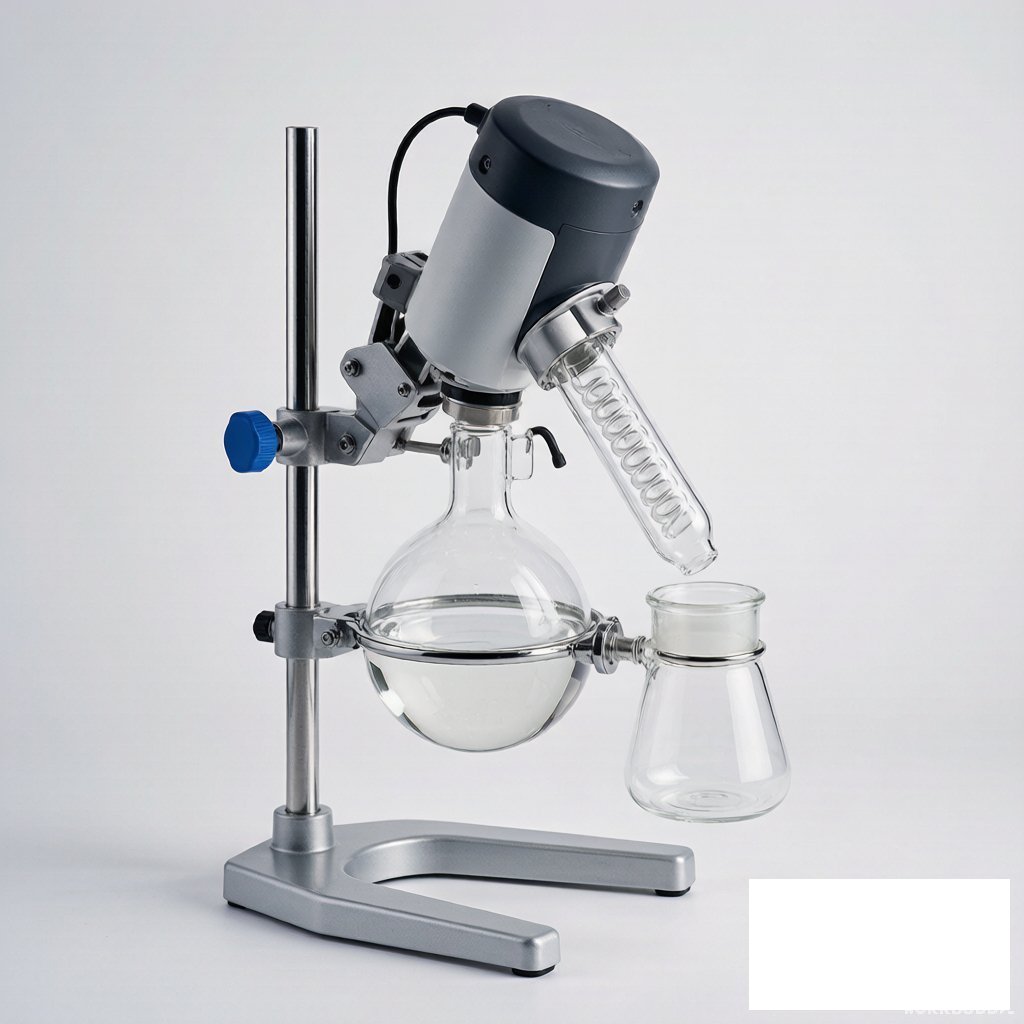
旋转蒸发的思路是把液体摊成薄膜并持续更新表面,从而在较低温度下加快蒸发。整机由旋转驱动与密封组件、蒸发瓶与冷凝管、接收瓶、加热浴槽以及真空接口几部分构成。旋转电机带动蒸发瓶匀速转动,形成均匀液膜;真空系统降低瓶内压力,使溶剂沸点下降;冷凝管把蒸汽重新液化并导入接收瓶。任何一环效率不足,都会表现为蒸发慢、回收率低或真空度上不去。
蒸发速率受三方面同时影响:加热提供的热量、液膜更新的快慢、冷凝管把蒸汽带走的能力。转速提高能加快液膜更新,但过高会让液体被甩到瓶口甚至带进冷凝管;冷凝面积不足时,蒸汽来不及液化就被抽走,表现为回收率明显偏低。选型时蒸发量与冷凝面积要匹配,处理量大的场合若冷凝管偏小,再怎么提高浴温也无济于事,反而增加冲料风险。
压力越低沸点越低,这是减压蒸馏的基础。但压力并非越低越好:若瓶内压力降到使溶剂沸点接近或低于室温,冷凝管与蒸汽之间温差不足,液化效率反而下降;低沸点组分也更容易被一起抽走,影响分离效果。实操中应针对目标溶剂找一个平衡点,让沸点落在比冷凝介质温度高出适度的区间,真空表读数稳定在这个范围内即可。
加热温度通常按溶剂沸点加一定温差来设定,水浴升温均匀、控温精细、便于观察,适合温度不高的常规浓缩;需要更高温度时应改用油浴或加热块,用水浴强行升温会因大量蒸发难以维持。导热介质也有使用期限,硅油长期高温使用会变稠、结焦,影响传热均匀性。加热浴槽内的液位要能覆盖蒸发瓶浸入部分,干烧会损坏加热元件。
磨口尺寸是玻璃件的通用语言,常见标号对应固定的接口直径,混用不同规格要么插不进、要么看似插上实则受力不均。蒸发瓶、冷凝管与接收瓶的磨口必须成套对应,夹持件也要与瓶颈直径一致。玻璃件属于易损件,备件时应记下磨口规格与容量,不要只按外观采购。厚壁与薄壁件在耐温与耐压上表现不同,混用不同来源的配件前应确认能否承受实际真空。
机型通常按蒸发瓶容量划分,容量越大适用的样品体系越大,同时对加热功率、冷凝面积与真空泵抽速的要求也同步提高。小体系用大机器并不划算,瓶体大、液膜铺展慢,低沸点组分损失反而更多;大体系用小机器则长时间跑不到终点,样品受热时间延长。选型时按常规处理量与溶剂类型两个条件一起看,再考虑是否加配循环冷却与自动升降。
建议先装好蒸发瓶与接收瓶、确认夹持牢固,再开启冷凝介质循环,随后启动旋转并调到较低转速,之后缓慢开启真空,最后升加热浴。停机顺序与此相反:先停加热、再缓慢破真空、然后停旋转、最后关闭冷凝介质。缓慢破真空这一步常被省略,突然进气会让瓶内压力骤变,液体翻涌甚至带动玻璃瓶位移。
接收瓶内的冷凝液按溶剂性质分类收集,含卤溶剂与可燃溶剂不应混装,避免后续处置时发生反应。接收瓶液位接近瓶颈前就要停机更换,倒吸是旋转蒸发最常见的事故之一。冷凝介质温度要低于溶剂沸点足够多,常用冷媒包括循环冷却液与低温浴,温度不够时蒸汽会直接进入真空泵,腐蚀泵体并污染泵油。
冲料多由三个条件叠加引起:真空抽得太快、浴温过高、转速过低导致液膜更新不足。预防做法是加料量控制在瓶容积的一半以内,开机时从低转速、低真空逐步建立,含表面活性成分或有固体颗粒的体系可加装防爆沸装置。一旦发现液体起泡上涌,立即缓慢破真空并降低浴温,不要等到液体进入冷凝管才处理。
每次使用后待玻璃件冷至室温再拆洗,骤冷会让玻璃产生内应力。磨口处不要使用强碱或研磨性清洁剂,也不要用硬物刮擦。旋转轴处的密封圈是真空泄漏的主要来源,出现真空度上不去、指针波动大或转动部位渗漏时,先检查密封圈是否溶胀、变硬、开裂。玻璃件出现细裂纹、磨口崩缺或夹持后受力变形,应当停用更换。
开箱先按装箱单核对主机、玻璃件、夹持件与附件数量,再在明亮处逐件检查玻璃件有无裂纹、气泡、磨口崩缺与内壁划伤。磨口对应试插一次,确认可顺畅就位且无晃动。通电试机检查旋转是否平稳、升降机构动作是否顺畅、加热与温控显示是否正常。搬运与存放时玻璃件应单独固定,磨口部分避免相互磕碰。
问:真空度越低蒸发就越快吗?
答:在一定范围内降低压力能降低沸点、加快蒸发,但压力过低会让沸点接近或低于室温,冷凝管温差不足反而回收困难,低沸点组分也容易被一并抽走。应按溶剂沸点选定合适的真空区间。
问:水浴和油浴该怎么选?
答:按目标加热温度定。水浴升温均匀、控温精细,适合温度不高的常规浓缩;需要更高温度时应改用油浴或加热块,用水浴强行升温会因大量蒸发而难以维持温度。
问:玻璃件接口不匹配怎么办?
答:不要用劣质转接头硬凑。磨口规格与夹持方式不匹配时容易在旋转中松脱,或受力不均导致开裂。应按设备规定的磨口尺寸配套件,必要时整组更换磨口匹配的冷凝管与接收瓶。
问:密封圈多久换一次?
答:没有固定答案,取决于溶剂种类与使用频次。出现真空度上不去、真空表指针波动明显或转动部位有渗漏迹象时,先检查密封圈是否溶胀、变硬或开裂,再考虑更换。
旋转蒸发平稳运行的关键,是把真空度、浴温与转速当成一组联动参数来控制,而不是单独追求某一项。判断顺序建议为:先按溶剂沸点定真空区间,再按目标温差定浴温,最后用转速控制液膜状态。玻璃件与密封圈的检查应固定纳入每次使用的流程,备件按磨口规格编号存放,突发破损时才不至于停工等料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102