欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
设备刚过保修期就出现螺栓松动,拆开一看,同一条管线上混着三种强度等级、两种表面处理的螺栓,装配时全按拧紧就算处理。问题的根源不在单个零件,而在缺少一份把连接点、规格、扭矩与防松方式对应起来的紧固方案。紧固件看着简单,却直接决定装配后能不能顶住振动、温度与多次拆卸的考验。
一份可执行的紧固方案至少包含四项:连接点清单、每个连接点的规格与强度等级、装配扭矩与拧紧方法、防松与防腐要求。连接点清单要写清部位、被连接件材质与厚度、孔位数量与分布;规格栏写螺纹规格、长度、强度等级与表面处理;扭矩栏给出目标值与允许偏差;防松栏注明采用弹垫、尼龙锁紧螺母、螺纹胶还是组合垫圈。缺任何一栏,现场就只能凭经验处理。
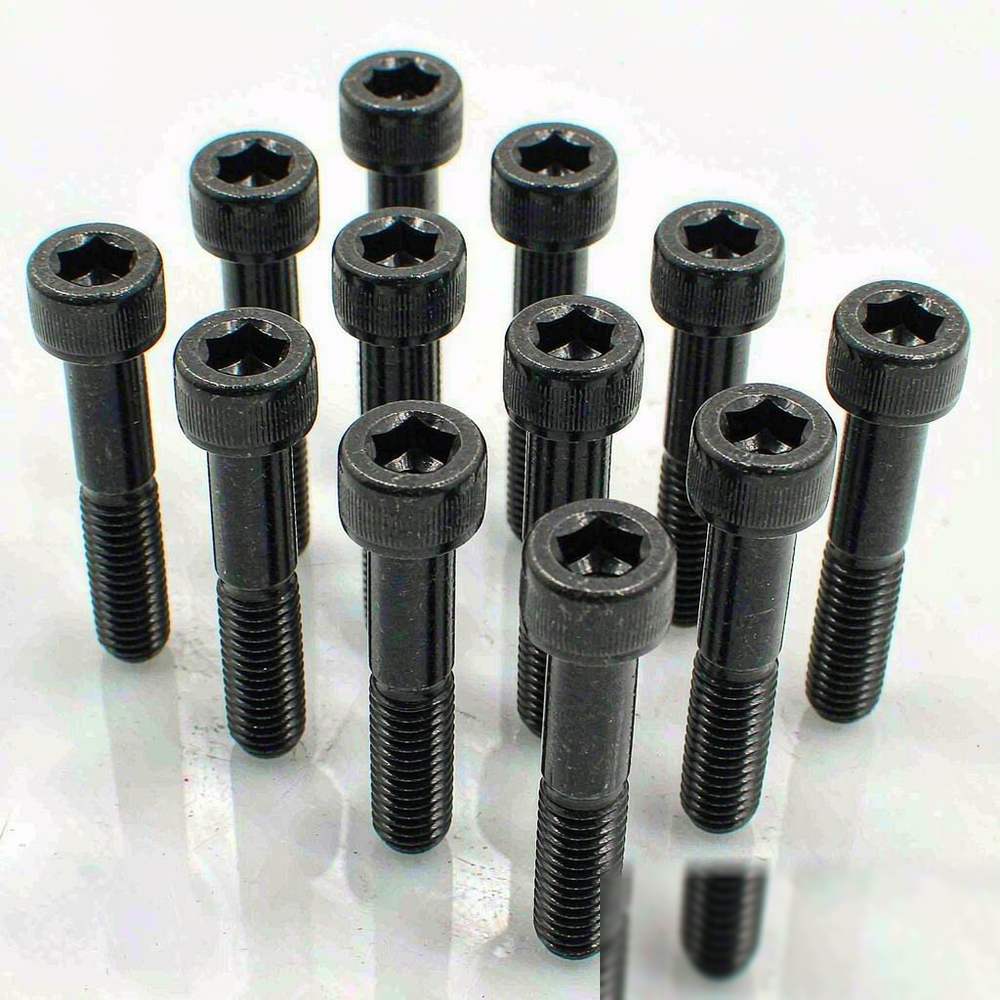
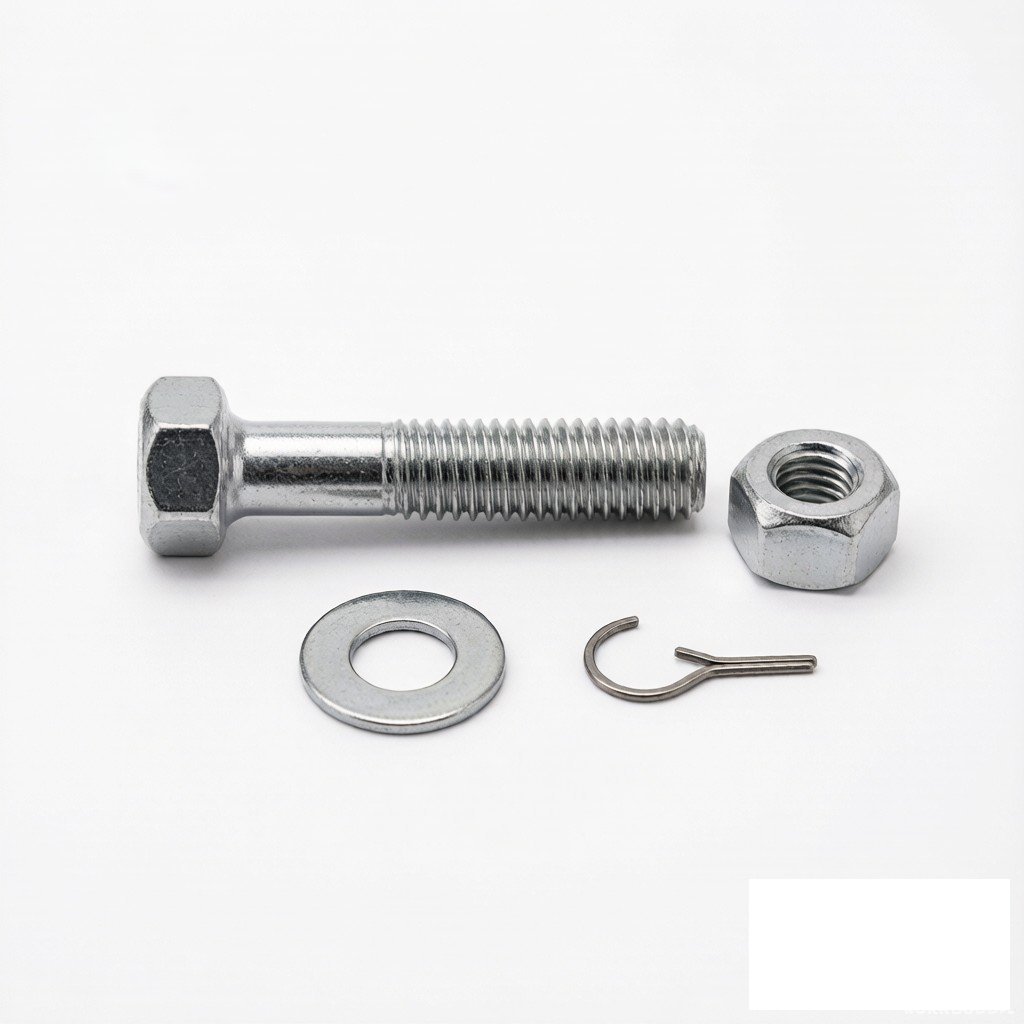
按功能可以分为三类。基础连接件是各类螺栓、螺钉、螺母与垫圈,负责提供预紧力;防松件包括全金属锁紧螺母、尼龙嵌件螺母、带齿垫圈与自锁螺钉,用于抵抗振动引起的回转松动;定位与密封件包括圆柱销、弹性销与组合密封垫圈,用于保证定位精度或防止介质沿螺纹渗漏。三类件作用不重叠,防松件不能替代基础连接的强度,密封件也不承担承载功能,选型时要按用途分别核对。
四项里最容易忽略的是表面处理对扭矩的影响。同规格的镀锌件与涂层件,按同一个扭矩值拧紧,实际预紧力可能相差明显,因此更换表面处理时必须重新确认扭矩表。
第一步列连接点清单并按重要性分级:承受交变载荷、安全相关或拆装频繁的部位列为关键点,普通钣金覆盖件列为一般点。第二步按载荷定强度等级与规格:轻载结构件常用 8.8,重载与冲击部位考虑 10.9 或以上。第三步按振动与温度选防松方式:持续振动的场合优先全金属锁紧或螺纹胶,高温环境要排除普通尼龙嵌件。第四步按拆卸频次定方案:经常拆的部位避免使用强度过高的永久性胶,改用可重复使用的机械防松。第五步把结果写成表格下发到工位。
螺纹规格要同时满足三个条件:螺纹副本身的强度、被连接件的通孔尺寸、以及扳手操作空间。通孔偏小会让装配困难并划伤螺纹,偏大会降低摩擦型连接的抗滑移能力。螺栓长度按夹紧长度加螺母高度再加两到三扣外露余量确定,外露过长在运动部位可能干涉,过短则螺纹未完全啮合。沉头、圆头与内六角头的头部高度不同,下沉式安装要按头部尺寸预留沉孔。拧紧工具的空间同样要提前确认,狭小位置需用加长内六角或专用套筒。
碳钢件通过强度等级区分承载能力,表面处理负责耐蚀,适合室内干燥环境与一般结构。不锈钢件耐蚀性好,强度表述方式与碳钢不同,常见 A2 与 A4 两类,A4 对含氯介质表现更好。不锈钢与不锈钢之间容易咬死,装配时需使用润滑或选用带涂层产品。铝合金件重量轻但强度低,多用于轻载与外观件,拧紧时容易滑牙,要控制扭矩上限。镀锌件在酸性或高氯环境中的耐蚀年限有限,长期暴露的场合更适合涂层类处理。
拧紧顺序影响夹紧力分布:多螺栓连接应从中间向两侧对角分次拧紧,分两到三遍达到目标扭矩,一次性拧到位容易造成个别螺栓过载。螺纹副装配前应清除油污与毛刺,杂物会改变摩擦系数并造成扭矩虚高。扭矩扳手需要按周期校准并记录使用日期,工具失准是扭矩失控最常见的原因。重复使用过的螺栓预紧能力会下降,关键部位建议一次性使用并做标记。
到货先核对包装标识与随附资料,确认规格、强度等级、材质与表面处理与订单一致。外观检查包括螺纹有无碰伤与锈蚀、头部标记是否清晰、镀层是否均匀。强度等级通常以头部标记体现,标记模糊或缺失的批次不建议用于关键部位。同一包装内不应混入不同等级或不同表面处理的件,数量可按包装重量抽查。关键部位使用的紧固件建议留样并记录批号,便于后期出现异常时回溯。
最常见的是把扭矩值当作固定常量,忽略摩擦系数与润滑状态的影响。第二种是滥用防松手段,弹垫加螺纹胶再加锁紧螺母叠加使用,既增加装配难度,也不一定提升可靠性。第三种是不同等级混装,同一连接点用了两种强度等级,载荷分配不均,往往先坏低等级件。第四种是只考虑装配不考虑拆卸,关键设备上使用高强度永久胶,检修时只能破坏螺纹。第五种是采购只按同规格最低价处理,忽略表面处理差异对耐蚀与扭矩的影响。
紧固件的更换判断应以状态为依据。日常点检可以通过画线标记观察螺母是否发生相对转动,配合扭矩抽查确认预紧力是否保持。出现下列情况应更换:螺纹有压痕、滑丝或明显锈蚀;螺母在标准扭矩下仍能继续转动;拆卸时发现螺栓已被拉伸变形;经历高温工况后镀层或材质明显变化。更换时建议同连接点整组更换,混用新旧件会让载荷重新分配,新件可能承担更大份额。
问:同一规格的螺栓,为什么扭矩表上给出了不同数值?
答:扭矩的目标是获得稳定的预紧力,而摩擦系数受材质、润滑与表面处理影响。镀锌、涂层、涂油与不锈钢干装的摩擦条件不同,对应扭矩值自然不同。更换供应商或表面处理时,应按新条件重新确认扭矩。
问:弹垫能不能代替螺纹胶做防松?
答:两者作用机理不同。弹垫在装配初期提供附加摩擦,对轻微振动有一定帮助;持续振动或温升明显的部位更适合全金属锁紧螺母、螺纹胶或组合式防松结构。把弹垫当作通用方案,往往运行一段时间后仍会松动。
问:不锈钢螺栓为什么容易拧不动甚至咬死?
答:不锈钢表面氧化膜在摩擦时容易产生局部冷焊,螺纹副干装时尤其明显。装配前涂抹适配的防咬合剂、控制拧紧速度、避免超扭矩,都能降低发生概率。已咬死的部位不要强行加力,逐步加热或使用渗透剂处理更稳妥。
问:扭矩扳手需要多久校准一次?
答:校准周期取决于使用频次与保存条件,使用频繁或现场环境恶劣时周期应缩短。更实际的做法是把扭矩扳手纳入计量台账,按周期送检并保留记录,同时避免磕碰与超量程使用,这两项是导致失准的主要原因。
紧固方案规划的核心动作是把连接点逐一列出来,为每个点确定规格、等级、扭矩与防松方式,再落到工位可执行的表格上。判断一套方案是否够用,可以看三件事:现场能否说清每个点的扭矩值,更换供应商后是否重新确认过摩擦条件,关键部位是否有批号与检查记录。整理方案前建议先盘点设备上的连接点分布与拆装频次,再对照产品样本确定规格与配套件。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102