欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
老机床改造时最容易低估的一项,是数控系统与原有伺服、刀库和测量装置的对接工作量。选型看起来是选品牌和轴数,实际决定项目成败的是接口能不能对上、功能选项买得是否得当、后期维护有没有支持。把机床类型、控制轴数、伺服配套与验收标准先理清,再谈系统型号,返工概率会小很多。
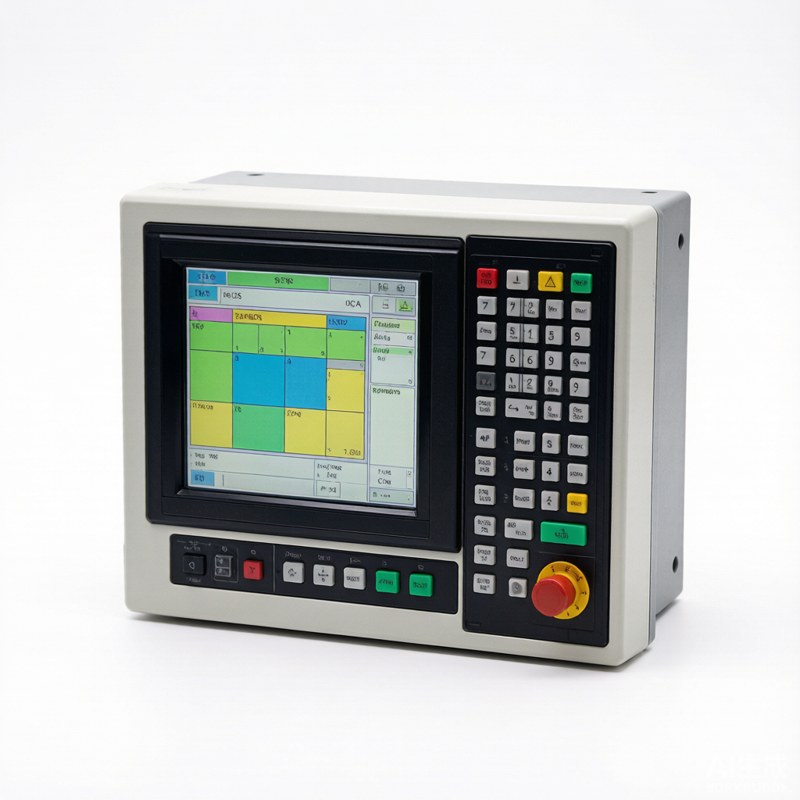
一套数控系统通常包括控制单元、操作面板与显示器、伺服驱动与电机,以及连接各类外围装置的输入输出模块。控制单元负责插补运算与程序管理,驱动与电机执行运动,输入输出模块负责与主轴、刀库、冷却、测量等装置交换信号。选型时把这四部分视为一个整体,任何一环规格不足都会限制整机能力,也会给调试带来额外工作量。
控制轴数要按机床的实际运动需求确定:两轴车床、三轴加工中心、四轴或五轴联动机床所需轴数依次增加。除进给轴外,还要把主轴、刀库旋转轴与工件交换装置是否纳入控制一并考虑。轴数选得刚好,后续加装第四轴或动力刀塔就要换系统;选得过多又会闲置功能、增加成本。建议按当前需求加一个可扩展档位来确定。
通道数指系统同时控制几组独立运动,多通道常用于带双主轴或双刀塔的机床,可让两组运动并行加工。联动轴数指能够同时参与插补的轴数,决定了能否加工复杂曲面。多通道与多联动对控制单元的性能要求更高,编程与调试复杂度也随之上升。只有当工艺确实需要并行加工或复杂曲面时,才值得为此付出更高的配置成本。
伺服驱动与电机必须与数控系统匹配,包括通讯协议、编码器反馈形式与功率等级。改造项目常见两种做法:保留原有伺服只换控制部分,或整套更换。前者需要确认原伺服的反馈接口与协议能否被新系统支持,否则要加装转换装置;后者成本更高,但配套关系明确、调试更顺。电机功率要按各轴的负载转矩与加减速要求核对,不能只看额定功率。
数控系统通常以基础配置加功能选项的形式提供,选项涵盖刀具补偿、螺距误差补偿、刚性攻丝、高速高精加工、通讯与网络功能等。取舍原则是看工艺是否真的用到:批量精密加工值得配补偿与高速功能,以简单铣削为主的设备则不必。选项一旦在选型时未开通,后期开通往往涉及费用与停机,建议在选型阶段把常用工艺逐条过一遍。
外围对接是改造项目中最容易出问题的环节。需要核对系统提供的输入输出点数、模拟量通道以及支持的总线形式,能否满足刀库、主轴、排屑、冷却与测量装置的需要。与上位机或车间管理系统的数据接口也要一并考虑,包括程序传输、加工数据采集与远程诊断。接口数量不足时可通过扩展模块解决,但要在柜内预留安装空间。
操作面板布局、程序格式与编程方式会直接影响操作工的上手速度。多台设备使用同一系统时,人员可以互相支援,程序也便于移植。若车间已有使用习惯,改造时延续同一体系通常比追求新型号更实际。编程功能方面,宏程序、对话式编程与仿真验证对复杂零件的帮助较大,是否支持循环与子程序也值得在选型时确认。
老机床改造要提前梳理原有机床的电气图纸与机械状况,确认导轨、丝杠与轴承的精度是否还满足新系统的要求。机械精度不足时,换再好的控制系统也做不出高精度零件。电气方面要核对原有变压、保护与接地条件,确认柜内空间与散热能力。改造方案建议把停机时间、分步调试安排与旧程序移植一并规划,避免边改边试。
控制柜应安装在振动小、粉尘少、温度稳定的位置,进风口设置过滤并定期清理。供电质量对系统稳定性影响较大,电压波动明显或有大功率设备频繁启停的场合,宜采取稳压与隔离措施。信号线与动力线应分槽敷设,屏蔽层按要求接地。接地系统建议单独设置并保持良好连接,接地不良会引起通讯异常与随机报警。
验收分静态与动态两部分。静态确认接线正确、参数设置与机床匹配、各轴限位与急停动作可靠、报警功能正常;动态检查各轴定位与重复定位、主轴换挡与定向、刀库换刀动作,以及联动加工的插补表现。最终以标准试件的尺寸精度与表面质量为判据,建议保留试切记录与参数备份,作为后续故障排查与恢复的基准。
问:轴数是不是留得越多越好?
答:不是。轴数增加会同步提高成本与调试复杂度,闲置轴长期不用还占用配置。建议按现有工艺需求确定,并预留一个可扩展档位,确认后期加装时只需增配驱动与授权即可。
问:原机床伺服能不能继续用?
答:取决于反馈形式与通讯协议能否被新系统支持。可以保留时成本更低,但需要确认接口兼容并做好参数匹配;不兼容时应评估加装转换装置的可靠性,多数情况下整套更换的调试风险更小。
问:功能选项买少了后期能加吗?
答:多数系统支持后期开通,但通常需要额外费用并安排停机,部分功能还依赖硬件配置。选型时把常用工艺与可能拓展的工艺列出来核对一遍,比事后补买更省事。
问:改造后精度不达标,问题出在哪?
答:先区分机械与电气。机械方面查导轨间隙、丝杠反向间隙与轴承预紧;电气方面查伺服增益、补偿参数与反馈装置。按由机械到参数的顺序排查,避免用参数掩盖机械磨损带来的误差。
数控系统选型的判断顺序是:先按机床类型与工艺确定轴数与联动要求,再核对伺服配套与接口能力,最后按实际工艺取舍功能选项。改造项目里,机械精度与外围对接的工作量往往超过系统本身。建议在选型前把机床现状、工艺清单与验收标准整理成一份文件,据此与供货方确认配置,后期验收也照同一份文件执行。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102