欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
航空零部件车间的报废成本极高,一件钛合金结构件加工到后半程出现尺寸超差或表面烧伤,损失的不只是材料,还有前面几十个小时的机床占用。这类损失多数可以追溯到刀具状态、切削参数与量具校准三个环节。把这三件事的物资与记录管起来,比事后追责更有意义。
航空航天制造企业的MRO采购与普通机械加工差别明显:物料需要完整的质量证明与批次追溯,供应商需要通过体系审核,精密量具与仪表必须处于有效校准状态。这意味着采购决策不能只看价格与供货周期,还要看文件能力与校准服务。把这两项作为供应商准入的硬指标,后续的质量争议会少很多。
刀具选型应由工艺部门与供应商共同确认,按工件材料、工序余量与机床刚性逐项核对,不宜凭经验直接替换牌号。
难加工材料对切削参数敏感,速度提高一点,刀具寿命可能大幅下降。实践中建议按刀具厂家推荐的区间取中低值起步,再根据加工表面质量与刀具磨损形态逐步优化。要建立刀具寿命台账,记录每把刀的加工件数与刃口检查结果,达到设定寿命即强制更换。加工中心应配合刀具长度与直径补偿,减少人为调整误差。
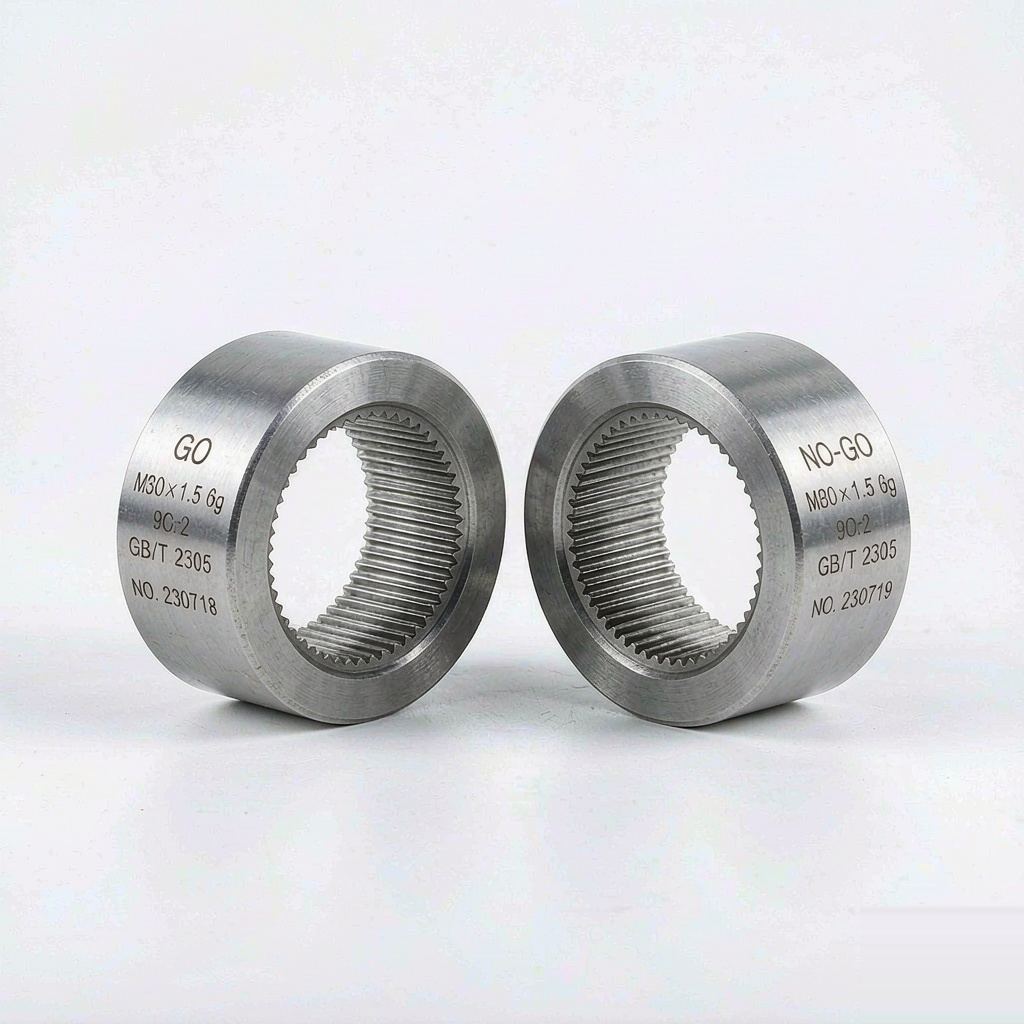
卡尺、千分尺、内径量表、高度尺、粗糙度仪与三坐标测头属于计量管理对象,采购时应选择可出具校准证书的正规产品,并确认证书溯源关系。现场应建立台账,记录编号、领用人、校准周期与下次到期日,到期前提前送检。高精度测量对环境温度敏感,恒温间的温度与湿度也需记录。量具出现磕碰或示值异常应立即停用送检。
航空紧固件对强度、耐蚀与疲劳性能要求高,常见材质包括钛合金、高温合金与耐蚀不锈钢,采购时必须索取材质证明与批次号。表面处理如钝化、镀镉、阳极化等需明确工艺规范,混用会造成腐蚀与装配问题。紧固件入库后应按批次分区存放并保留标识,发放时记录批次,保证装配记录可追溯到具体炉批。
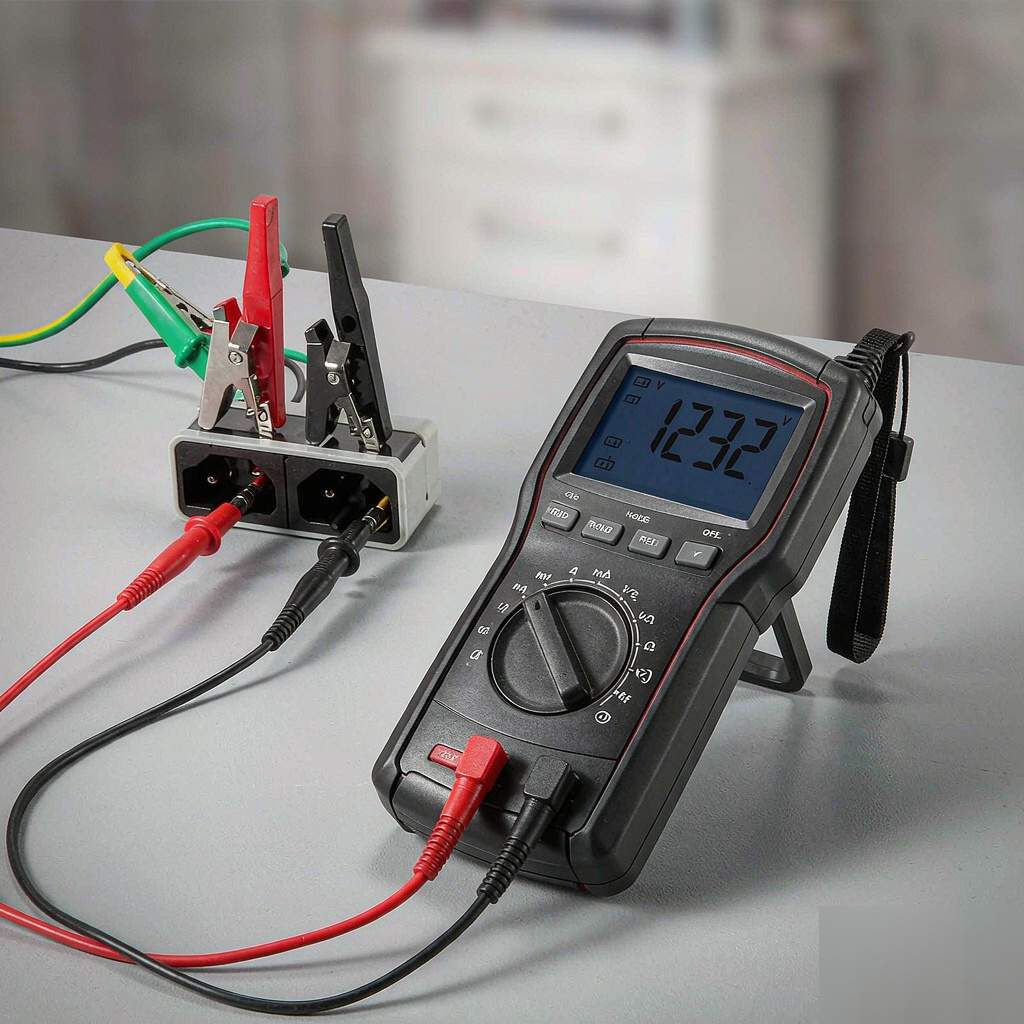
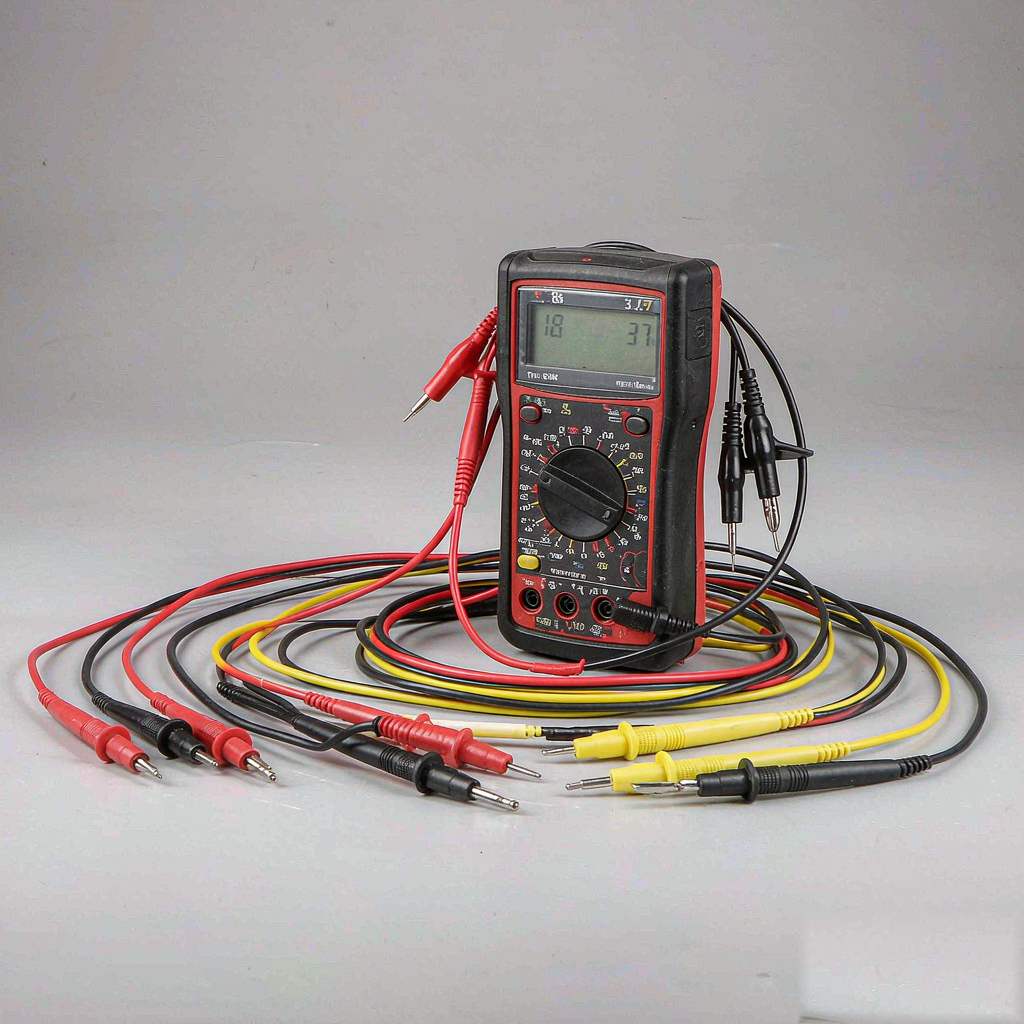
万用表、示波器、测温仪与记录仪用于设备与工艺验证,需按周期校准。无损检测环节的渗透剂、显像剂、磁粉与耦合剂属于消耗品,采购时需确认有效期与批次,过期材料不得使用。探伤用标准试块应定期校验。检测设备的探头、线缆与电池属于易损件,建议常备一套,避免检测任务因配件缺失而中断。
航空制造涉及的润滑油、液压油、切削液与密封胶多为专用牌号,更换需按工艺文件执行。切削液的浓度与pH值应按班次检测,浓度偏低会造成锈蚀与刀具磨损加快,浓度偏高则易产生泡沫与皮肤刺激。密封胶需注意适用温度区间、固化条件与相容性,混用不同体系会导致失效。油品的储存应避光防潮,开封后标注日期。
部分刀具、仪表与特种材料依赖进口,供货周期长且受物流影响。可行做法是按年度消耗量提前下单,设定安全库存;对可替代的品类,预先在国内完成试用验证并形成替代清单,临时缺货时可快速切换。替代验证应形成书面记录,包含加工参数、检测结果与审批意见,避免每次都从头验证。
随货文件通常包括合格证、材质证明、出厂检验报告与批次号,关键件还需第三方检测报告与特殊工艺记录。文件与实物的对应关系是审核重点,批次号应贯穿入库、领用、装配与检验记录。建议按零件号建立物料档案,把文件扫描件与批次记录关联保存,审核时可按件号快速调出。
供应商需具备相应体系资质并通过审核,采购方在合作前应明确文件要求、包装标识与追溯规则。降本方向不在于压低单价,而在于减少品种、集中批量与延长刀具寿命:把同类物料归并到少数供应商,用年度用量换取价格与优先供货;同时通过参数优化延长刀具寿命,单件成本会随之下降。
航空制造的MRO管理,核心是把工艺验证与文件追溯前置。刀具牌号、量具校准与批次记录三件事做实,质量波动的范围会明显收窄。若需要按零件材料配置刀具方案,或需要计量器具的校准与批量选型资料,可提供工件材料与设备信息咨询。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102