欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
产线质检的难题常常卡在两个极端:判得太严,良品被当成废品剔掉;放得太松,缺陷流到客户端才被发现。人工目检的判断尺度会随班次与疲劳程度漂移,结果也难以追溯。把这件事交给传感器与视觉设备,判断标准一旦确定就能长期保持一致。基恩士(Keyence)在这类需求上的做法,是把放大器、传感头、控制器与调试软件做成成套方案,让现场人员在较短时间内完成设定。
基恩士(Keyence)以厂家直接销售的方式运营,没有中间代理环节,选型阶段通常由技术人员带样机到现场试测,确认可行之后再进入商务流程。品类覆盖光纤传感器、光电开关、激光位移传感器、视觉检测系统、图像尺寸测量仪、读码器与安全光幕等。它的定位偏向高精度与易交付:单件设备的价格不低,换来的是较短的现场调试周期,误判减少带来的收益往往能覆盖这部分差价。
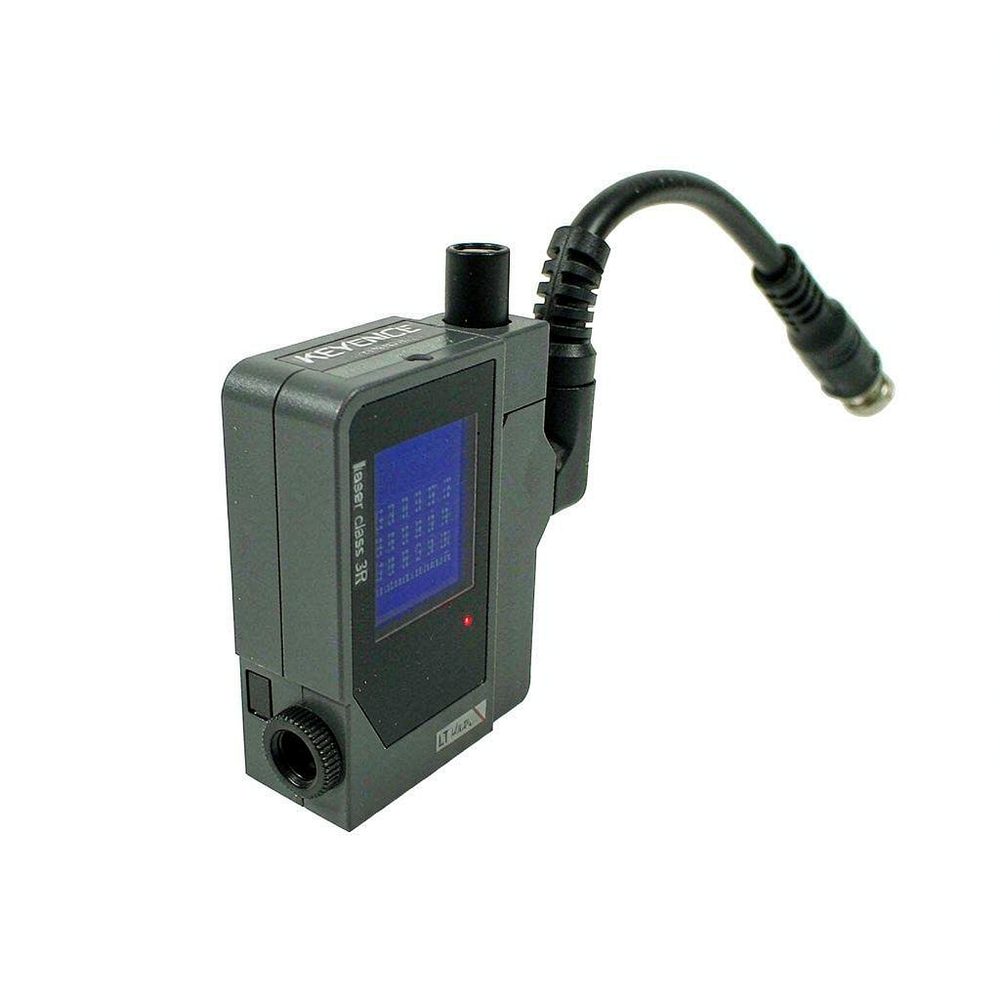
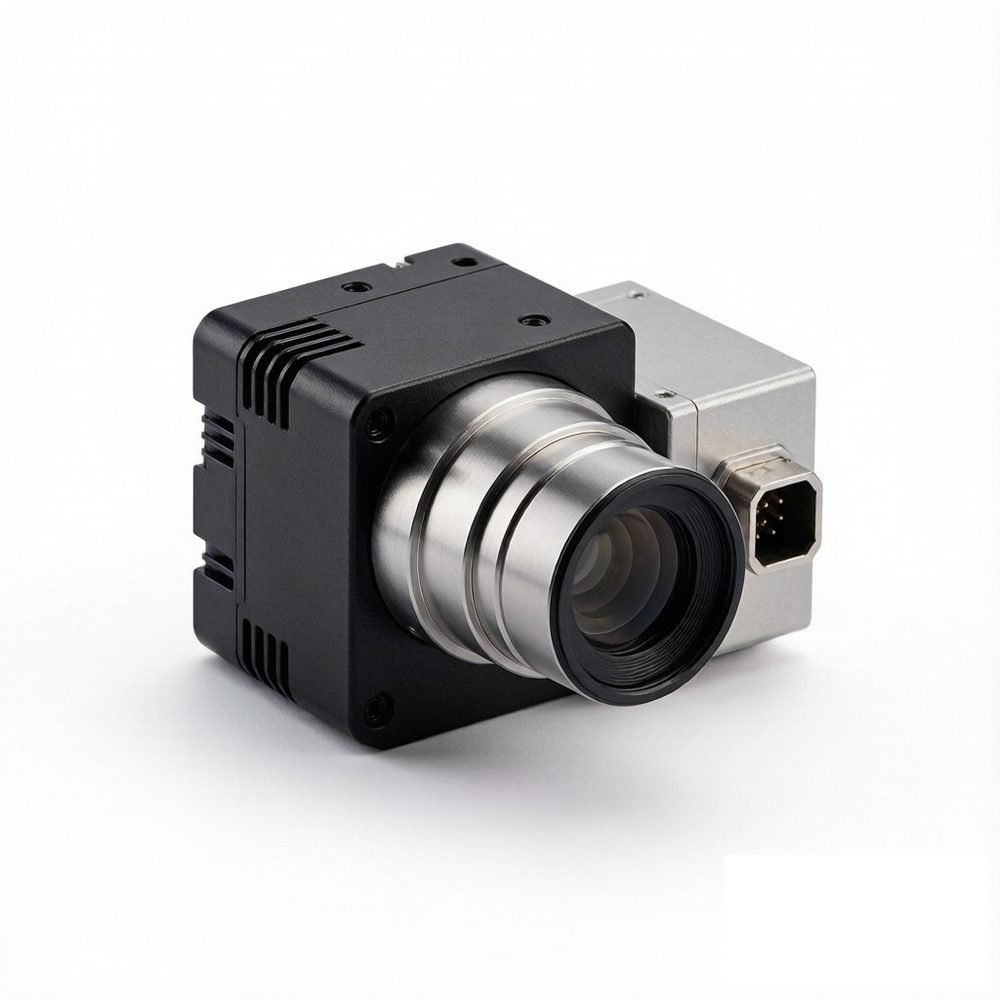
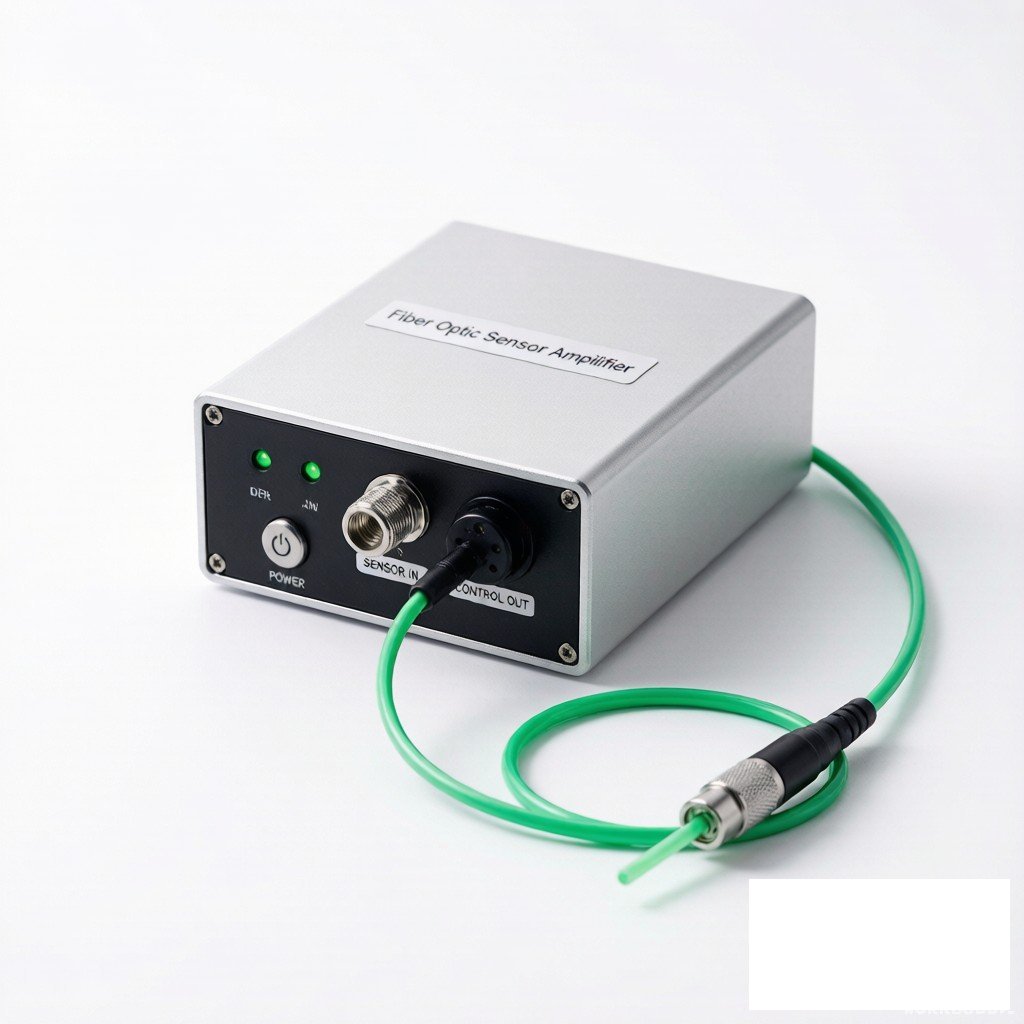
光纤传感器由放大器与光纤头两部分组成,光纤头按检测方式分为对射式、反射式与限定反射式,头部形态有螺纹型、扁平型、耐弯曲型与耐高温型,适合狭小空间与强电磁干扰的场合。激光位移传感器用于厚度、高度、平面度与翘曲的非接触测量,按量程与重复精度分级,可配合控制器或多点并联使用。视觉检测系统包含镜头与处理单元集成的一体机,以及相机加控制器的分体架构,可配光源、滤镜与支架成套供货。
检测距离与可用范围是选型起点,工件公差若超出富余范围就容易出现漏检测。重复精度决定判断阈值能设多紧,一般要求在产品公差带的上下两侧各留出足够余量。响应时间必须与节拍匹配,快速流水线上的瞬时判断要求毫秒级响应。在切削液、清洗工位与冷却环境里,防护等级通常要达到 IP67 以上。光源选择同样影响稳定性:红色可见光便于现场对准调试,蓝色激光在金属高温表面与有机材料上的散射更可控。
第一步区分检测类型,只判断有无、计数或到位信号的场合,用光纤与光电传感器投入更低,需要判定形状、字符、表面缺欠时才上视觉。第二步按工件尺寸与安装位置确定镜头焦距与工作距离。第三步核对节拍余量,把曝光时间、运算时间与执行机构的动作时间加总验证。第四步评估环境干扰,包括环境光、背景反光、粉尘、油雾与水汽,必要时增加遮光罩或改用特定波长的光源。
与开放式视觉软件平台相比,这类方案偏成套交付,工具库针对有无判断、尺寸测量、字符识别、缺件比对等常见任务做了封装,现场人员的训练量小,产线换型时也能自行调整。相对的,开放性弱于通用视觉库,遇到非常规算法或需要深度二次开发的场景,可施展的空间会受限。采购时把软件授权、集成商服务与停工调试的天数一并算进去,再做总账比较才公平。
汽车与零部件行业用它做装配确认、漏装防错与字符核对;电子行业用于元件偏移、焊点缺欠与标签校验;食品与医药行业用于封口完整性、液位高度与喷码有效期识别;金属加工用于在线尺寸抽检与表面划痕检查;锂电与光伏行业用于涂布缺欠与边缘对齐检查。这些场景的共同特点是质量标准可以量化,并且检测结果必须同步驱动分拣或停机动作。
一套检测系统的成本由相机、镜头、光源、控制器、线缆与支架组成,光源与支架常被低估,却直接决定长期稳定性。预算里建议预留现场试测环节,用真实工件验证通过再批量定货,避免到货后发现装不下或检测率不达标。多品种共线生产时,应优先选择支持程序切换与工件型号登录的机型,换型时调用已保存的参数,就不必为每个品种单独配备硬件。
安装刚度比看上去更重要,微小振动都会带来边缘位置偏移与数值漂移,支架应使用型材或专用底座并可靠锁紧。光源与相机的相对位置要避开镜面反射路径,防止高亮光斑淹没缺欠特征。调试时用最差的一批工件建立基准,把公差带两侧都覆盖到,同时把污渍、毛刺、色差等干扰样本纳入验证。输出信号到剔除机构前应加入延时或位置补偿,保证动作落在正确的工位上。
光纤头端面沾污会造成光量衰减与误判,应每周用无尘布配合酒精擦拭;镜头前加装保护窗能减少油雾附着,更换保护窗比直接清洁镜头更安全。定期用标准件复核测量值并记录漂移趋势,可以在超差之前安排校准。备件方面,光纤头容易被碰撞折断,光源模块存在亮度衰减,关键工位建议各留一套。参数与图像配置要定期导出备份,硬件更换后可直接导入恢复。
误判通常来自四类变量:工件位置偏移超出视野与景深、环境光突然变化、背景与目标对比度不足、换批之后颜色或纹理差异。排查时应固定其它条件,一次只改变一个变量观察结果,比同时调整多个参数要有效得多。白班与夜班的报警率存在明显差异时,多半是照明与温度漂移在起作用,应当优先记录当时的灯光状态与环境温度。
问:检测不稳定,第一步该查什么?先用夹具把工件固定试测一遍。若固定之后结果稳定,说明问题在机械定位与来料一致性;若仍然跳动,再检查光源、阈值与背景。
问:相机分辨率是不是越高越好?像素提升会增加数据量与处理时间,应按最小缺欠尺寸加余量选择,分辨率过剩只会拖慢节拍并推高成本。
问:透明薄膜与玻璃怎么检测?优先用背光或同轴光增强轮廓对比度,必要时配合偏振片或特定波长光源抑制反光,再由滤波工具判别边缘。
问:原有产线的可编程控制器能直接对接吗?多数机型支持开关量输出与以太网通讯,选型前先确认点数、输出类型与协议版本,避免设备到场后才发现接口不匹配。
问:更换备件后需要重新标定吗?型号一致并提前备份过参数时可直接导入恢复,但上线前仍应用标准件复核一遍读数,确认无误再放行生产。
在线检测能否长期稳定,取决于工件位置、光源方案与判定阈值这三件事是否被固定下来。把边界样品的标准先讨论清楚,再去挑选设备型号,调试占用的时间会少很多。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102