欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
量具失准往往不会立刻被发现,而是一直按错误数据放行产品,等到客户端反馈才追查源头。要避免这种被动局面,需要把校准周期、日常自检与保养三件事固定下来,让量具始终处在受控状态。
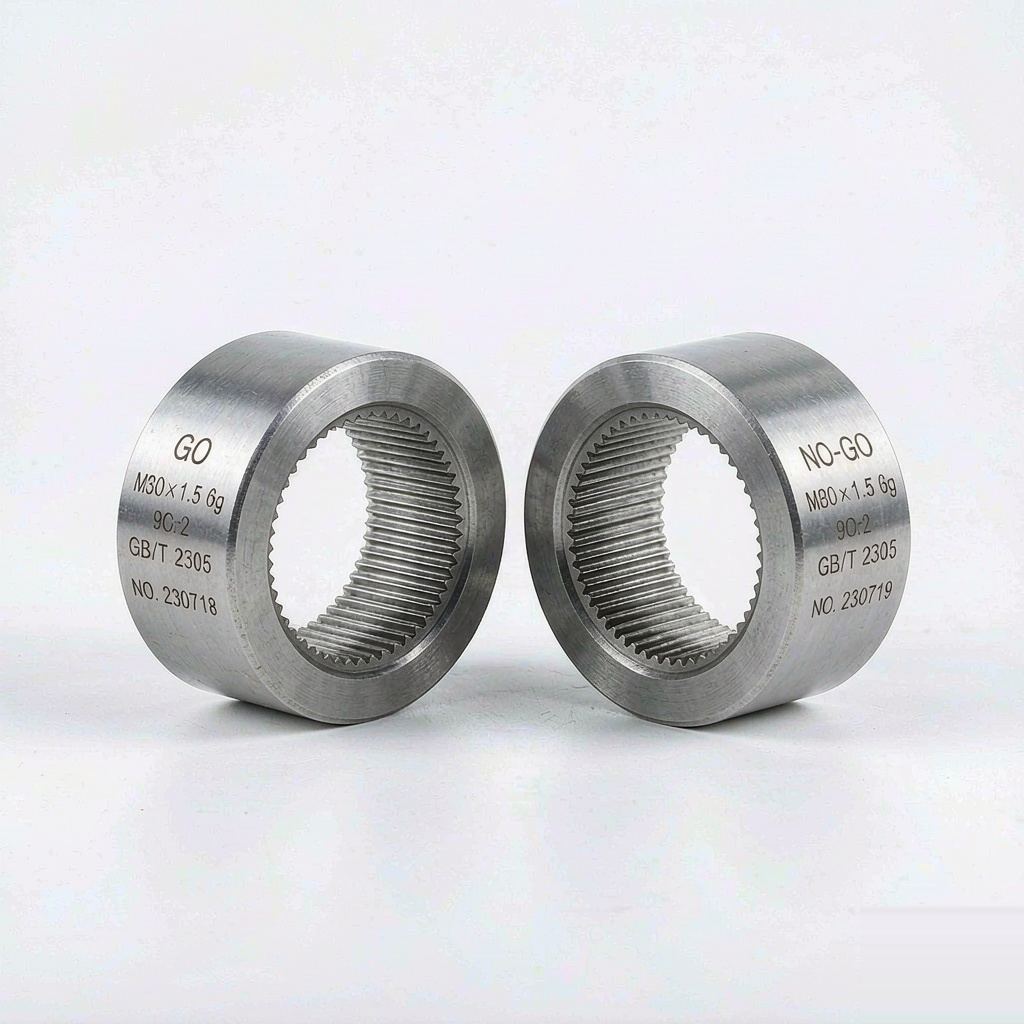
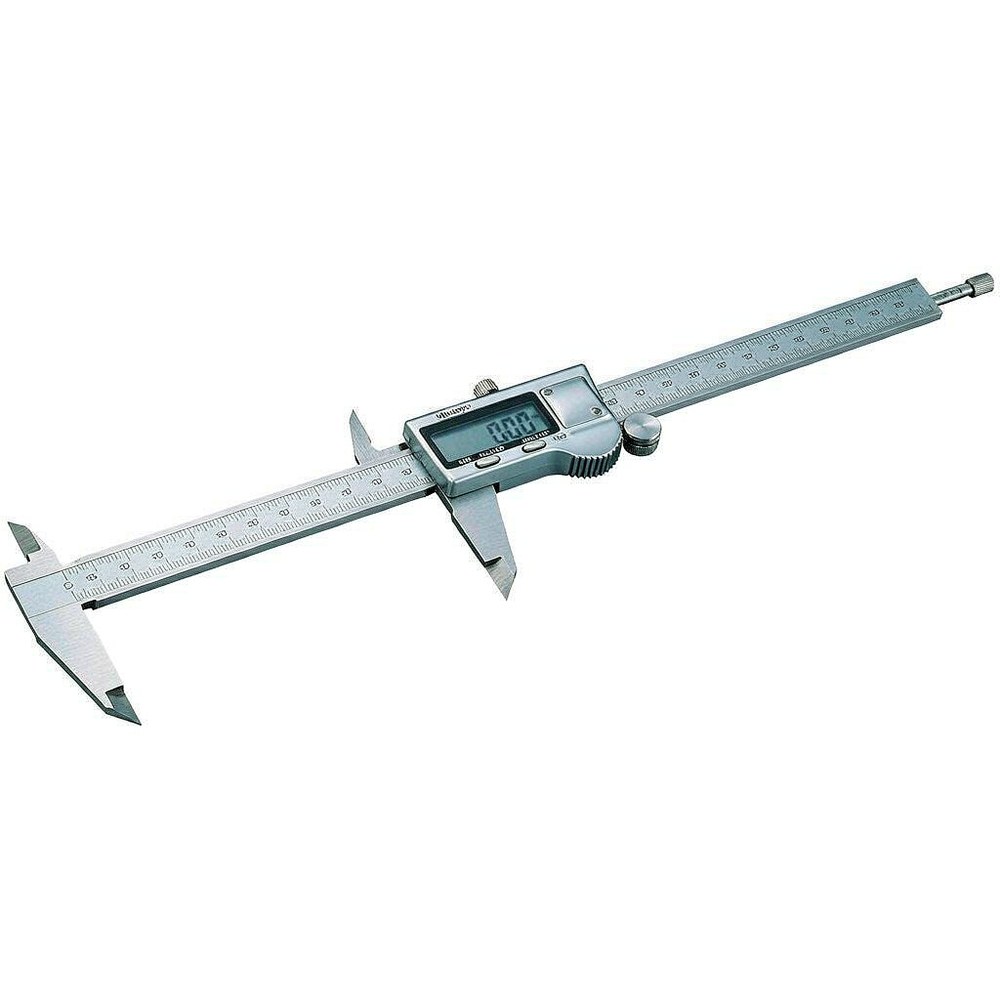
日常自检可用量块或标准件进行比对。卡尺在测量爪闭合时应显示零位,全量程内取几个点与量块比对,偏差超出允许范围即送修或停用。千分尺使用前清洁测量面,闭合后确认零位,用标准棒校验全程偏差。内径量具需用环规校验。自检记录建议保留,作为周期检定之间的过程证据。
测量力控制是影响读数稳定性的关键。卡尺应使用轻微而一致的测量力,千分尺使用棘轮限力装置,避免用力过大造成读数偏小与结构损伤。测量时应垂直于测量面,斜测会产生明显误差。批量检测时保持同一测量手法,减少人为因素带来的数据波动。对高精度零件,建议在同一环境温度下放置一段时间再测量。
出现以下情况建议报废或降级为非关键工序使用:测量面出现明显磨损或划伤,无法通过修磨恢复;示值误差超出允许范围且不可调整;数显量具显示缺划、跳数且维修后仍不稳定;结构变形或部件缺失导致无法正常锁紧。报废量具应做标识隔离,防止误用。
量具数量一多,最容易出现的问题是漏检:某台卡尺到期未送检,仍在生产线上使用。解决办法是建立台账,记录每台量具的编号、型号、使用部门、校准日期与下次校准日期,并按月生成到期提醒。对新购、维修与借用的量具也要纳入台账,做到状态可查。台账建议电子化管理,便于按部门或到期时间筛选,避免逐台翻查。
量具精度对环境敏感。温度变化会造成量具与工件热胀冷缩,测量结果随之偏移;湿度高会引发锈蚀,尤其影响测量面与齿条;振动与粉尘会造成读数不稳与磨损。建议量具存放在专用柜内,配置干燥剂或除湿设备,精密量具在恒温间使用。车间使用的量具应避免放在机床旁、暖气附近或窗边,取用后及时归位,减少磕碰与污染的机会。
具备条件的企业可开展部分内部校准,以缩短周期、降低成本。开展内部校准需要满足几个条件:有经过培训的计量人员,有精度更高且处于有效期内的标准器具,有受控的校准规程与记录表单,以及适宜的环境条件如恒温与低振动场所。内部校准适用于卡尺、千分尺、百分表等常用量具的日常确认,对外出具数据或客户有特定要求时,仍应委托有资质的机构检定。内部校准记录应与外部检定记录一并归档,保持量值可追溯。
培训不到位是量具早期损坏与读数偏差的主要原因。培训内容应包括:正确选用量具的判据、测量力的控制方法、读数的规范方式、日常清洁与存放要求、异常情况的判断与上报。对新员工建议安排实际操作考核,确认能独立完成零位检查与标准件比对后再上岗。对使用量具频繁的岗位,可每半年组织一次复训,并结合近期出现的量具问题做针对性讲解,把培训与实际问题结合起来更容易被接受。
问:内部校准可以代替第三方检定吗?内部校准可作为过程控制手段,但对外出具数据或客户有要求时,仍需送有资质的机构检定。
问:数显卡尺跳数是什么原因?常见原因包括电池电量不足、尺身污染、传感器磨损或受潮。可先清洁并更换电池,仍不稳定则需送修。
问:量具可以自己修磨测量面吗?不建议。修磨需要专用设备与工艺,自行处理容易破坏平行度与平面度,反而造成新的误差。
量具管理的核心是周期校准、日常自检与规范保养三者结合。常见型号包括成量、哈量、三丰等品牌卡尺、千分尺、百分表及量块等计量器具,台账应记录编号、精度等级、校准日期与使用部门四项,周期管理才有依据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102