欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
选量具时经常听到两种说法:一种是这台卡尺能读到 0.01mm,另一种是它精度是 0.01mm。听起来差不多,实际差别很大。分度值只说明能读到哪一位,示值误差才说明读到的数值离真值有多远。把两者混为一谈,就会出现用高分辨率量具测出高精度数据的错觉。
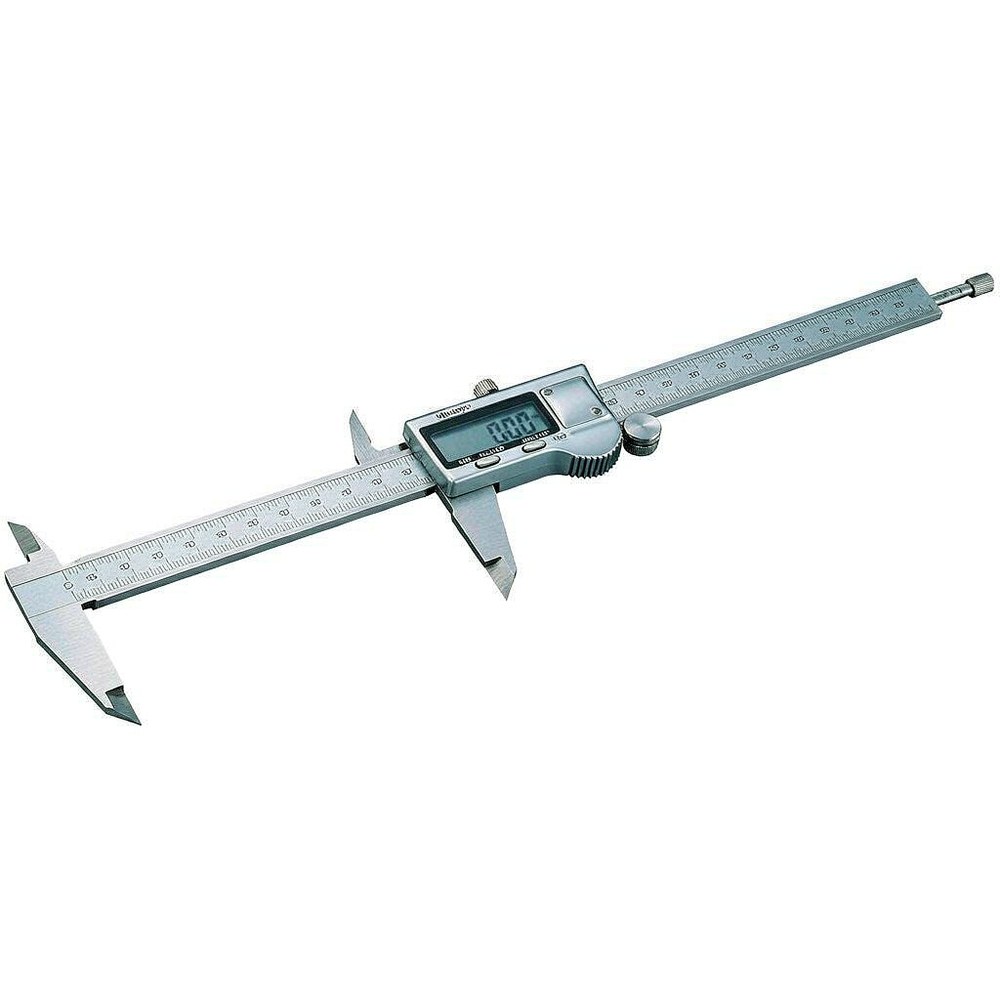
游标卡尺常见分度值为 0.02mm,数显卡尺显示分辨率为 0.01mm,外径千分尺为 0.01mm 刻度配合估读可达 0.001mm。分辨率高意味着读数更细,但不代表准确度更高,这一点在数显量具上尤其明显。
示值误差是量具读数与被测量真值之间的偏差,通常用允许误差范围表示。例如某千分尺在 0 至 25mm 量程内允许示值误差为若干微米,超过即判为不合格。示值误差与量程相关,量程越大误差通常越大,因此大尺寸测量需要用更高级别的量具或多次比对确认。
通用原则是量具的允许误差应明显小于被测公差,通常取公差的三分之一到十分之一。若零件公差为 0.05mm,用允许误差 0.02mm 的卡尺测量已显勉强;若公差为 0.02mm,则应改用千分尺或其他更高精度量具。对关键尺寸还应考虑使用专用检具或比对测量以提高效率与一致性。
量具精度越高价格越高,同时对使用环境与操作手法要求更严。选择时先明确被测尺寸的公差等级与检测频次:一般结构尺寸用卡尺即可,精密配合尺寸用千分尺,形位公差可用百分表配合检具,高精度校准则用量块与专用仪器。合理分级配置,可以在保证质量的前提下控制计量成本。
实际生产中,同一零件上的尺寸往往精度要求不同,配置量具时应分级对待。一般外形尺寸、位置尺寸用卡尺即可满足;配合尺寸与关键功能尺寸需要千分尺或杠杆千分尺;形位公差如跳动、平行度需要百分表配合检具;表面粗糙度需专用仪器;材料硬度另用硬度计。把量具按精度分级配置,既能保证关键尺寸的测量可靠性,也避免在通用尺寸上过度投入,控制整体计量成本。
测量数据的价值不止于判定合格与否。把同一工序的多次测量结果记录下来,可以观察尺寸分布是否偏移、波动是否增大。若某台设备的加工尺寸持续偏向公差一侧,说明刀具磨损或热变形在累积;若波动范围扩大,可能是主轴状态、夹具夹紧或材料一致性出现问题。用数据把测量与工艺联系起来,才能让检验工作真正对质量改善产生作用。
判断测量结果是否可信,除了量具本身的精度,还要看整个测量系统的表现。基本做法是选取若干代表性零件,由多名操作者使用同一量具重复测量,分析重复性(同一人多次测量的一致性)与再现性(不同人之间的一致性)。若波动主要来自人与手法,说明需要统一操作规范与培训;若波动来自量具本身,则需检修或更换。对关键尺寸的检测工序,建议定期做一次这样的评估,避免把测量误差当成工艺波动去调整设备。
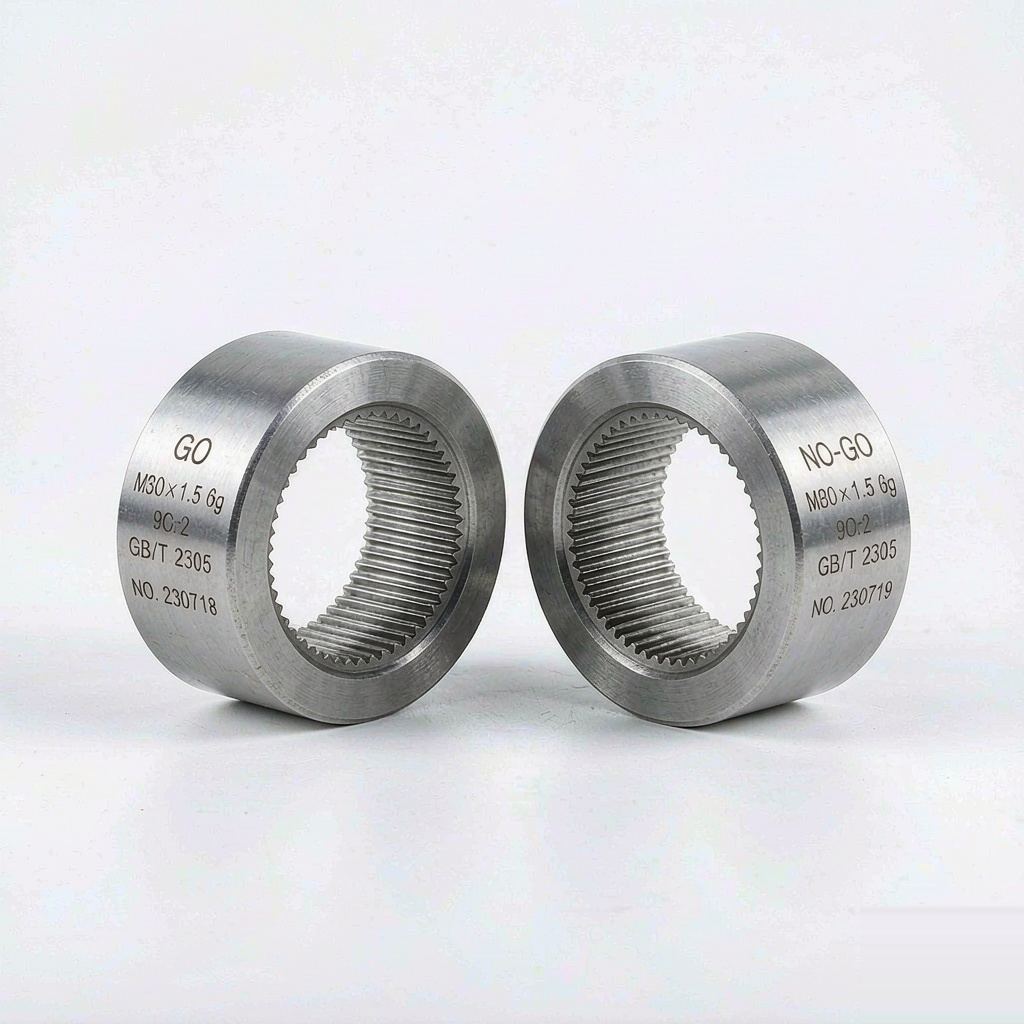
精度越高往往测量越慢,检验效率与精度需要平衡。批量检验的工序可先用量具快速筛查,对临界值附近的零件再用更高精度量具复核,兼顾效率与准确性。对关键尺寸可设计专用检具,把复杂测量简化为通止判断,既提高速度也降低对操作人员经验的依赖。检具本身也需按周期确认,并保留标准件用于日常校验。合理分工后,检验环节的时间消耗通常能明显下降。
问:数显卡尺分辨率 0.01mm,是否等于精度 0.01mm?不是。分辨率是显示能力,精度由示值误差决定,通常明显大于分辨率。
问:千分尺比卡尺精度高多少?典型外径千分尺的示值误差在微米级,明显优于常用卡尺,适合测量公差较小的尺寸。
问:两次测量结果不同,以哪次为准?应分析原因,如测量位置、测量力、温度差异。规范做法是固定测量位置与手法后重复测量取平均,并记录波动范围。
理解分度值、示值误差与不确定度的区别,才能为不同公差要求配置合适的量具。常见型号包括成量、哈量、三丰等品牌卡尺、千分尺、百分表与量块,可根据零件公差协助选型并配套校准服务。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102