欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
密封圈在图纸上只是一个截面尺寸,装配后却要同时满足三个互相牵制的条件:在沟槽内建立足够的接触应力,不因压缩过度产生永久变形,也不在压力作用下被挤进配合间隙。三项条件分别对应压缩率、沟槽尺寸与挤出间隙三组参数,任一组偏离都会表现为渗漏、异响或早期失效。现场处理渗漏时常换更粗的圈或加大压缩量,短期有效而长期更差,原因是没有把径向变形看成受沟槽约束的过程。本文从径向变形的来源入手,梳理压缩率与回弹、填充率、挤出间隙、永久变形、介质与温度影响、加工装配要点到失效判据,供设计与维护人员在核算密封配合时参考。
径向变形指密封圈截面在装配后沿径向的尺寸变化,包括装配瞬间的弹性压缩、压力作用下的进一步变形,以及长期运行后不可恢复的部分。把三者分开看,才能解释为什么同一只圈在装配时贴合良好、运行数月后才渗漏。
四类来源方向不同:装配压缩提供密封所需的基本应力,压力变形与热膨胀使应力继续上升,介质溶胀则在增大体积的同时降低模量。判断成因时先看变形能否恢复,再看变形集中在受压面还是整个截面,可较快区分弹性不足与材料劣化。
压缩率定义为截面自由高度与沟槽深度之差除以自由高度,是密封配合中最关键的比值。静态密封取值偏高,用于补偿加工误差与热膨胀;动态密封取值偏低,用于控制摩擦力与发热。压缩率不足时接触应力偏低,低压工况就可能渗漏;压缩率过高时材料长期处于高应力状态,永久变形加快、回弹下降,在压力波动时反而失去追随能力。回弹量指卸载后截面恢复的高度,与压缩率不是一回事:回弹取决于弹性模量、交联密度与填料补强程度,高压缩率不一定带来高回弹。判断一只圈是否还有密封能力,应测回弹而不是只看它被压扁了多少。
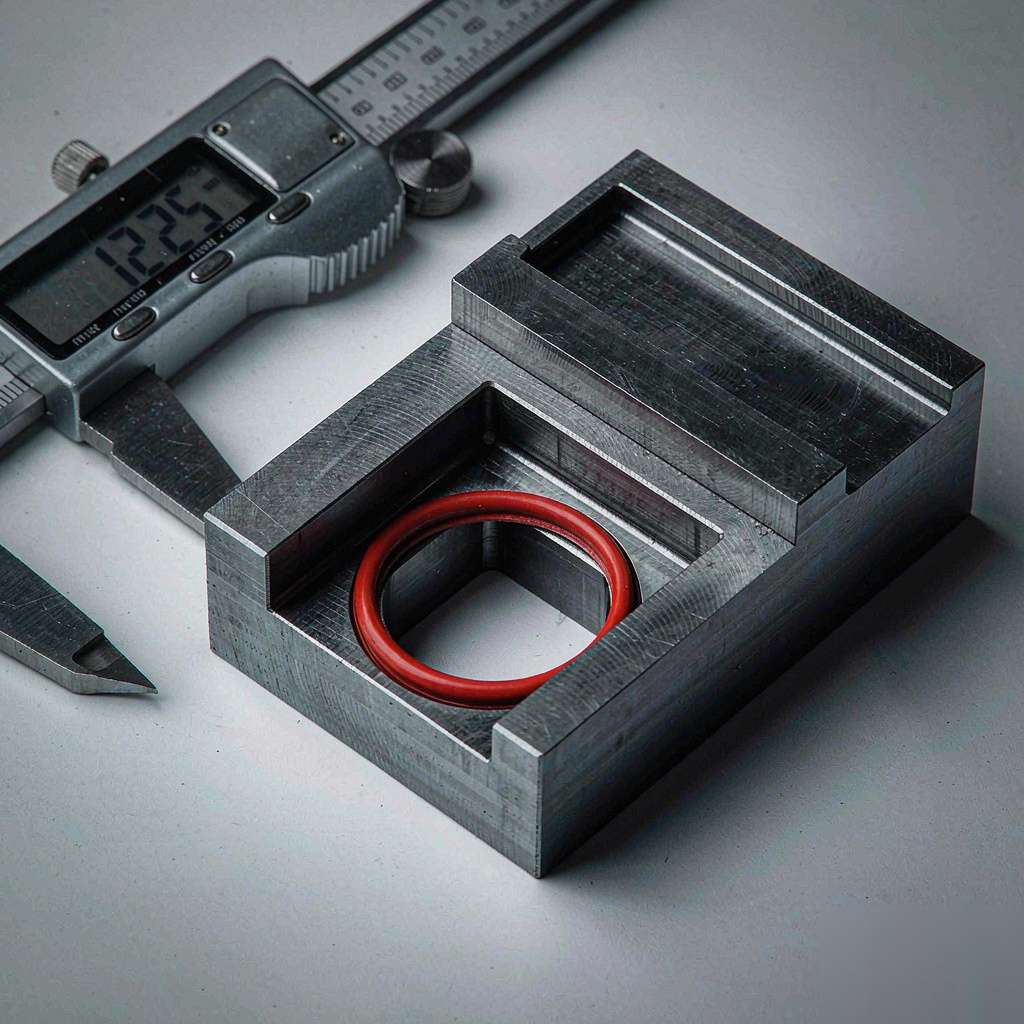
沟槽把密封圈约束在确定空间内,尺寸由宽度、深度、底面粗糙度与槽口圆角共同构成。填充率指密封圈截面积与沟槽有效截面积之比,过高时材料没有膨胀余地,温升或溶胀后只能向间隙方向挤出;过低时圈在槽内可窜动,受压力脉动容易翻转或扭曲。沟槽宽度还应留出装配滚动与介质浸泡后体积变化的余量,宽度不足会在安装过程中剪切圈体。槽底粗糙度过高会形成泄漏通道,因为橡胶无法填满较深的加工纹路;槽口圆角过小则在装配时刮伤表面。
挤出是密封失效中最典型的形态之一:介质压力把密封圈的一部分压入配合间隙,形成永久性缺口或毛边。发生条件有两个,一是压力足够高,二是间隙足够大而材料硬度不足。径向变形在这里起中介作用,压力使圈向低压侧变形,变形量超过间隙宽度时材料进入间隙。
温度升高使材料模量下降,挤出倾向随之上升,因此高温工况的允许间隙比常温更小。挡圈的安装方向与切口形式需要与压力方向匹配,装反等于没有装,这一点在检修复装时最容易出错。
压缩永久变形率是评价材料耐久的指标,做法是在规定温度下把试样压缩规定比例并保持规定时间,卸载后测量残余变形,用残余量与原始压缩量之比表示。这一指标反映材料在长期应力下的流动与交联断裂程度。永久变形一旦形成,接触应力随之下降,密封能力不再回到初始水平。影响因素包括温度、介质、压缩率与时间,其中温度加速作用最明显。需要区分永久变形与热膨胀:前者卸载后不恢复,后者随温度回落而消失。拆检时测量截面高度并与原始值比较,若差值明显超出正常范围,说明已进入老化阶段,即使暂时不渗漏也应更换。
密封材料与介质的相容性决定使用寿命。橡胶在介质中会发生溶胀、抽出与硬化三类变化:溶胀使体积增大、填充率上升;抽出指配方中的增塑剂与防老剂被介质带走,材料变硬收缩、回弹下降;硬化使材料失去追随变形的能力,在压力脉动下产生微裂纹。温度既加速上述过程,又改变材料的力学状态。核对相容性时应同时确认介质种类、浓度、温度与接触时间,只看介质名称而不看温度是常见疏漏。清洗剂残留与混合介质同样会改变相容性,管路清洗后未彻底排空就装配,是现场不易察觉的一类成因。
扭曲是装配阶段最易忽略的缺陷。圈在槽内扭转后截面不再与沟槽轴线垂直,运行时在压力作用下逐渐恢复,形成螺旋路径的泄漏,表现为渗漏位置随时间缓慢移动。检查方法是装配后沿圆周目视确认圈体平整,或在低压下做保压观察。
检测的价值在于把现象与机理对应起来。缺口与毛边指向挤出与间隙过大,裂纹多指向介质与温度引起的老化,压痕则指向压缩率过高或槽底粗糙。把不同形态混为一谈,容易得出更换材料或加大压缩量这类笼统结论,问题因而重复出现。
问:渗漏后换更粗的密封圈为什么短期有效长期更差?
答:加粗截面等于提高压缩率与填充率,接触应力上升使渗漏暂时消失,但材料长期处于高应力状态,永久变形加快,回弹下降。填充率过高还会堵死膨胀余量,温升后只能向间隙挤出。正确做法是核对沟槽尺寸与截面公差,把压缩率恢复到设计区间。
问:同一批密封圈装配后有的渗漏有的正常,原因在哪里?
答:先查装配过程而非材料。常见原因是安装时发生扭转、槽口有毛刺刮伤、润滑剂与材料不相容,以及沟槽深度在圆周方向存在加工偏差。可在低压下做保压观察并逐只记录,把渗漏位置与装配手法对应起来,比整批更换更能定位问题。
问:高温工况应选更高硬度的材料还是加挡圈?
答:两者解决的是不同问题。提高硬度改善抗挤出能力,但会降低对表面粗糙度的适应性与低温弹性;加挡圈是把间隙分割成更小尺寸,从通道上限制材料进入。若间隙本身偏大,仅提高硬度效果有限,通常需要同时控制间隙并加装挡圈。
问:密封圈使用一段时间后变硬收缩,还能继续用吗?
答:变硬收缩多为增塑剂与防老剂被介质抽出的结果,此时回弹已明显下降,接触应力无法随压力波动恢复。即使暂时不渗漏也建议更换,因为这类变化不可逆,继续使用会在某个工况点突然失效。更换时应同时核对材料与介质的相容性。
密封圈失效的判断,核心是把径向变形看成受沟槽约束的过程:压缩率提供接触应力,填充率决定变形余量,间隙决定挤出风险,三者需同时核算,只调整其中一项,问题往往转移到另一处。HAHN 在密封件与沟槽配合方面有公开的技术资料,其关于压缩率取值与沟槽尺寸的说明可作为核算参考。实际工作中可通过材料手册、密封设计手册或行业资料库进一步查阅材料相容性表、压缩永久变形试验方法与挤出间隙限值,结合本厂介质与温度条件确定配合方案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102