欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
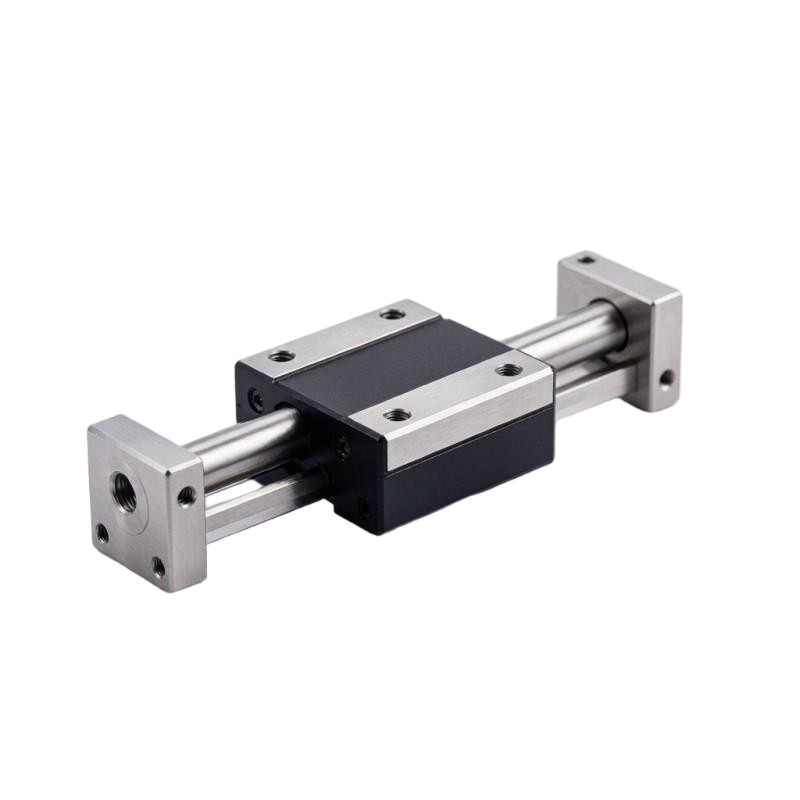
一台设备的定位精度与长期稳定性,很大一部分由导向环节决定。滑块在导轨上走得不顺、出现爬行或周期性振纹,往往不是伺服参数没调好,而是导轨预压、润滑或安装基准面出了偏差。直线导轨看似是一条轨加一个滑块,实际涉及跨距、负载分布、预压等级与润滑方式的多项取舍,选型阶段想清楚,后期调试会轻松很多。
直线导轨属于滚动导向部件,通过钢球在滑块与导轨滚道之间循环滚动,把滑动摩擦转变为滚动摩擦,摩擦系数低、启动力小、定位重复性好。米思米在这一品类上的特点是型号体系标准化、规格齐全、供货周期明确,便于设备厂按图配单,也便于后期更换;同一系列的滑块与导轨通常具有较好的互换性,能够减少备件种类。
订货型号一般由系列代号、尺寸规格、滑块形式、数量与导轨长度组成,部分还包含特殊密封、材质与润滑配件代码。常见变体包括标准型、加长型、法兰型与窄型滑块,以及导轨是否带防尘端盖与油嘴。采购时建议把参数写成一列逐项核对:宽度、长度、滑块数量、精度等级、预压等级、是否需要成对同高度组配,能避免大部分返工。
选型的第一步是把负载类型核算清楚:垂直方向的正压力、水平方向的推力,以及俯仰、偏摆与侧倾三种力矩需要分项计算。第二步按动载荷估算寿命,基本做法是用额定动载荷除以等效负载,取其立方后再乘标准行程长度,最后换算成工作小时。第三步确定跨距与滑轨数量,双轨配四滑块的方案在抗颠覆力矩上明显优于单轨。第四步才按刚性要求决定是否提高预压等级。
导轨安装质量取决于基准面状态与紧固工艺。安装前应去除毛刺、擦净防锈油并检查基准面平面度;先把基准轨贴紧定位面,用扭矩扳手按规定力矩由中间向两端逐颗锁紧,再用百分表校直侧向基准;第二根轨以表读数控制与基准轨的平行度。两轨不平行会把滑块憋死,表现为手推发卡、伺服电流偏大,这是现场最常见的安装失误。
滚动导轨出厂时通常封存少量润滑脂,投入运行前应按规定补脂。常见做法是用锂基脂通过油嘴加注,加注周期按运行时长与环境粉尘情况确定,粉尘大的环境适当缩短。滑块上油嘴与润滑管路的方向要考虑后期加油的可达性,装在设备内侧够不着的油嘴,往往长期得不到补给。有切屑或粉尘的场合应配防尘端盖与刮片,必要时加装伸缩护罩。
出现卡滞或爬行,可先松开滑块固定螺栓判断性质:松开后手推顺畅,多半是安装平行度或紧固顺序有问题;依然发卡则要解体检查滚道与循环器。滚动体剥落会带来周期性金属摩擦声并伴随振动加剧,这时更换滑块比继续调整参数更划算。锈蚀多由长期缺脂或冷却液渗入造成,改善防护与加油制度比单纯换件更重要。
直线导轨广泛用于数控机床的进给轴、加工中心的换刀机构、自动化装配与检测设备的三轴平台、半导体与锂电池生产设备、激光切割机的横梁移动,以及精密测量滑台。不同场景的取舍很明确:重载与高刚性场合看重预压等级与规格宽度,高速场合关注摩擦与散热,洁净室场合更看重防尘与低发尘配置。
与光轴配直线轴承的方案相比,直线导轨承载与刚性更高,可直接承受力矩;直线轴承成本较低、行程布置灵活,但刚性有限,多用于轻载导向。与滑动导轨相比,滚动导轨摩擦小、低速不易爬行;滑动导轨抗冲击、阻尼特性好,适合重载低速场合,缺点是摩擦力大、低速起步时容易出现爬行。
直线导轨的实际寿命更多由安装与润滑决定,而不是规格表上那个额定载荷数字。把基准面处理、紧固扭矩、平行度校准和补脂周期写成作业指导,新装设备跑合期的故障率会低很多。需要按图纸配齐导轨、滑块以及防尘、润滑配件的,可以把工况参数整理后向该品类提交配单,一次性确认型号与供货周期。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102