欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同一批零件,加工者测量判定合格,质检复测却超差,争执半天最后发现是量具的问题:量面沾了切屑、测量时用力不均、量具长期没有校准。数显卡尺读数直观、上手快,是车间与计量室用量最大的通用量具,但它对操作手法与环境的要求并不低,读数可信度往往取决于使用细节,而不是显示面板上的数字。
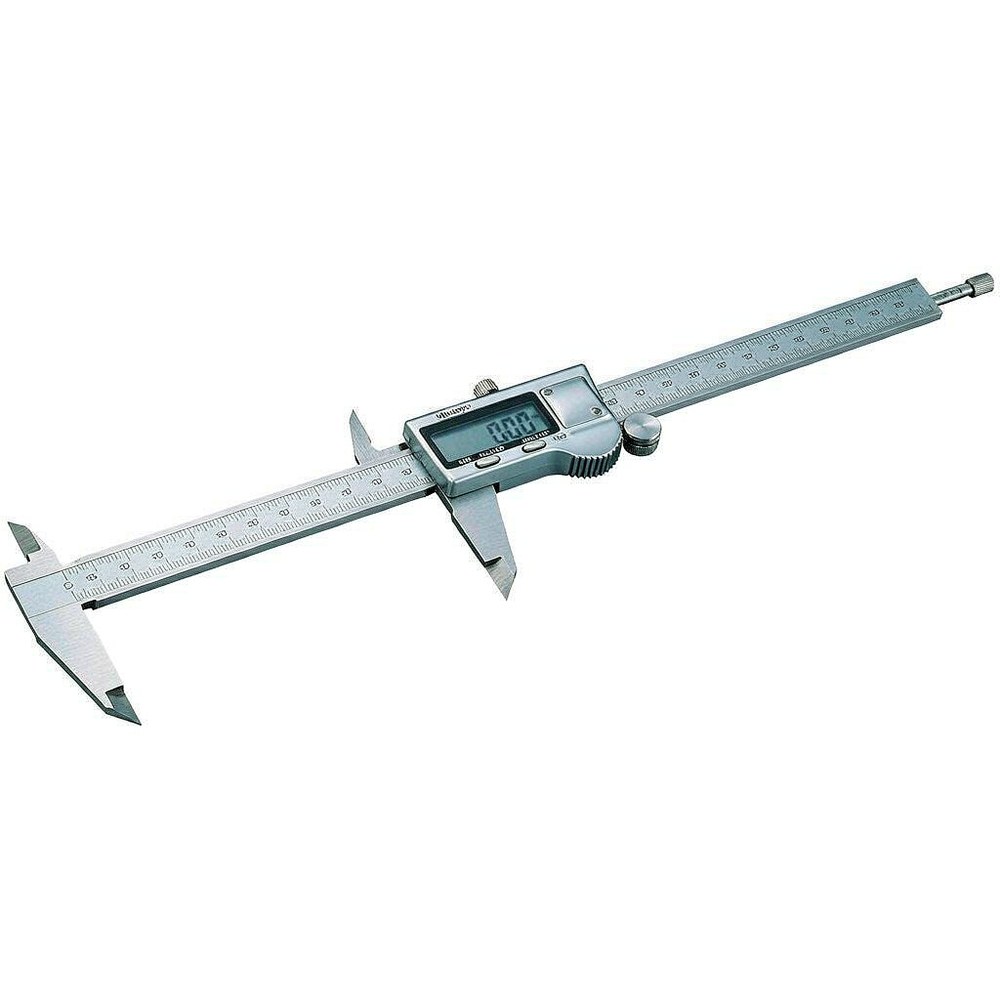
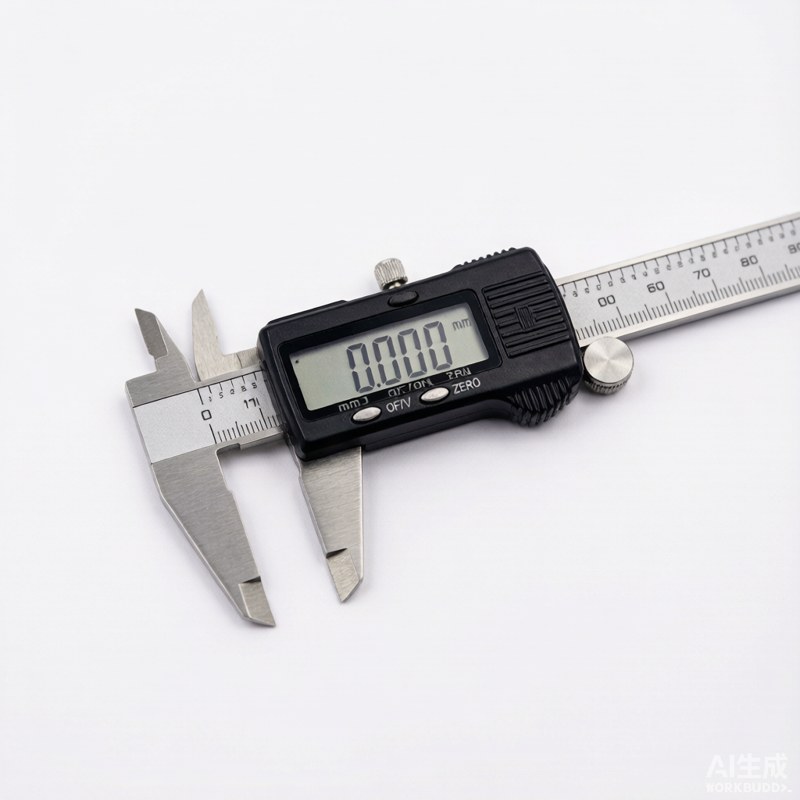
500 系列数显卡尺属于电子数显游标卡尺,可完成外径、内径、深度与台阶四类测量,量程常见 0 至 150、0 至 200 与 0 至 300 毫米。它的优势在于读数直观、无需人工判读刻线,配合绝对原点系统开机即可测量,适合工序间快速检验与首件确认。相对于千分尺,它的测量不确定度更大,属于通用级量具,用于公差在零点零几毫米级的尺寸判定。
500 系列是按量程与功能划分的产品族,同一系列内以量程代码与功能后缀区分,例如是否带数据输出接口、是否具备防水防尘结构、是否带深度测量杆。选购时重点看四件事:量程、是否带数据输出、防护等级与量面材质。带数据输出接口的机型可接入统计系统,便于记录与追溯;防护等级更高的机型适合有冷却液与油污的现场使用。
先按最大测量尺寸决定量程,日常零件在一百五十毫米以内选小量程机型,操作更轻便,量程越大对导轨的要求越高。再看精度需求:公差带在 0.02 毫米以内的关键尺寸应由千分尺或更高等级量具判定,卡尺多用于过程控制与粗判。环境方面,冷却液多、金属粉尘重的工位建议选防护等级更高的机型,并配专用存放盒。
每次使用前擦拭量面与导向面,确认量面无毛刺与锈迹;合拢量面检查零点是否正常;推动测框全程应顺滑无卡滞;检查电池电量,低电压会造成显示异常与读数漂移。周期性校准应按企业计量制度执行,一般结合使用频次设定周期,校准后保留证书与修正值。发现摔落或碰撞后应立即复检,量具外观无损不代表精度未变。
测量时工件与量具应在同一温度下放置足够时间,避免刚加工完的热件直接测量。测力要稳定,使用微动滚轮或匀速推动测框,不能硬推到位。外径测量应让量面与被测面贴合,卡尺不能歪斜;内径测量时需在孔径方向摆动取最小值,深度测量时保持深度杆垂直。同一尺寸建议重复测量两到三次取稳定值。
数字乱跳或无规律变化,多为电池电压不足或尺身受潮,先更换电池再检查;显示数值明显偏大或偏小,多因量面沾有切屑或零位漂移,清洁后重新置零验证;推动卡顿通常是导轨进入杂质或尺身变形,需清洁并检查尺身状态;数据输出无响应时检查接口与线缆接触。排除后仍异常,应送计量部门检定,不建议自行拆修。
数显卡尺广泛用于机械加工的过程检验与首件检验、模具与夹具的尺寸核对、来料抽检与装配前的尺寸确认,也用于设备维修中的零部件测绘。它的价值在于快速给出可读的尺寸数据,适合需要频繁测量的场合。对于高精度配合尺寸与量块检定类工作,则应使用千分尺、内径量表等更高精度的量具。
游标卡尺靠刻线读数,对操作者经验依赖较大,读数误差常见;数显卡尺读数直观、效率高,但需要电源与电子部件维护。千分尺测量不确定度更小,适合公差要求严的尺寸,但量程有限、不同尺寸需换规格。合理分工是用卡尺做过程控制与快速判定,用千分尺做关键尺寸的终判,用内径量表处理深孔与内孔测量。
数显卡尺的读数可靠性来自清洁、恒温、稳定测力与周期校准四件事。把每台量具的校准周期与责任人登记清楚,测量争议会少很多。需要按量程与防护等级配齐车间量具组合,可以带上被测尺寸与公差要求咨询。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102