欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
螺栓连接的可靠性由扭矩决定。扭矩不足会导致连接松动,在振动环境下可能逐步失效;扭矩过大会造成螺纹损伤、螺栓屈服或零件变形。两者都可能引发设备故障甚至安全事故。而扭矩控制能否做到位,取决于两件事:扳手是否准确,以及使用方式是否规范。前者靠校准保证,后者靠制度约束。
螺栓连接的本质是通过预紧力把被连接件夹紧。预紧力过小,连接在载荷与振动作用下容易松动;预紧力过大,螺栓可能超过屈服强度产生塑性变形,失去弹性夹紧能力。
预紧力无法直接测量,工程上通过控制拧紧扭矩来间接实现,因为两者在一定范围内存在对应关系。这个关系受螺纹摩擦系数影响,而摩擦系数又受润滑状态、表面处理与重复使用次数影响。因此扭矩控制是间接控制,本身存在一定分散性,这就要求扳手本身的误差尽可能小,避免叠加额外偏差。
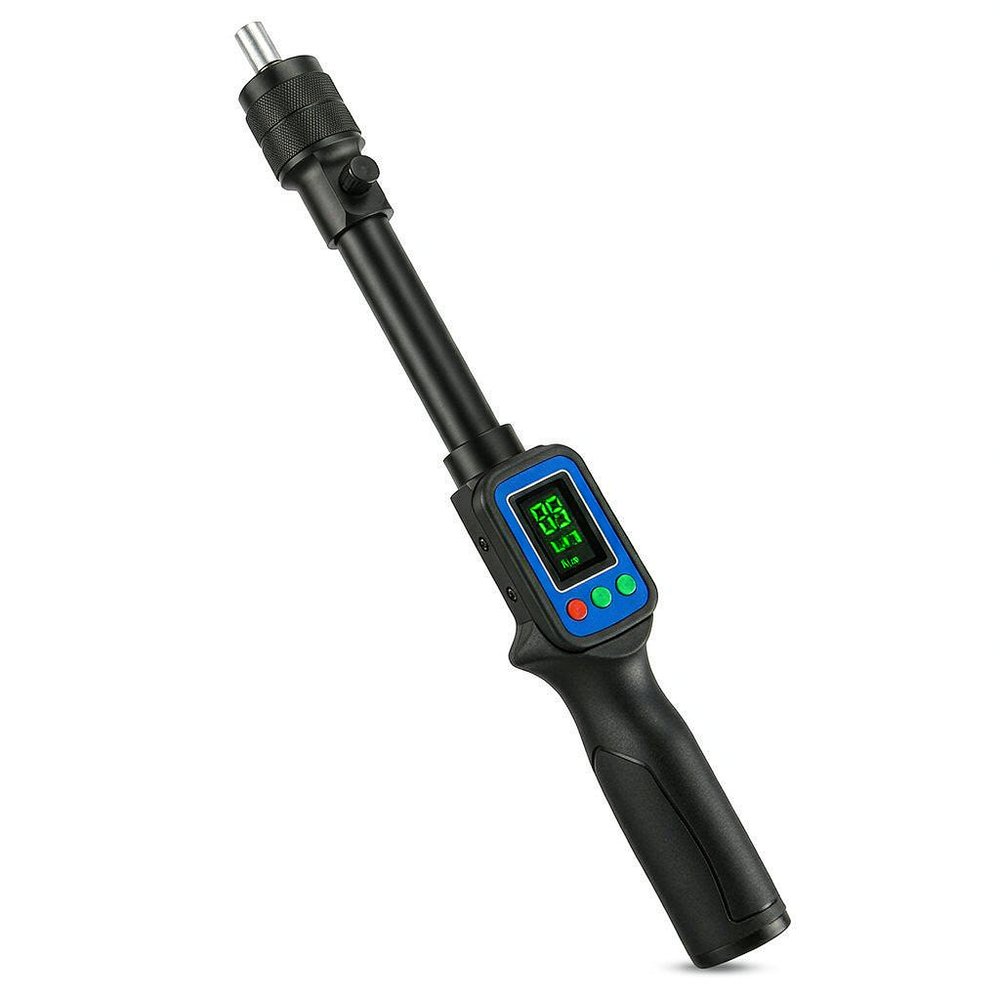
机械预置式结构简单、成本较低,但弹簧长期受压会产生疲劳,需要定期校准并按规定存放。数显式读数直观、支持多单位切换与数据记录,在多规格混线生产与需要质量追溯的场合更有优势。
扭力扳手的精度通常以满量程的百分比表示,例如某一精度等级表示在量程范围内的误差不超过满量程的相应比例。理解这一点有两个实际含义。
第一,精度是相对满量程而非相对当前读数的。这意味着在小量程端使用时,相对误差会放大。因此选型原则是让常用扭矩落在量程中段,避免长期在量程下限附近工作。
第二,精度等级应与工艺公差匹配。如果工艺要求扭矩公差较严,而扳手精度等级较低,那么即使操作规范,测量结果的分散性也可能超出公差范围。选型时应核算扳手误差在总公差中的占比。
校准周期没有统一标准,应结合使用频次、使用环境、精度要求与历史校准数据确定。
校准通常使用专用的扭矩校准装置,在量程内的多个点(如量程的若干百分比处)进行加载比对,记录每个点的示值误差。校准结果应形成报告,标注扳手编号、校准日期、校准点、误差值与下次校准日期。
校准不合格的扳手应做标识隔离,能够调整的经调整后重新校准,无法恢复精度的应报废。校准记录应归档保存,作为质量体系与客户审核的证据。同时建议在扳手上粘贴校准标签,标明有效期,便于现场人员识别。
Q1:数显扭力扳手需要校准吗?
需要。扭力扳手属于计量器具,长期使用后传感器与机构会产生漂移,应按周期校准并保留记录。用于关键连接或质量追溯的场合,校准周期通常更短。
Q2:扭力扳手可以当普通扳手用来拆卸吗?
不建议。用扭力扳手做拆卸或敲击会使内部机构承受非设计载荷,导致精度下降甚至损坏。拆卸应使用普通扳手或棘轮扳手,扭力扳手仅用于紧固测量。
Q3:长期不用时应该怎么存放?
机械式预置扳手应把刻度调回最小设定值,避免弹簧长期受压产生疲劳;数显扳手应取出电池或按说明进行电池管理,存放在干燥环境中并避免受重物挤压。
Q4:数显读数与机械刻度不一致怎么办?
先确认两者是否在同一量程与同一单位下比较,再检查数显扳手是否在有效校准期内。若存在明显偏差,应停止使用并送校准机构检定,不要自行调整。
扭矩控制是装配质量中最容易被简化又最容易出问题的环节。按量程段配置扳手、明确校准周期、规范使用与存放方式,再把校准记录纳入质量体系,才能让每一个关键连接的扭矩都处于受控状态。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102