欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在装配与检修作业中,螺栓紧固看似简单,实际上是最容易出问题的环节之一。扭矩过小会导致连接松动、泄漏或脱落;扭矩过大会造成螺纹滑牙、零件变形甚至断裂。而控制扭矩的前提,是使用经过校准的扭力工具,并按规定方法操作。
螺纹连接的预紧力直接决定连接的可靠性与密封性。在法兰、管道、缸盖、轴承压盖等部位,扭矩不均会造成局部泄漏或偏载;在精密装配中,扭矩过大会压裂塑料件、损伤密封圈或使薄壁零件变形。
从质量体系角度看,扭矩控制属于特殊过程控制范畴。当工艺文件规定了扭矩值时,企业需要证明所使用的工具、操作方法与记录能够稳定满足该要求,这就把扭力工具纳入了计量器具管理范围。
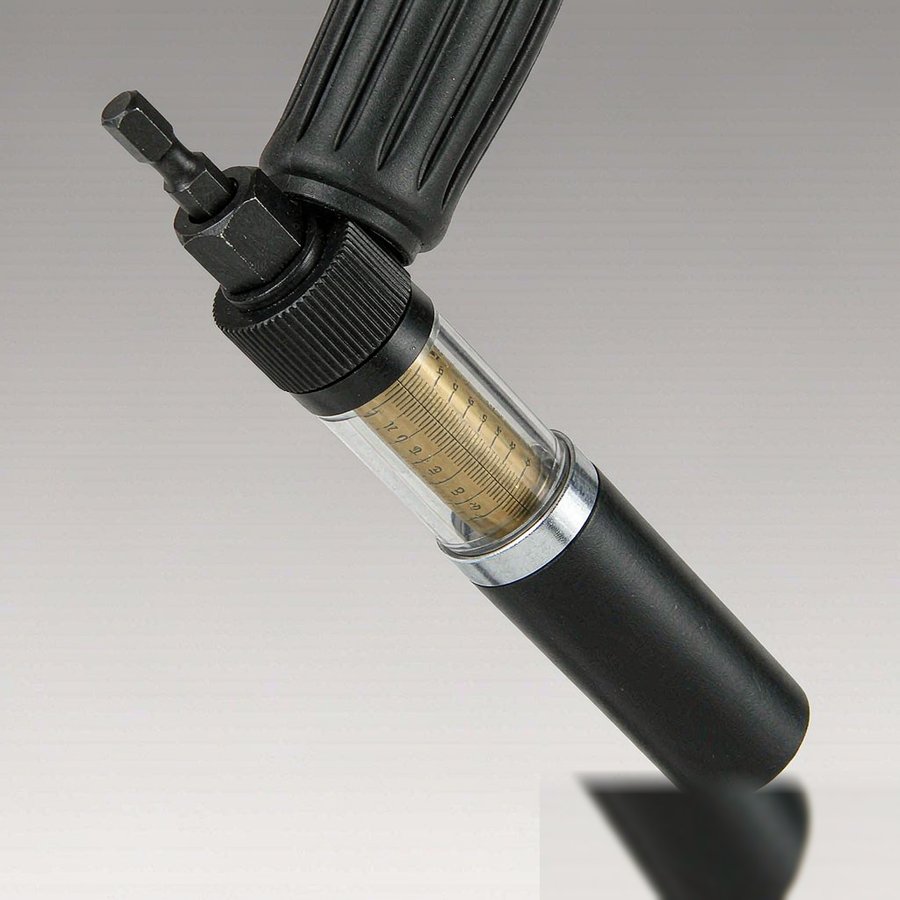
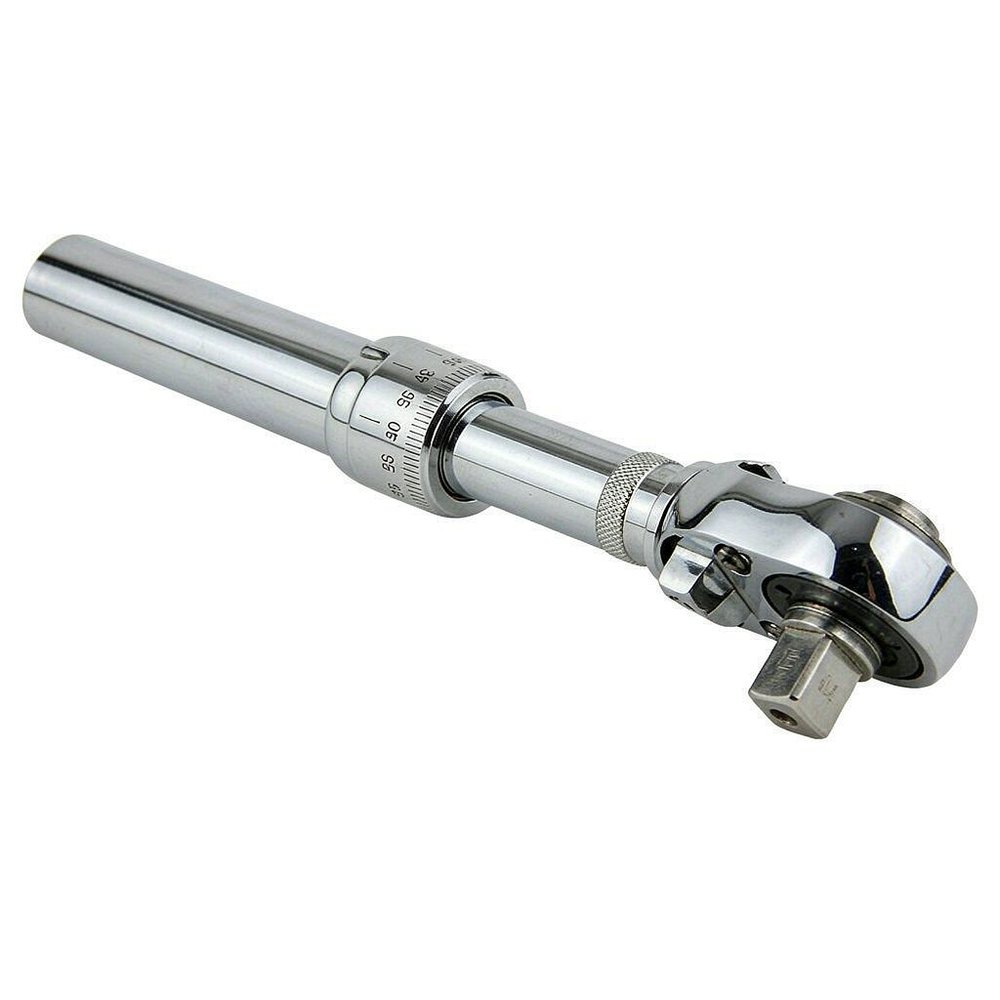
不同工具适用于不同扭矩区间与作业场景,选择时首先应确认目标扭矩值,再确定工具类型与量程。
选择量程时,建议使目标扭矩落在工具量程的中段。量程过大则精度利用率低,量程过小则容易超载损坏工具。
扭力工具的使用方法直接影响测量与输出精度。以下要点应在作业规范中明确:
扭力工具属于计量器具,需要定期校准。弹簧与机械结构在长期使用后会出现扭矩漂移,跌落或超载更会加速这一过程。校准周期应结合使用频次与工艺重要程度确定,使用频繁或用于关键部位的工具应缩短周期。
校准通常使用扭矩测试仪或标准砝码装置,按多点进行测量并记录偏差。校准结果应形成记录,标注校准日期、校准点、偏差与结论。超差工具应调整或报废,不可继续用于有扭矩要求的作业。
要让扭矩控制具备可追溯性,需要建立完整的记录链条。
实践中反复出现的误区包括:用普通扳手凭手感紧固并声称『差不多就行』;用加力杆放大扭矩,导致工具与螺栓超载;把扭力扳手当作普通扳手用于拆卸;长期把预置值保持在设定状态;工具摔落后不做校准继续使用;以及不同扭矩值共用一把工具、频繁改设定造成误差。
这些做法在短期内可能看不出问题,但在批量装配中会累积为质量隐患。建立规范的操作与校准制度,比事后抽检更有效。
Q1:扭力扳手需要定期校准吗?
需要。扭力工具属于计量器具,长期使用后扭矩值会漂移。建议按使用频次确定校准周期,纳入计量台账管理,并保留校准记录以应对体系审核。
Q2:为什么按设定扭矩紧固后仍出现滑牙?
可能原因包括螺钉与螺纹孔材质不匹配、螺纹已有损伤、批头槽型不合,或工具量程选择过大导致实际输出偏高。应结合螺钉规格与材质重新核对目标扭矩,并检查批头配合情况。
Q3:扭力工具摔过之后还能用吗?
不建议直接使用。摔落可能改变内部弹簧预紧或机构配合,导致扭矩值偏移。应先送检校准,确认扭矩值在允许范围内再投入使用。
Q4:可以用扭力扳手代替扭力螺丝刀吗?
在小扭矩场合不建议。扭力扳手的量程通常较大,用于小螺钉时精度与控制能力不足,且体积不适合精细操作,容易造成过紧损伤。
采购扭力工具时应明确目标扭矩值、精度要求、批头或套筒规格以及是否需要校准服务。对多工位使用场景,建议按扭矩值分组配置工具,减少频繁改设定带来的误差风险。
同时建议配套扭力测试仪或与外部计量机构建立校准合作,保证校准工作能够按周期落实。对关键装配工位,可考虑配置数显工具并记录实际扭矩值,进一步提升可追溯性。
扭矩控制的本质是把装配质量从『凭经验』变成『可测量、可记录、可追溯』。选对工具、用对方法、按期校准,三者缺一不可。
如需确认预置式扭力扳手、扭力螺丝刀或配套批头套筒的规格与供货情况,可提供目标扭矩值、螺栓或螺钉规格、精度要求、使用工位数量与是否需要校准服务等信息,以便获得针对性的选型建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102