欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
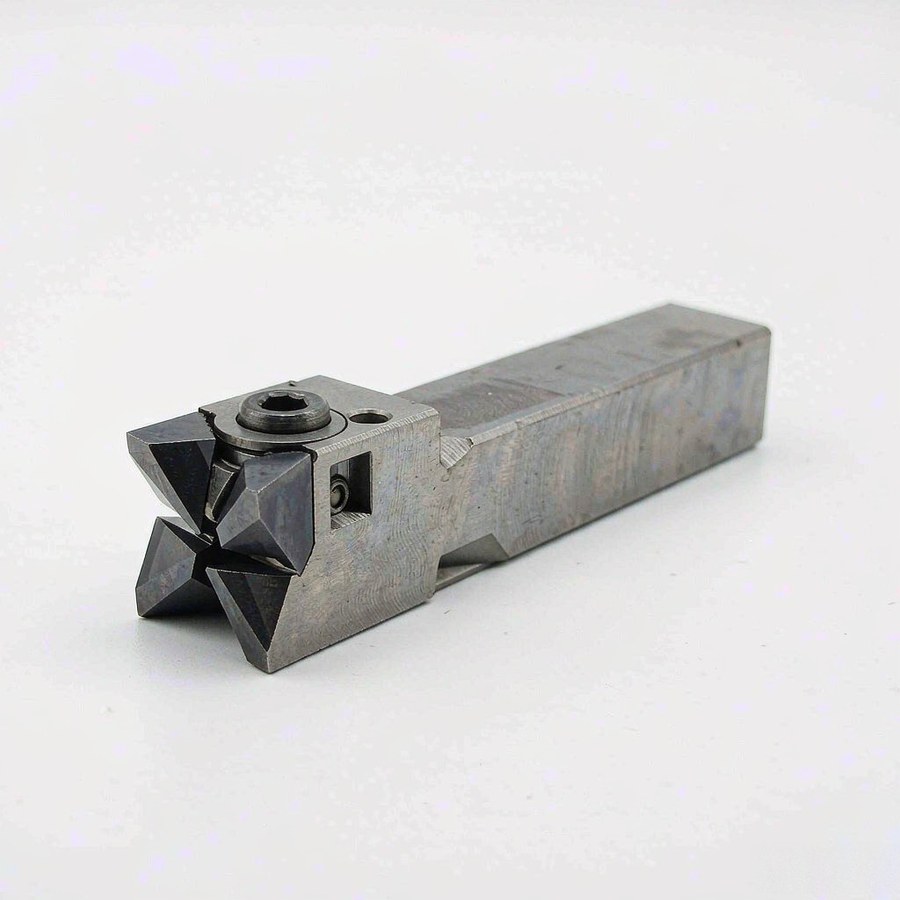
刀具成本在机加工总成本中通常只占 3% 到 8%,但刀具选择不当造成的停机、返工与废品损失,往往是刀具本身价值的数倍。选型的本质是让刀具材质、几何参数与被加工材料形成匹配,而不是简单挑贵的或用习惯了的那一款。
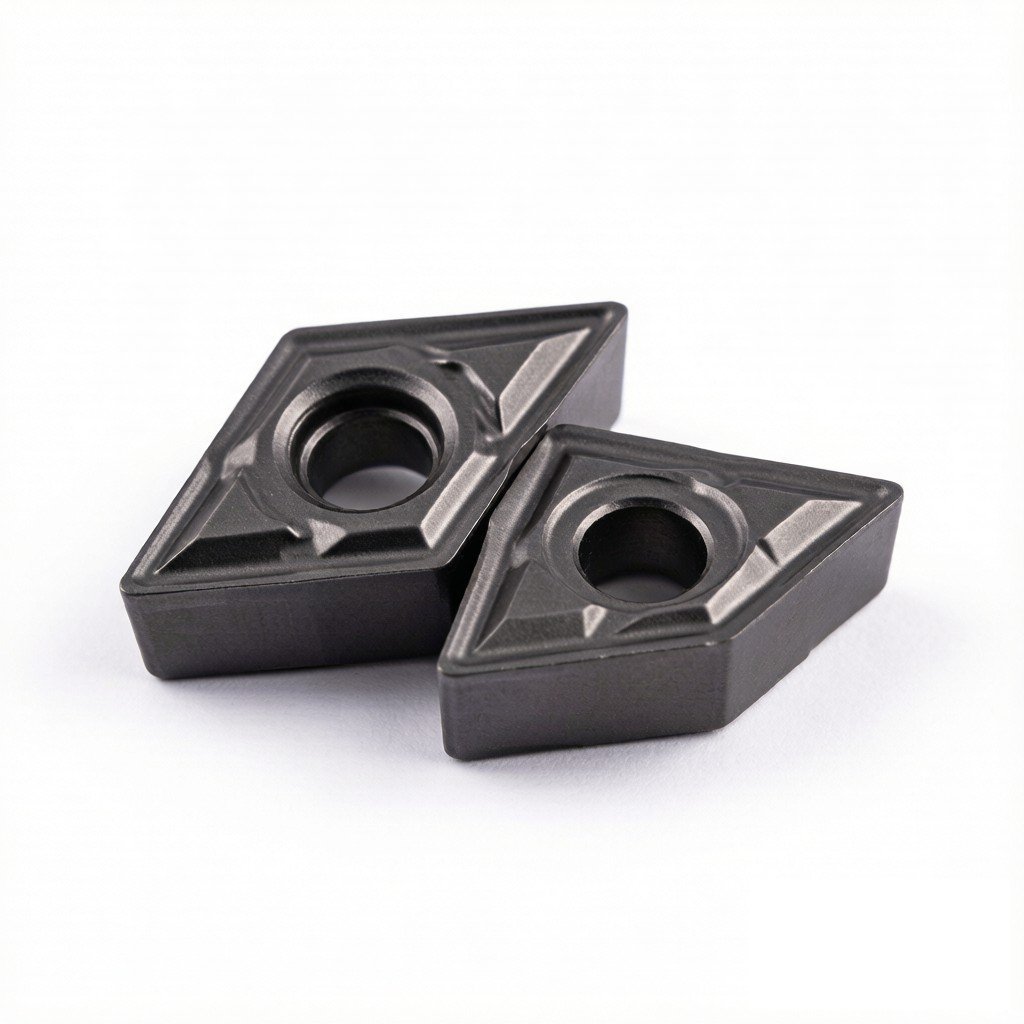
实际生产中以硬质合金占比最高,其细分牌号又按粒度与钴含量区分:细晶粒适合高硬度材料,钴含量提高则韧性增强,适合断续与冲击工况。
涂层的作用是提高表面硬度、降低摩擦并提升耐热能力。常见类型中,氮化钛铝涂层耐热性好,适合钢件加工;氮化钛涂层通用性强,适合多种材料;类金刚石涂层摩擦系数低,适合有色金属与非金属材料。涂层并非越硬越好,过硬的涂层在某些断续工况下更容易崩刃,需要在耐磨与韧性之间平衡。
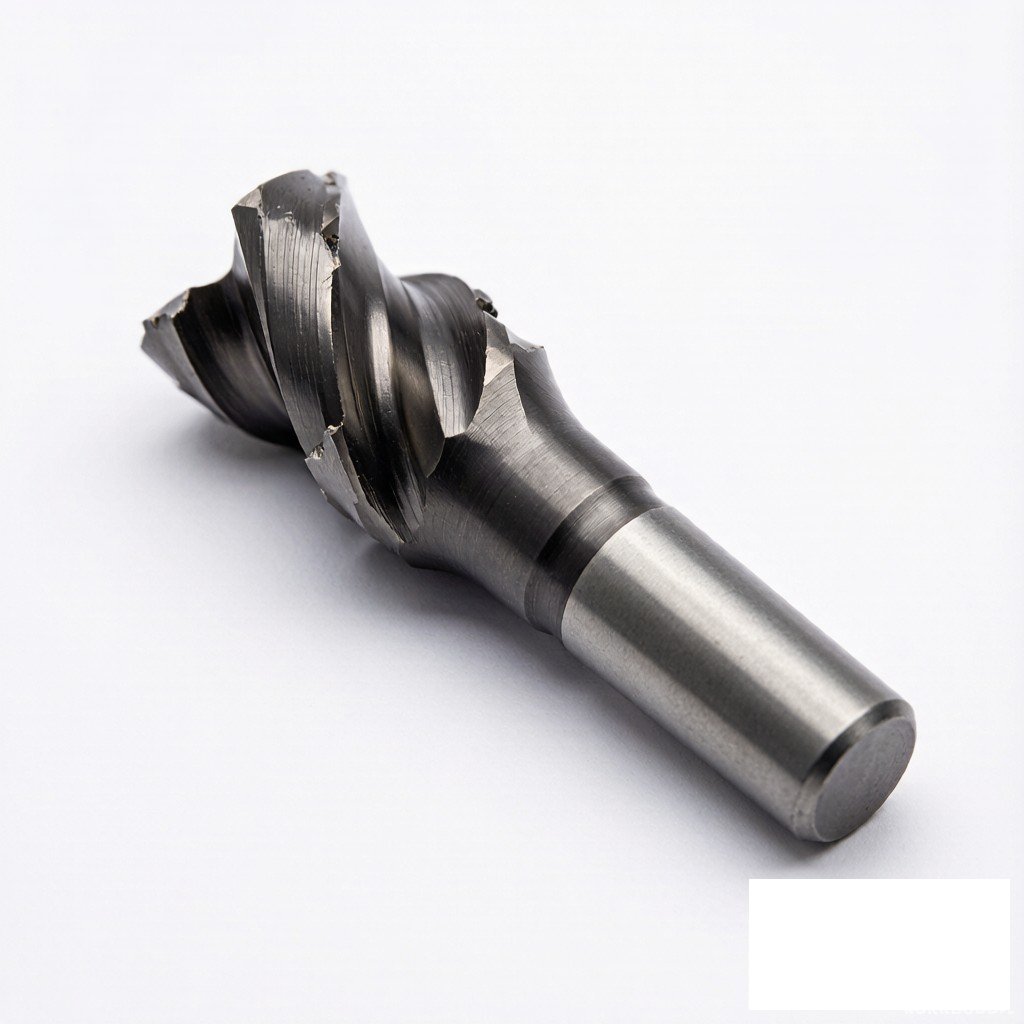
槽型决定切屑能否顺利卷曲排出。加工钢件时一般选用带断屑槽的槽型,通过控制切深与进给让切屑折断;加工不锈钢与铝合金时则需要更锋利的刃口与更开放的排屑空间。刃数方面,刃数多则每转进给效率高、表面质量好,但排屑空间小;刃数少则排屑顺畅,适合大切削深度与铝合金加工。
参数调整建议遵循先确定线速度、再匹配进给、最后调整切深的顺序,每次只改一个变量,便于判断效果。
实用的做法是建立刀具寿命记录:记录每把刀具的加工件数与实际切削时间,结合加工表面粗糙度变化、切屑颜色与形状变化、主轴负载上升等信号设定更换阈值。更换时统一记录原因,用于后续优化参数与选型。对批量生产,建议按时换刀与按寿命换刀并行,避免因个别刀具提前失效影响整批质量。
刀具采购不宜只比单价,应把单价、实际加工件数与换刀工时折算为单件成本比较。库存方面按使用频次分级:高频刀片保持安全库存,专用刀具按订单采购。对于长期使用的刀片型号,可与供应商约定固定牌号与批次,减少因批次波动导致参数反复调整。
同样的刀具与参数,冷却与排屑方式不同,寿命差异可以相当明显。外冷适合开敞部位的加工,深腔与盲孔加工则需要内冷把切削液直接送达刃口,既降低温度也帮助排屑。切屑若不能及时排出,会在槽内反复挤压并与刃口摩擦,加速磨损甚至造成崩刃。可在参数上适当降低切深、增加进给来改善断屑,也可以在程序上增加断屑动作。
更换刀具品牌或牌号时,建议采用固定条件对比试验:同一台机床、同一工件材料与批次、同一参数,分别使用两种刀具各加工一定数量的工件,记录实际加工件数、表面粗糙度、换刀次数与机床负载。以单件加工成本而非单价作为判断依据,同时观察刀具失效形式是否适合该工序。试验结果应形成记录,作为后续采购与工艺改善的依据。
台账的价值在于把零散记录变成可比数据。建议按机床与工序建档,记录刀具型号、使用起止时间、加工件数、失效形式与更换原因。运行一段时间后即可比较不同牌号在同一工序的表现,也能发现某台机床刀具寿命明显偏短的问题。台账建议由班组长填写、工艺人员定期分析,避免只记录不分析。数据积累充分后,可作为刀具采购定额与工艺优化的重要依据。
问:加工不锈钢为什么刀具磨损特别快?不锈钢韧性强、导热差,切削热集中在刃口,且易与刀具材料发生粘结。建议选择锋利刃口、耐热涂层与大排屑空间的刀具,并保证充分冷却。
问:涂层刀具可以重磨吗?涂层刀片重磨后会失去涂层,性能明显下降,一般不建议重磨使用。整体硬质合金立铣刀可重磨,但需由专业厂家恢复涂层与几何角度。
问:怎样判断刀具已经该换?可观察三个信号:加工表面粗糙度变差、切屑颜色由银白转为蓝紫、主轴负载或噪声升高。出现任一信号即应检查刃口并更换。
刀具选型的关键是材质、涂层、几何角度与切削参数四者相互匹配,并在生产中用寿命数据持续修正。常见型号包括肯纳金属、瓦尔特、三菱等品牌车刀片、铣刀与钻头,选型时可结合工件材料与机床条件对照样本资料逐项核对。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102