欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
逆变电焊机通过把工频交流电整流、再逆变成高频交流,最后降压输出直流焊接电流。相比传统抽头式和可控硅焊机,它体积小、重量轻、能耗低、电弧稳定,是目前工厂和维修车间的主流选择。但正因为参数表信息密集,采购时很容易被最大电流这类数字吸引,忽略真正影响使用的指标。
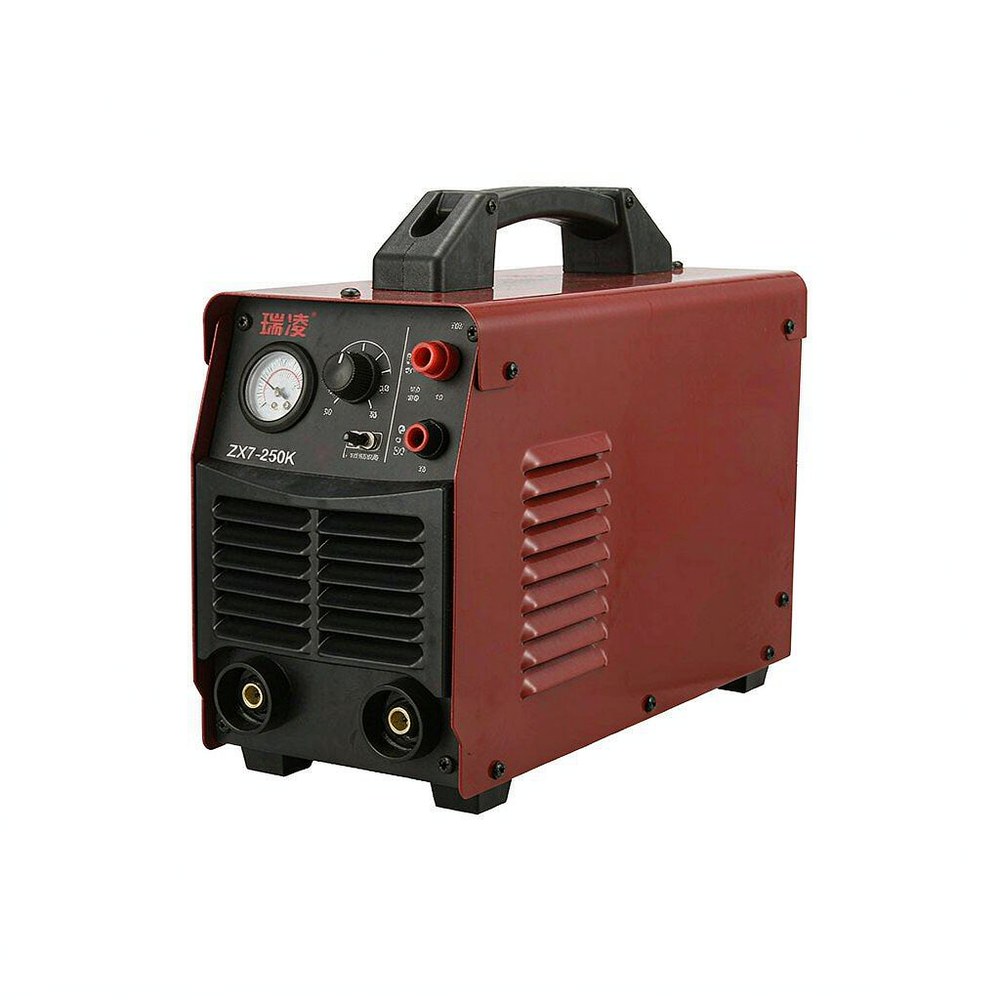
下面围绕电流范围、暂载率、输入电压、焊条匹配和实际使用场景,把逆变电焊机的选型逻辑讲清楚,并以瑞凌(Riland)逆变电焊机作为参数示例。
焊机标称的电流范围,比如 20 到 250 安培,表示可调输出的上下限。下限决定了能不能焊薄板,下限过高时小电流不稳定、容易烧穿;上限决定了能焊多粗的焊条和多厚的工件,但上限越高,对输入电源和机身散热的要求也越高。
选型时应以日常最常焊的板厚和焊条直径为准。2.5 毫米焊条通常需要 70 到 110 安培,3.2 毫米焊条约 100 到 140 安培,4.0 毫米焊条约 140 到 190 安培。如果只是偶尔焊 4.0 焊条,没必要为偶尔的峰值买单,把预算放在稳定性和散热上更实际。
暂载率也叫负载持续率,是指在规定环境温度下,焊机可以在额定电流下连续工作的时间占比。常见的标法是 60% 或 35%,意思是十分钟为一个周期,60% 表示可以连续焊六分钟、休息四分钟。
很多焊机标称最大电流 250 安培,但对应的暂载率只有 35%,也就是说这个电流只能短时间使用,长时间连续焊会触发过热保护。如果车间是流水线连续作业,应该重点看常用电流下的暂载率,或者直接选择暂载率 60% 甚至更高的机型。
常见的输入电压有单相 220 伏和三相 380 伏两种。220 伏机型适合移动作业和维修工位,但对线路容量和电压稳定性更敏感,长距离供电时容易因为压降导致起弧困难。380 伏机型功率更大、电弧更稳,适合固定工位和重载作业。
采购前要确认现场配电容量、电缆截面积和空开规格。逆变焊机启动电流冲击较大,如果线路偏细、空开偏小,会出现频繁跳闸,最后把问题误判成焊机质量。这一点在老旧厂房里尤其常见。
焊条直径的选择要兼顾板厚、焊接位置和效率。薄板一般用 2.0 到 2.5 毫米焊条,中厚板用 3.2 到 4.0 毫米,厚板才考虑 5.0 毫米以上。焊条越粗,需要的电流越大,对焊机输出能力的要求也越高。
立焊、仰焊等位置通常要降低电流、选用较细焊条,以减少熔池下坠。因此选型时不能只看最厚工件,还要看焊接位置的比例。如果大量是立焊和仰焊,对电流下限的稳定性和精细调节能力要求反而更高。
传统抽头式焊机结构简单、价格便宜、抗过载能力强,但笨重、能耗高、电流调节粗糙,适合偶尔使用的粗活。可控硅焊机介于两者之间,稳定性尚可,体积仍然偏大。
逆变焊机重量通常只有传统机型的几分之一,方便携带和移动作业,电弧特性可以做得更精细,支持推力调节和防粘条等功能,但电子元件对粉尘、潮湿和高温更敏感,使用环境差时要格外注意防护和清灰。
瑞凌(Riland)在国内逆变焊机市场覆盖面较广,产品从便携型到工业型都有,常见型号支持 220 伏或 380 伏输入,具备电流数显、推力调节和过热保护等功能,比较适合中小型制造企业、设备维修和安装施工现场。
品牌的意义在于产品一致性和售后网络,但具体型号仍然要回到电流范围、暂载率和输入电压三个指标。同一个品牌下,便携机型和工业机型在散热设计和暂载率上差别很大,不能只看品牌就下单。
焊机应放在通风干燥处,避免粉尘直接吸入机内。建议每季度打开机壳用干燥压缩空气吹扫一次灰尘,尤其在打磨和切割作业密集的车间。长时间不用时应断电防潮,重新启用前先检查绝缘和接线端子。
使用中不要长时间超出暂载率运行,触发过热保护后应等待自然冷却,不要用强制吹风或遮挡散热孔的方式加速。焊把线和接地线要保持良好接触,接触电阻过大会导致发热和输出不稳。
逆变焊机的采购成本要连同焊把线、地线夹、面罩和备件一起计算。低价机型往往在散热片面积、电容容量和线材截面积上缩水,表现为连续作业时频繁过热、电弧不稳,实际使用成本反而更高。
对于固定工位,建议选择暂载率更高、散热设计更扎实的工业机型;对于移动作业和维修,优先考虑便携性和电压适应性。不要用一台机器同时满足所有场景,分工配置往往更省钱。
问:暂载率 60% 是什么意思?
答:以十分钟为一个周期,可以在额定电流下连续焊接六分钟、休息四分钟。超过这个比例会触发过热保护,需要等机器冷却。
问:220 伏和 380 伏焊机怎么选?
答:移动作业、维修工位优先 220 伏;固定工位、重载连续作业优先 380 伏,同时要核对配电容量和线路截面积。
问:焊机总是跳闸是质量问题吗?
答:多数是线路容量不足或空开规格偏小,也可能是电缆过长导致压降。建议先核算配电条件,再判断机器本身。
问:逆变焊机需要定期保养吗?
答:需要。重点是防尘防潮,建议每季度吹扫机内灰尘,检查接线端子,长期不用时断电存放。
逆变电焊机选型,先确定常用板厚和焊条直径对应的电流区间,再看该电流下的暂载率能不能支撑连续作业,最后核对输入电压和配电条件。这三步做完,参数表上的其他数字才有意义。
瑞凌这类品牌可以提供稳定的产品一致性和售后保障,但不要用品牌替代参数核对。采购时把常用工况写清楚交给供应商,要求给出对应电流和暂载率下的实际表现,比单纯比价格更可靠。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102