欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
维修铺里一台 220 伏的便携焊机接上家用电就能焊,钢构工地上 380 伏的气保焊机一天焊几百米焊缝——逆变技术把原来笨重的焊机做小做轻,但轻便与持续输出的矛盾、电流档位与板厚的对应,仍是选型的核心功课。瑞凌(Riland)2003 年创立于深圳,是逆变焊机与切割设备的国内主流品牌。本文按品牌背景、产品线、参数解读与选型维护展开,供维修、钣金与钢构作业人员参考。
瑞凌(Riland)是国内逆变焊接与切割设备品牌,2003 年创立于深圳,产品以逆变手工焊、氩弧焊、气保焊与等离子切割机为主,覆盖家用维修到工业级产线,一体机与便携机型是其市场辨识度所在。渠道覆盖面广,配件与易损件供应成熟,中小加工厂与维修点保有量大。选型时按电源条件、板厚与作业连续性三要素核对即可,不必被型号数量吓住。
产品线含手工电弧焊机、直流氩弧焊机、脉冲氩弧焊机、MIG 与 MAG 气保焊机、等离子切割机、氩电联一体机与焊割两用机,以及焊枪、地线钳、气表等配件。谱系按焊接工艺分层:修修补补用手工焊,薄板精密用氩弧焊,批产结构件用气保焊,下料用等离子切割。一体机把两种工艺集成,适合工位有限或多功能需求的场合。
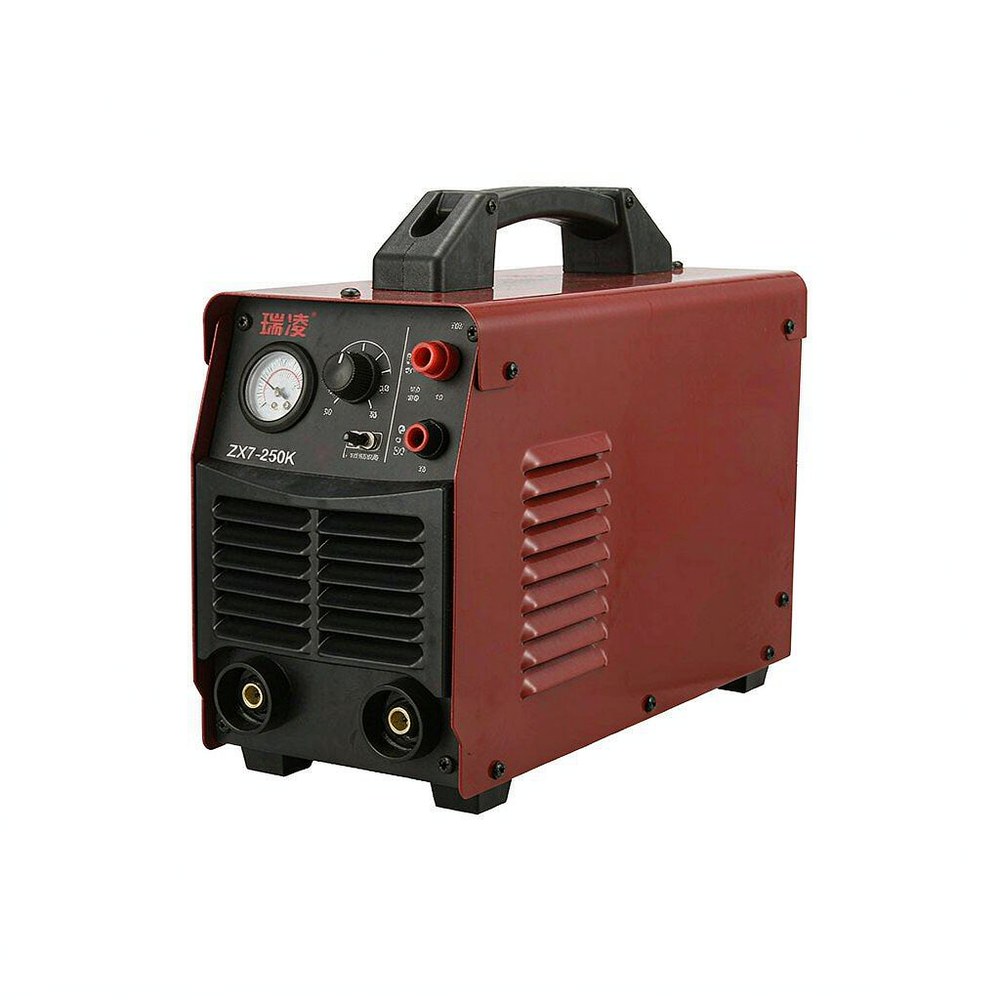
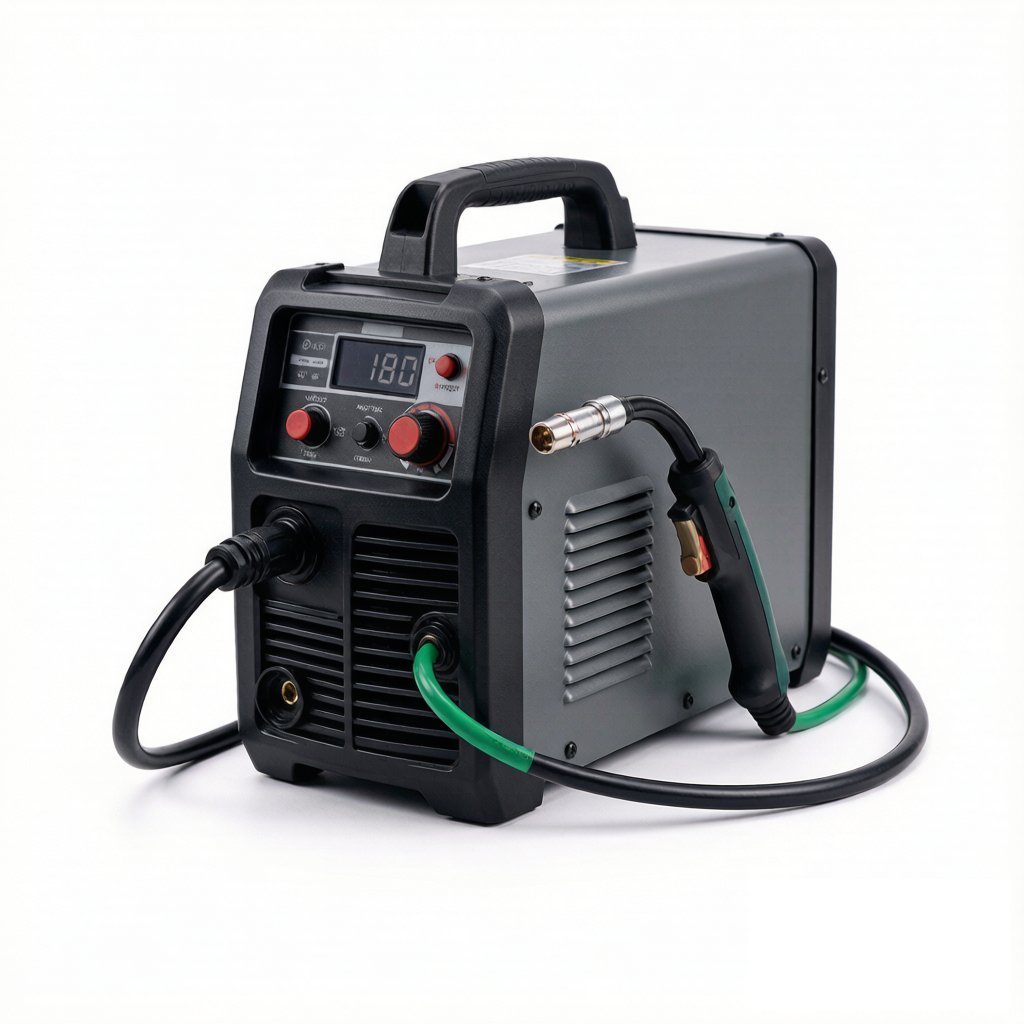
便携手工焊机额定电流常见 160 到 250 安,多为 220 伏输入,家用与维修的主力;工业级手工焊与氩弧焊机 315 到 500 安档,380 伏输入,适合连续作业;MIG 气保焊机按送丝方式分一体式与分体式,200 到 500 安覆盖薄板到中厚板;等离子切割机按切割电流 40 到 100 安分档,对应最大切割厚度逐档增加。同一档位内再比负载持续率与冷却方式。
额定输出电流决定能焊多厚,手工焊按板厚乘以经验电流估算;负载持续率(常见 35% 或 60%)指十分钟周期内可连续输出的时间占比,长期连续作业必须看这一项;输入电压决定电源条件,220 伏机型在工地上受线路压降影响明显;等离子切割机再看气压要求与割枪型号。读铭牌时把负载持续率与输入电压放在输出电流前面核对,方向就对了。
逆变技术让焊机轻量化并提高电能利用率,起弧与抗粘性能是体验差异点;推力电流与防粘功能改善手工焊的短路处理;脉冲氩弧焊对薄板变形控制有直接帮助。整体取向是数字化控制替代模拟调节,参数更精细,但也要求使用者理解参数含义,避免默认旋钮设置长期不匹配工件,既费焊材又伤母材。
选型三步:先定电源条件(现场有没有 380 伏),再按常见板厚定电流档并留两成余量,最后按作业连续性核对负载持续率与冷却方式。替代关系上,手工焊与气保焊不是简单互替:批产效率选气保焊,户外有风与低成本修补选手工焊;等离子与火焰切割按板厚与切口要求分。一体机省工位,但单工艺性能略逊于专用机。
配套件有焊枪(气保焊按电流与送丝方式配)、导电嘴与导丝管(气保焊高频易损件)、地线钳、氩气表与流量计、割枪电极与喷嘴(等离子的消耗件)、焊把线。易损件建议按消耗速度成包备货,导电嘴孔径与焊丝直径的对应关系要记牢。气体质量同样影响焊缝:氩气不纯或气路漏气,起弧与成形都会变差。
核对整机铭牌、输入参数与认证标识,检查随机附件清单(焊枪、地线钳、说明书)是否齐全;开机试机确认起弧与调节功能正常。通过正规渠道购买并保留保修凭证,焊机内部功率器件关系安全,低价翻新板机有隐患。现场电源接线与接地保护按电气规范执行,线路不达标的工位不要接大功率焊机。
定期吹扫机内粉尘,风冷机型注意风道与风扇;气路接头漏气检查纳入日常;长期停用放干燥处防潮。备件分三层:导电嘴、割嘴与电极按周消耗备,焊枪与气表按损坏率备,主板与功率模块交给售后维修更稳妥。维修点可以按机型常见故障备少量易损电气件,但自行拆机要评估保修条款的影响。
问:220 伏焊机为什么一到工地就跳闸?
答:工地线路负载多、压降大,焊机启动电流冲击导致保护动作。先确认插座与线路容量,必要时改用 380 伏机型或专线供电,不要用拖线板凑合。
问:负载持续率 60% 是什么意思?
答:十分钟周期内可连续满载输出六分钟,余下时间空载散热。超载使用会触发热保护甚至损坏功率器件。连续作业的工位应按持续率选大一档的机型。
问:等离子切割机切不透是气压不够吗?
答:气压不足是常见原因之一,电极与喷嘴磨损、切割速度过快、板厚超出能力同样导致切不透。按气压、易损件状态、走速与板厚的顺序排查。
问:MIG 焊气孔多是什么原因?
答:气路漏气、气瓶余压不足、喷嘴被飞溅堵塞、风速过大使保护气被吹散都会产生气孔。先查气路与喷嘴,再补防风措施,最后才调焊接参数。
焊机选型的判断链是:电源条件、板厚与电流档、负载持续率与冷却方式,三步定下机型,再按工艺分工选手工焊、氩弧焊或气保焊。使用中把易损件按消耗备货、粉尘按周期吹扫,设备出勤率就基本稳了。开工前建议先把现场电源与常见工件板厚列成清单,对照参数表选档,避免设备与工况错配。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102