欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在振动环境下,传统螺丝接线容易松动发热,而压接端子通过专用压线钳将端子筒与导线在高压下形成金属间紧密接触,接触电阻低、抗振性能好,且不依赖操作者手感,一致性远高于手工接线。正是因为这个原因,家电、控制柜、汽车线束等对可靠性要求高的领域普遍采用压接端子。压接质量的优劣,取决于端子规格、导线线径与压接工具的匹配程度。
压接端子由导电筒体与连接端组成:筒体套住剥好绝缘层的导线,压线钳施加规定的压力使筒体与导线紧密结合;连接端则与对应母端或接线端子形成可插拔或固定连接。合格的压接使端子筒与导线之间形成气密性接触,阻止氧气进入内部,长期使用也不易氧化发热。判断压接质量的核心是压接高度与压接形状是否符合端子厂商的工艺要求。
压接质量的七成取决于工具。TE AMP 等端子厂商都会提供配套的专用压线钳,其压模形状与压接高度经过精确设计,可保证端子筒按规定轮廓变形。使用通用劣质压线钳容易出现压接不足(端子松脱)或压接过紧(导线受损)两种问题。对于批量线束生产,还应使用带定位器的压接机并定期做压接高度抽检,确保每批产品一致性。选购压线钳时,应核对压模是否覆盖所需端子规格,进口与国产端子建议使用各自匹配的工具。
日常抽检可采用拉力试验:将压接端子固定后拉动导线,拉力达到标准规定值而导线不脱出即为合格。解剖检查可以观察压接断面,合格的压接截面应呈现对称的六角或梯形轮廓,线芯无明显损伤。电气检验则通过测量压接点接触电阻或温升判断。对于汽车与家电等批量场景,建议建立首件确认与定期抽检制度,把压接质量风险控制在源头。
问:压完端子一拉就掉是为什么?答:多为端子规格大于导线线径或压接压力不足,检查选型与压线钳压模。
问:压接处发热是什么原因?答:接触电阻过大所致,常见于压接不实或端子镀层氧化,应重新压接并保证工具正确。
问:预绝缘端子压接后绝缘套裂开?答:多为压模不匹配或压力过大,使用带绝缘定位的专用压钳可避免。
在汽车、家电与工业控制等批量线束生产场景,端子压接质量需要纳入质量管理体系:首件确认制度要求换型后首件产品经过拉力与外观检验并留样;巡检制度按固定频次抽检压接高度与外观;设备与压模定期校准,确保压力一致。质量记录应包含端子批次、导线规格、压接参数与检验结果,实现从原料到成品的全程可追溯。对于维修场景,虽然没有批量产线那么严格,但同样应坚持使用专用压线钳与规范剥线,把每一次压接都做成合格品。
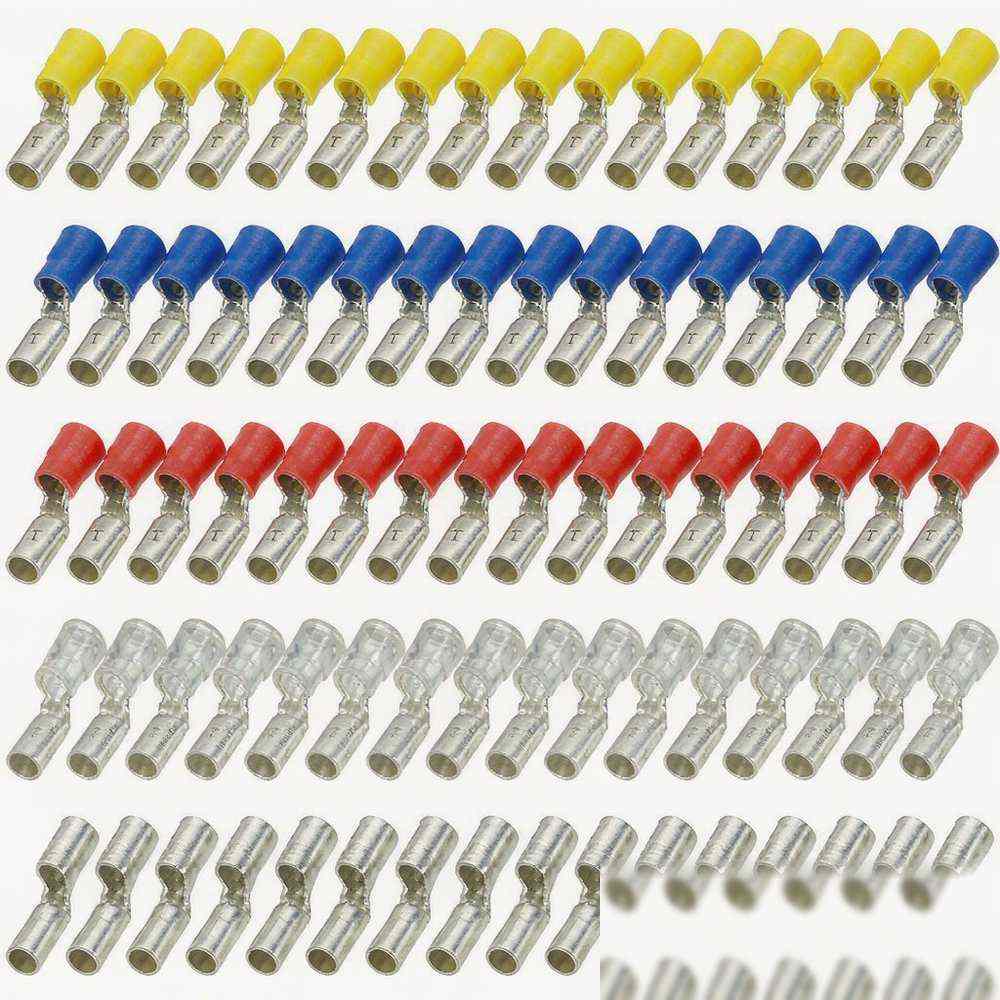
除常规铜端子外,特殊场景需要专门选型:高温环境应选择耐温等级更高的端子与护套;潮湿与盐雾环境推荐镀锡甚至镀金端子以增强耐蚀性;铝导线连接需要专用的铝-铜过渡端子并配合抗氧化处理;高振动场合(如工程机械线束)应选择带锁紧结构的端子与护套,并增加固定点减少振动传递。绝缘护套的颜色也并非随意选择——厂商以颜色区分导线规格,规范使用可让后续检修一目了然,减少拆错线的风险。
接线是电工最基础也最不能马虎的工序,压接端子的每一个细节——剥线长度、压模档位、压接位置——都直接影响连接可靠性。把规范变成习惯,把检验变成制度,电气连接的质量才能真正稳定可控。
如需端子规格与压线钳档位的完整对照表,或希望获得针对您产品的压接工艺建议,欢迎联系摩比工品的接线材料顾问获取技术支持。
压接端子的可靠性来自正确选型、专用工具与规范工艺的配合。摩比工品供应 TE AMP 系列快接端子、预绝缘端子与配套压线钳,可提供规格对照与工艺文档支持,欢迎线束厂商与维修班组批量采购咨询。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102