欢迎光临~摩比工品,MRO 工业品一站式采购平台

服务热线 全国服务热线:

400-001-5164

行业新闻

液压密封件更换要点_漏油排查与安装规范

液压设备漏油是现场最常见的故障之一。多数人的第一反应是换密封件,但实际经验表明,仅更换密封件而不排查缸筒、活塞杆与油液状态,往往在短期内再次渗漏。把更换过程做规范,比反复更换更重要。

漏油原因的系统分析

密封失效只是结果,原因通常分布在多个环节。排查时应系统展开,而不是只盯着密封件本身。

  • 密封老化:橡胶材料随使用时间硬化、开裂,失去弹性与密封能力。
  • 缸筒与活塞杆损伤:内壁拉伤、镀层剥落会在往复运动中持续切割密封唇口。
  • 油液污染:颗粒杂质嵌入密封面造成划伤,水分与氧化产物加速材料老化。
  • 安装问题:唇口被划伤、方向装反、压缩量不当导致早期失效。
  • 工况超限:压力、温度或速度超出密封材料适用范围。
  • 导向与支撑磨损:导向套间隙过大导致活塞杆偏摆,密封唇口受力不均。

拆解与检查要点

拆解阶段的信息收集决定了后续能否一次修好。建议按以下项目逐项检查并记录。

  • 检查缸筒内壁:有无纵向拉伤、锈蚀、麻点与椭圆度超差。
  • 检查活塞杆表面:镀层是否剥落、有无磕碰凹坑与划痕。
  • 检查导向套与支撑环:间隙是否过大、是否已磨损到需要更换。
  • 检查密封件状态:记录失效形式(硬化、开裂、挤出、偏磨),用于反推原因。
  • 检查油液:取样观察颜色、杂质与水分,必要时做清洁度检测。
  • 检查接头与管路:排除外部泄漏被误判为缸体密封泄漏。

密封件选型要点

选型应基于尺寸、工况与介质三个维度,避免凭外观近似替代。

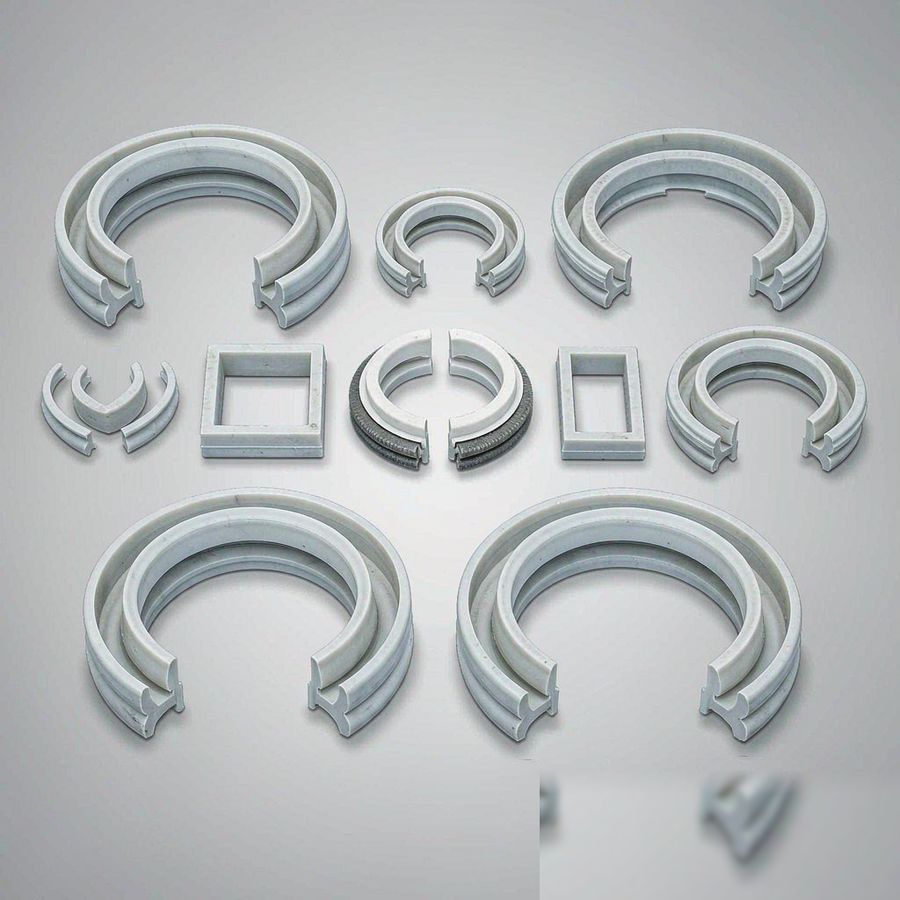
  • 尺寸匹配:按缸径、杆径与沟槽尺寸选择对应规格系列,优先使用成套修理包。
  • 材料选择:聚氨酯耐磨抗挤出,适合高压往复;丁腈橡胶成本低,适合中低压常规工况;氟橡胶耐高温;聚四氟乙烯摩擦系数低。
  • 压力条件:高压工况需配抗挤出挡圈或选择组合式结构。
  • 介质相容性:确认与所用液压油、水乙二醇或合成油的相容性。
  • 温度与速度:按实际工况温度与往复速度选择合适材料与唇口设计。
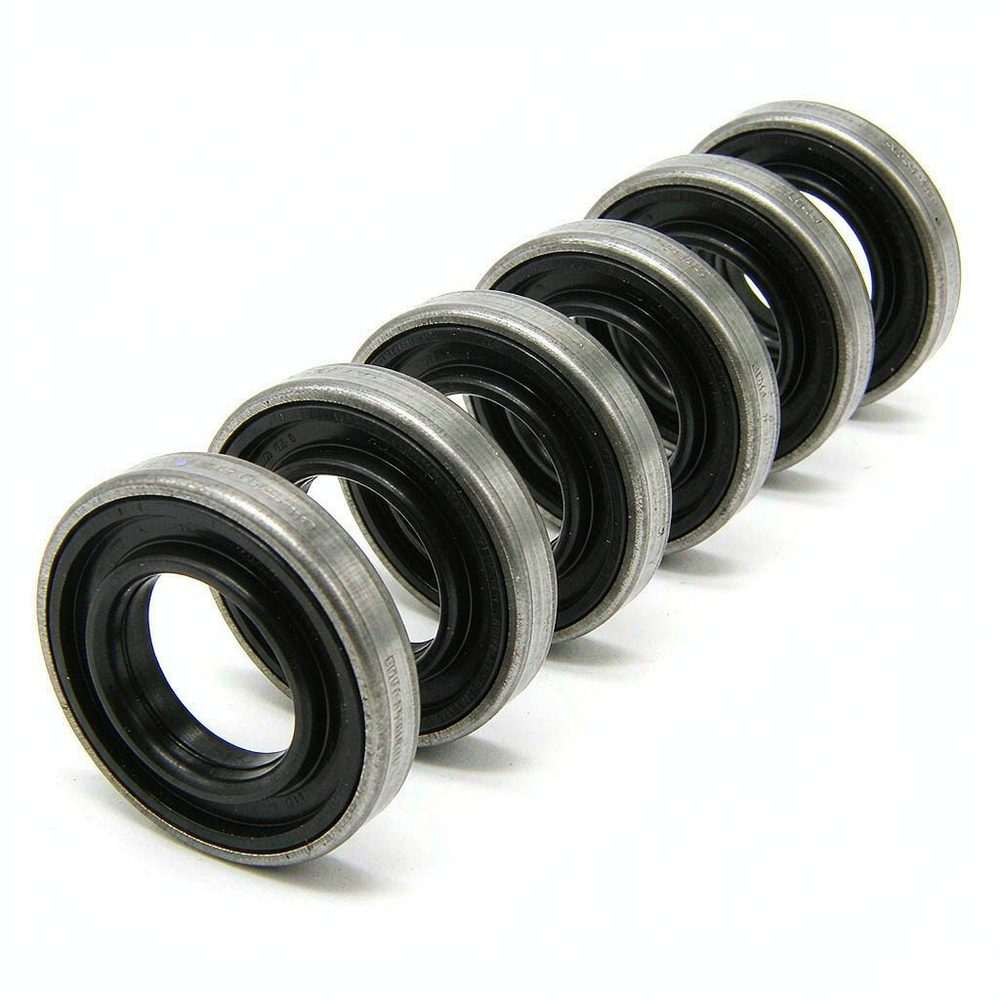
  • 防尘配置:户外或多尘环境应配套防尘圈,减少外部杂质进入。

安装规范

安装环节是人为失误最集中的地方,应严格执行以下要求:

  • 清洁作业环境:在干净区域拆装,避免粉尘与金属屑进入系统。
  • 保护唇口:使用专用安装工具或保护套,避免螺纹、键槽与台阶划伤密封唇。
  • 确认方向:区分单向与双向密封,安装方向错误会导致立即泄漏。
  • 润滑安装面:按厂家要求涂覆相容润滑脂或液压油,减少初始摩擦损伤。
  • 避免扭曲与拉伸:密封圈不得扭转、过度拉伸或挤压变形。
  • 按序装配并核对扭矩:导向套与端盖螺栓按规定扭矩对角分次紧固。

调试与验收

装配完成不等于问题解决,调试阶段的验证同样重要。

  • 排气:按规程排除系统空气,避免爬行与压力波动。
  • 低压试运行:先在低压下往复数次,观察有无渗漏与异响。
  • 逐步升压:按工况逐步升至额定压力,检查各密封部位。
  • 检查温升:运行一段时间后检查密封部位温度是否异常。
  • 记录初始状态:记录压力、温度与渗漏情况,作为后续对比基线。
  • 清理现场并复核油液:确认无杂质残留,必要时更换或过滤液压油。

行业场景配置参考

  • 工程机械:高压往复工况优先聚氨酯配抗挤出挡圈。
  • 机床液压站:中低压常规工况可用丁腈橡胶,注意油液清洁度。
  • 冶金与锻压:高温环境选氟橡胶或耐高温复合材料。
  • 户外港口设备:加强防尘圈配置,减少外部杂质侵入。
  • 食品与医药设备:确认密封材料与清洗介质及润滑脂的相容性。

常见问题(FAQ)

Q1:液压缸漏油只换密封件就能解决吗?
不一定。若缸筒内壁拉伤、活塞杆镀层剥落、导向套磨损或油液污染严重,仅更换密封件往往短期内再次泄漏。应先检查配合面状态与油液清洁度,必要时同步修复或更换相关零件。

Q2:聚氨酯密封和丁腈橡胶密封怎么选?
聚氨酯耐磨性与抗挤出性更好,适合高压、往复频繁的场合;丁腈橡胶成本较低,适合中低压与温度不高的常规工况。高温或特殊介质环境则应考虑氟橡胶等材料。

Q3:为什么新换的密封很快就失效?
常见原因包括安装时唇口被划伤、方向装反、缸筒或杆件表面有损伤、油液污染含颗粒,以及系统压力或温度超出所选材料范围。排查时应逐项确认。

Q4:密封件应该怎么存放?
应避光、避热、避油,存放在阴凉干燥处,避免挤压变形与长期悬挂。橡胶材料会随存放时间老化,应按先进先出使用,不宜大量长期囤积。

预防性管理建议

与其反复抢修,不如把管理前移。建议建立液压设备的密封档案,记录设备型号、密封规格、更换日期与失效形式,用于分析规律;同时控制油液清洁度,按周期检测与更换滤芯,减少颗粒对密封的磨损。

对关键设备,应按停机影响程度确定密封备件储备,并核对库存规格与现场设备是否一致。很多抢修延误并非买不到件,而是库存型号不符。

采购与配套建议

采购密封件时建议提供缸径与杆径尺寸、工作压力与温度、往复速度、液压油类型与现有密封形式,优先选择成套修理包以减少漏项。同时可一并采购安装工具、润滑脂与防尘圈等配套件。

对老旧设备,若原规格已停产,可提供沟槽尺寸与工况参数,由供应商协助匹配替代方案,并确认材料与结构能满足使用要求。

结语与采购引导

液压密封更换的关键在于排查原因、规范安装与验证效果。把缸筒与油液状态检查到位、把安装细节做规范,才能把返修率降下来。

如需确认活塞杆密封、活塞密封、防尘圈或液压缸密封修理包的规格与供货情况,可提供缸径与杆径尺寸、工作压力与温度、液压油类型、设备型号与现有密封形式等信息,以便获得针对性的选型建议。