欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同一型号的直线导轨,装在一台设备上平稳无声,装在另一台上几个月就出现阻力不均与定位漂移,差别往往不在导轨,而在安装工艺:安装面平面度、找正方法、锁紧顺序与润滑磨合四件事,决定精度能不能保住、寿命能不能兑现。本文按问题、步骤、判据与验证展开安装调试全流程,供设备装配与维修人员参考。
导轨的精度是靠安装面给的:导轨本体出厂有直线度,锁紧到不平整的安装面上会被迫变形,表现为运行阻力忽大忽小、滑块单边磨损与定位精度衰减。安装还决定寿命:硬颗粒进入滚道、锁紧顺序不当引入扭曲,都会让滚道提前点蚀。换句话说,导轨安装不是把螺丝拧紧,而是把基准从安装面无损地传递到滑台上,中间任何一步走样都会写进最终精度。
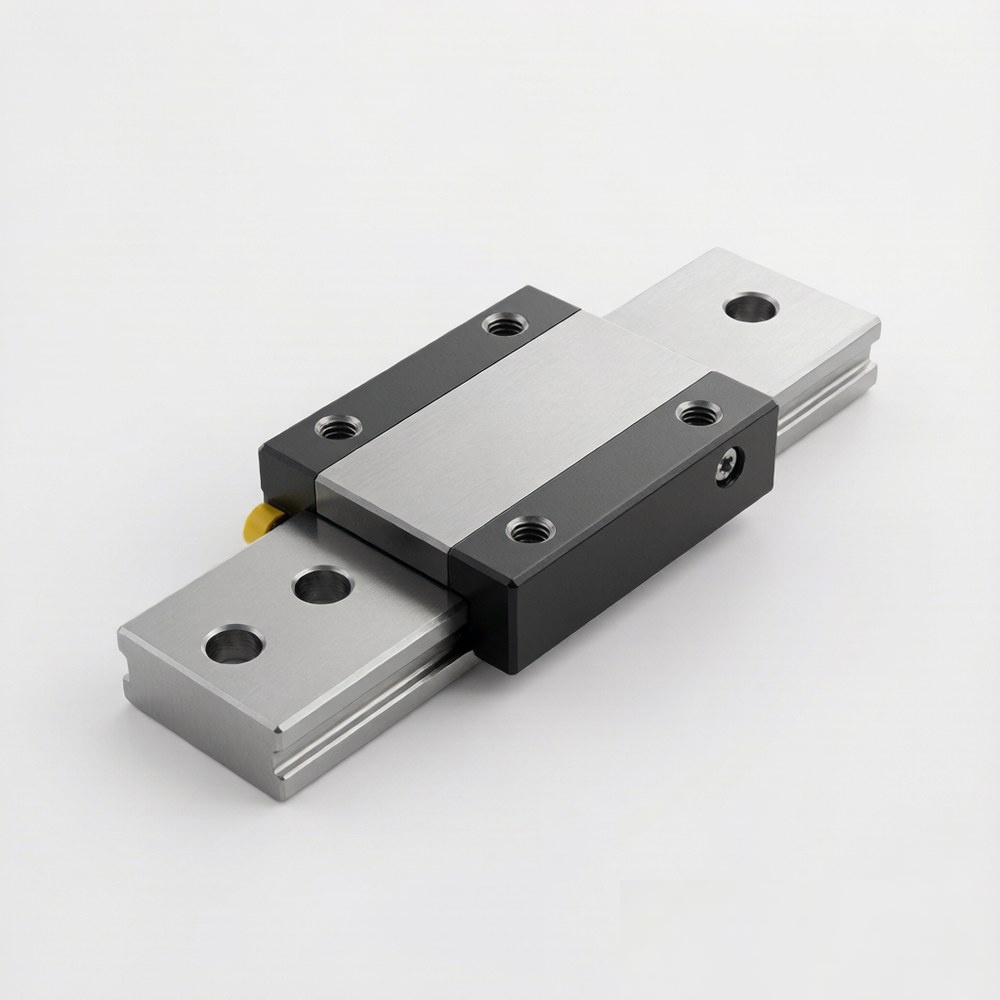
直线导轨由导轨与滑块组成,滚珠在滑块内循环滚动,承载能力与精度由滚道型面与预压决定。预压分无预压、轻预压与中预压,预压越大刚性越好但阻力与发热增加;精度等级分普通级与高等级,影响行走平行度与高度差。厂家供货区分基准轨与非基准轨,基准面上有刻印标记,安装时必须对准基准侧,装反会让两根轨的精度等级错配。
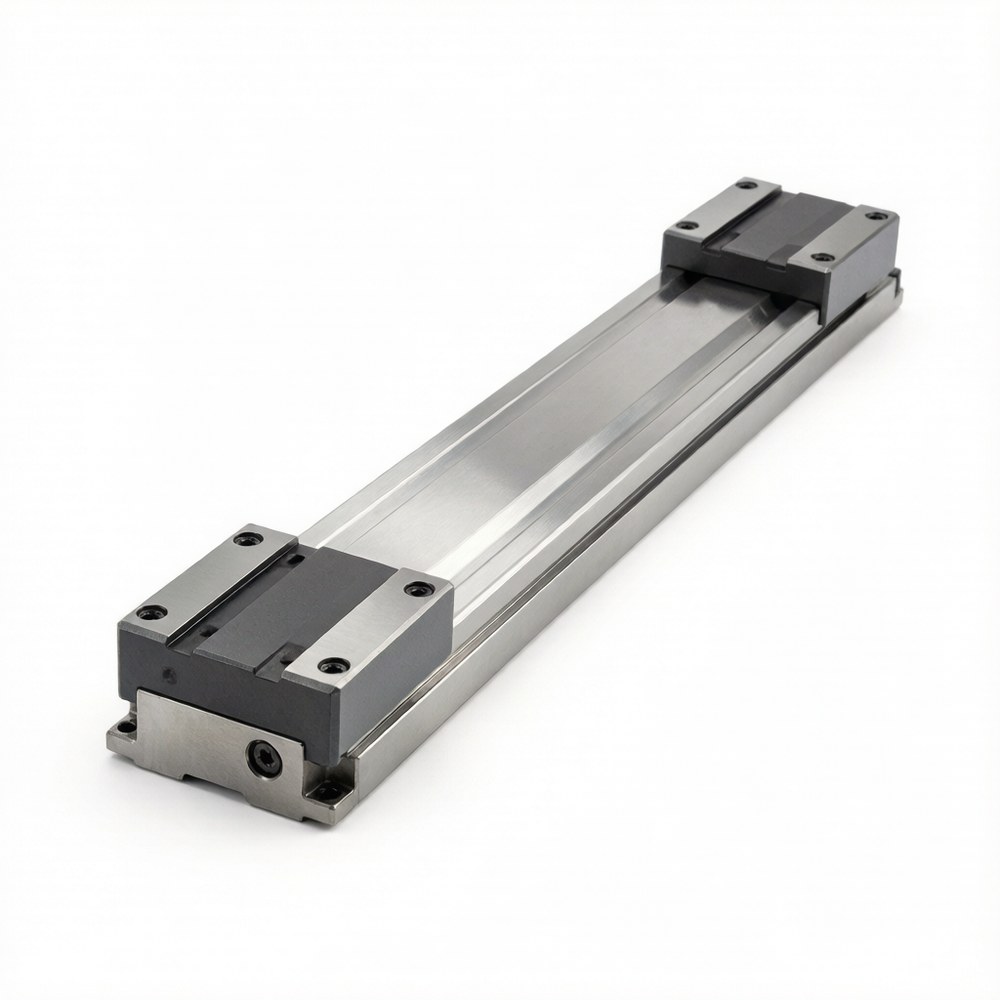
单根导轨居中布置用于轻载与导引,双轨平行布置最常见,承载与抗扭由两轨分担;宽间距双轨抗翻覆力矩强,窄型布局用于紧凑滑台。长行程用多段拼接时按接口标记对接,接口处理不好会形成行走中的顿点。滑块数量也需权衡:一根轨配两只以上滑块可分散载荷,但过定位会放大安装误差,锁紧前要让滑块处于自由状态。
安装面平面度是第一因素,精铣或磨削的基准面是前提,焊接件与未加工面直接装轨基本无法保精度;基准边与定位靠山决定安装位置的一致性;锁紧顺序决定变形是否被锁进去;环境清洁决定滚道寿命,装配区的铁屑与砂粒是隐形杀手。四项里任何一项失守,后面步骤做得再细也补不回来,因此装配前的准备比装配本身更值得花时间。
第二根导轨以第一根为基准安装,用千分表或标准尺控制两轨的平行与等高。多段拼接的导轨先把接口对齐并检查接缝手感,再统一找正,接缝高低差用手摸得出来就说明还需要处理。
锁紧扭矩按导轨样本的螺钉规格表执行,常见 M6 到 M12 各有规定值,宁可用扭矩扳手也不要凭手感;直线度与平行度按设备精度要求定,普通滑台与精密进给的要求差一个量级;预压等级在订货时选定,装配中无法调整。判断合格的实用判据是:全程推动阻力均匀、千分表读数在允差内、锁紧后复测无变化,三条同时满足才算过关。
一次锁紧到底造成导轨扭曲,纠正方法是先半扭矩预紧再对角锁紧;未做基准找正直接按孔装,直线度全靠安装孔精度,误差层层累计;滑块强敲装入,滚珠与端盖受损,应从导轨端部缓慢推入并先涂润滑;忽略润滑磨合直接满载,滚道早期点蚀;安装面不处理直接装,精度无法保住。每一条纠正动作都很简单,难的是把动作固化进装配流程。
安装完成后四步验证:手动匀速推动滑台走完全程,感受阻力是否均匀、有无卡点;千分表吸附在滑台上检测导轨侧面与顶面的行走平行度;按工作速度空运行半小时,观察温升与噪声;有定位精度要求的做一次往返定位复测。关键设备把测量数据存档,作为日后的对比基准——精度衰减是渐变过程,有基准数据才能及早发现并安排调整。
导轨安装的上游是安装面加工与滑台加工,平面度与基准边的质量在这一步定型;下游是联轴器对中与丝杠安装,导轨平行度差会直接传导为传动阻力与定位误差。工序交接时把平面度检测数据与找正记录随工件流转,让下游知道上游给到什么状态,比口头交接可靠。装配顺序上导轨宜早不宜晚,避免总装空间受限后勉强作业。
把每台设备的导轨型号、预压等级、找正数据、锁紧扭矩、润滑型号与磨合记录归档,检修时这些数据决定维护策略:阻力趋势上升先查润滑还是滚道,换滑块时核对预压等级是否一致。备件管理同样依赖档案,按台账的型号与精度等级备滑块,避免应急时用错预压档位导致设备特性改变,甚至带病投产。
问:导轨锁紧后直线度变差怎么办?
答:说明锁紧过程引入了变形。松开全部螺钉重新半扭矩预紧,检查安装面是否有异物或平面度局部超差,再按对角顺序锁紧并复测。反复不达标时要回到安装面本身找原因。
问:滑块可以拆下来再装回去吗?
答:可以,但要用假轴从导轨端部推出或装回,直接滑出滑块会让滚珠散落或进入异物。拆装后重新润滑并检查推动阻力,异常时立即拆检。
问:两根导轨必须一样长吗?
答:常规双轨布置尽量等长等分滑块,承载对称。特殊结构允许不等长,但要按载荷计算各自滑块数量,且基准侧导轨的精度应更高。
问:磨合多久算够?
答:低速空载往复 20 到 30 分钟、中途补脂一到两次是常见做法。磨合后复测阻力与温升,正常即可逐步加载,高速设备适当延长磨合时间。
导轨安装是基准传递工艺:安装面给基准,找正保基准,分步锁紧不破坏基准,润滑磨合兑现基准。四步之外,把测量数据存档才能让安装质量可追溯。装配前建议先确认安装面平面度与预压等级两项,再动手落轨;投产前留出半小时磨合与复测,这笔时间投入的回报以年计。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102