欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
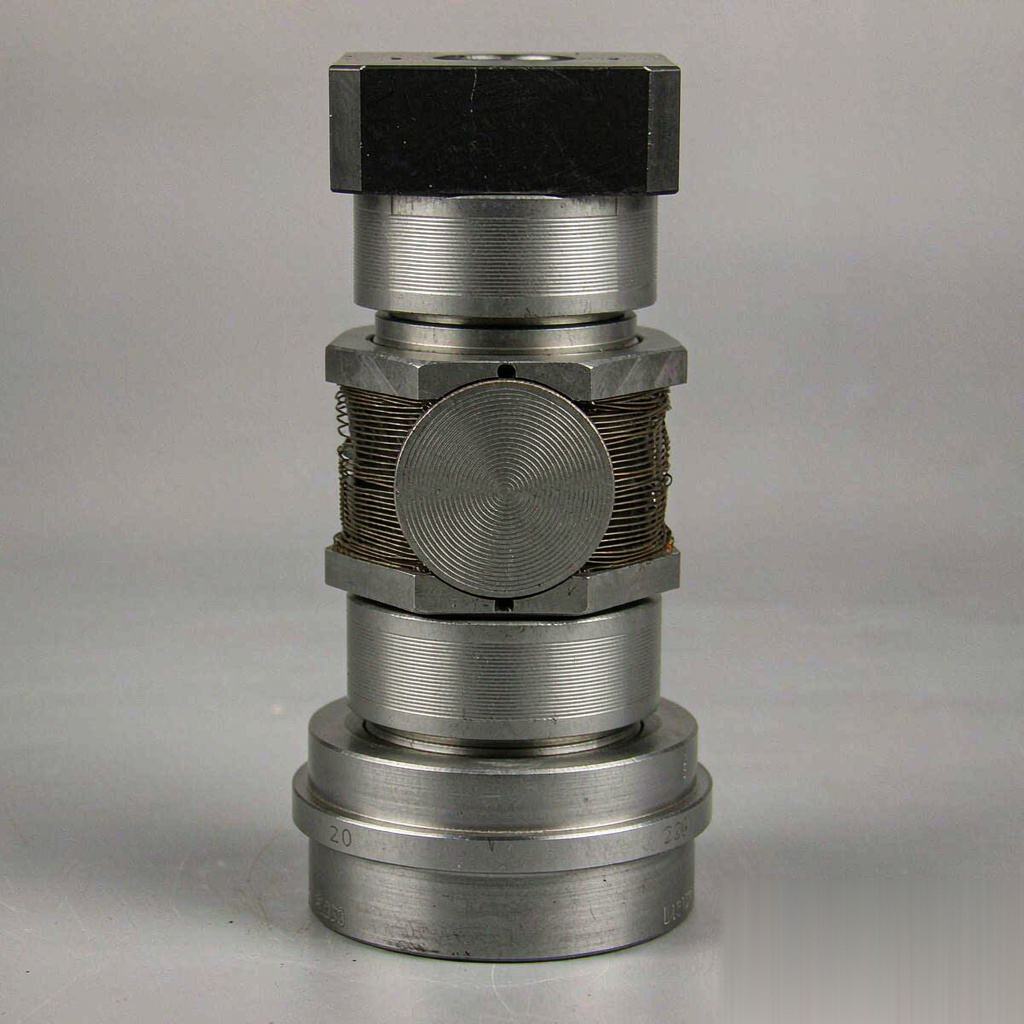
围绕必能信超声波焊接设备的振动频率异常,说明谐振频率偏移的表征方式、阻抗与相位变化所反映的部件状态,分析焊头裂纹、螺纹松动、换能器晶片退化与装夹松动引起的失谐机理,给出扫频检测、频率公差判定与振幅复核的参考要点,帮助把焊接不良定位到振动系统而非工艺参数,并附常见问题与技术资料获取方向。
超声波焊接的能量通过振动系统传递到焊区,谐振频率是这套系统是否正常工作的核心标志。当频率出现偏移,能量传递效率随之下降,表现为焊不透、焊区发热、噪声异常或功率显示偏高。频率异常往往不是单一部件损坏,而是焊头、变幅杆、换能器与装夹状态共同作用的结果,需要按顺序逐项排除。
必能信超声焊接振动频率异常,指围绕这一焊接设备振动系统失谐所开展的状态判断与原因分析工作,涵盖谐振频率偏移、阻抗变化、相位关系与振幅衰减。振动系统由换能器、变幅杆与焊头串联构成,各部件在装配后形成统一的谐振点。任一部件的几何、材质或紧固状态改变,都会使整体谐振频率偏离设计值。
振动系统的状态变化在检测中体现出以下特征。
振动系统涉及的可量化指标通常以典型规格形式表述,供状态判断时参考。
频率异常的影响程度随焊区要求不同而变化。
围绕频率异常诊断所需的检测手段与判据配置,可参考以下要点。
问:焊接强度下降,但频率读数仍在公差内,是否可排除振动系统问题?
答:不能完全排除。频率在公差内而阻抗明显上升时,说明系统损耗增大、能量传递效率下降,同样会造成焊不透。应结合阻抗与振幅一并判断。
问:更换新焊头后频率仍偏离标称值,问题可能出在哪里?
答:应检查变幅杆与换能器状态、连接螺纹是否紧固,以及焊头是否与设备频段对应。装配面有异物或紧固扭矩不足都会引起频率偏移。
问:频率偏移能否通过调整发生器参数补偿?
答:不宜以此替代检修。发生器可跟踪一定范围内的频率变化,但偏移往往源于机械状态改变,强行运行会加剧发热并可能损坏换能器。
必能信在超声波焊接领域积累了振动系统设计与频率匹配方面的经验,可提供扫频检测方法、频率公差判定与阻抗评价的技术资料。涉及频率异常分析、部件更换判断与振幅复核时,建议对照设备技术资料逐项确认,并将频率、阻抗与振幅数据按时间归档,形成趋势记录。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102