欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
同一台等离子切割机,割缝有时笔直光洁,有时挂渣严重,问题常出在气压、电流与切割速度这三者的配合上。等离子切割靠高温电弧把金属局部熔化并吹走,参数偏差一点,切口断面就从垂直变成明显斜角。选型时先看板厚范围,再看气源条件。
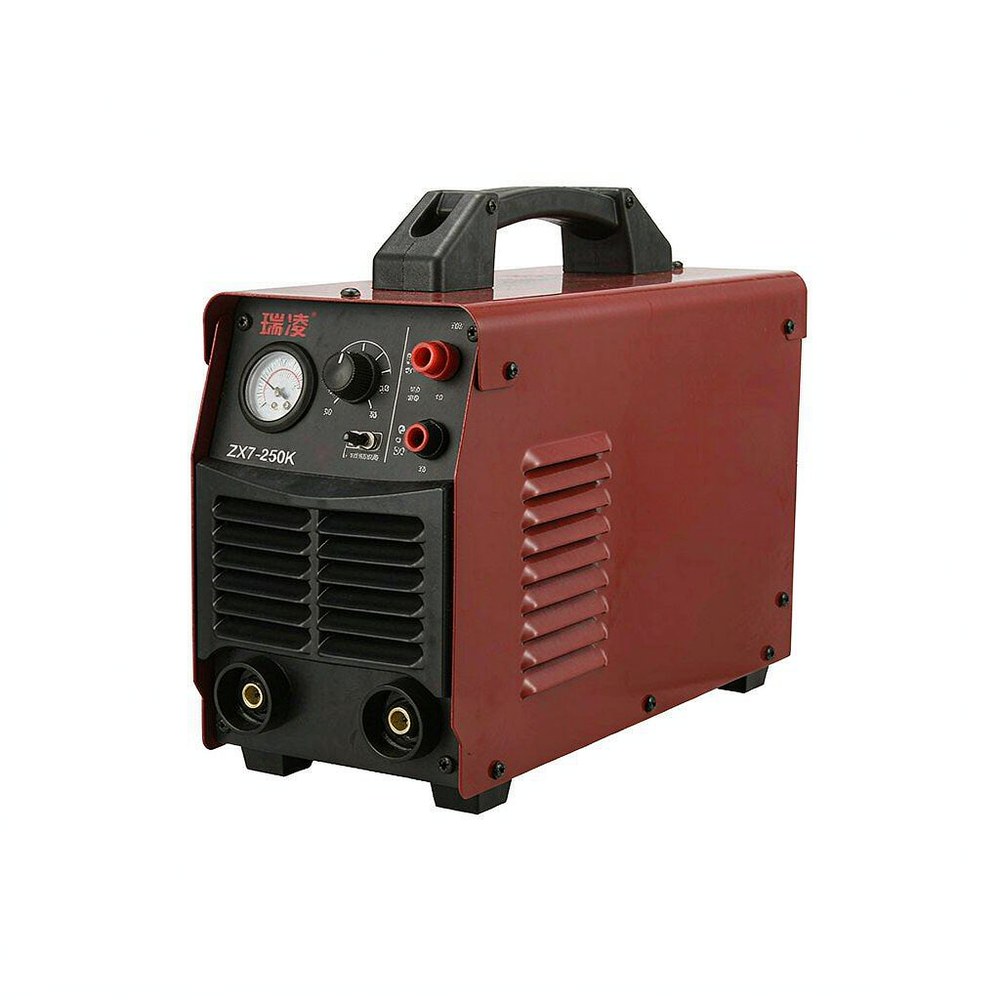
瑞凌(Riland)是国内焊接与切割设备制造品牌,产品覆盖手工电弧焊、氩弧焊、气保焊与等离子切割设备。等离子切割利用压缩空气或其他气体通过喷嘴时被电弧加热电离,形成高温高速的等离子射流,把金属熔化并吹除。相比氧乙炔切割,它能切割不锈钢、铝、铜等不易氧化的材料,切口窄、热影响区小、变形有限。不足是切口断面存在一定斜度,不适合对垂直度要求很高的精加工面。
主要部件包括电源、控制电路、气路系统、割炬与消耗件。割炬内的电极与喷嘴形成电弧通道,电极多为铪或钨材质,喷嘴孔径决定等离子弧的集中程度。消耗件状态直接决定切割质量,电极烧损或喷嘴孔径扩大后,切口会明显变宽且挂渣增多。气路需要稳定的压力与洁净的空气,含水含油的压缩空气会加速电极损耗,也容易造成引弧失败。
切割电流按板厚选取,电流越大可切割的厚度上限越高。额定切割厚度与最大切割厚度是两个概念:额定值对应可保证切割质量的连续作业,最大切割厚度指勉强能切断但质量下降的极限。空气压力通常按要求维持在零点四至零点六兆帕区间,压力不足吹不透,过高会加快喷嘴损耗。负载持续率决定能否长时间连续切割,薄板大批量下料时应选负载率更高的机型。
等离子切割对空气质量较为敏感。小型车间常用自带空压机的方案,需要注意空压机的排气量要覆盖切割时的耗气量并留有裕量,否则切割中气压波动会引起断弧。空压机与切割机之间应加装油水分离与过滤装置,去除冷凝水与油雾。若使用瓶装气体或工业气源,应确认管路压力稳定与流量足够。气源条件不达标时,再好的割炬也发挥不出效果。
若后续有自动化需求,还应确认机器是否具备数控割炬接口与起弧信号输出,避免二次改造。
电流、气压与切割速度需要联调。速度过快会造成切不透与后拖量大,速度过慢则切口挂渣、热影响区变宽、消耗件损耗加快。判断方法是观察切割断面的后拖线与挂渣分布:轻微后拖属正常,明显后拖说明速度偏快或电流偏小。板越厚,电流与气压的需求越高,速度相应放慢。不同材质的最佳参数差异较大,建议按材料分别记录一组可复用的参数。
割炬分为接触式与非接触式引弧,非接触式对操作技巧要求更低,适合手工切割。切割前应先在废料上试切,确认参数与割缝质量。起弧点尽量选在板边或预留的引出板,从板中间起弧会在工件表面留下熔痕。手工切割时用靠尺或模板保证直线度,保持喷嘴与板面距离稳定,距离过大会使电弧发散、切口变宽。切割完成后先松开按钮再把割炬离开板材。
切口质量可以从四个方面看:断面是否垂直、有无挂渣、上部是否圆角过大、热影响区颜色是否过深。挂渣多与速度偏慢或气压不足有关;断面斜度大与速度、喷嘴孔径和割炬角度有关;上部圆角过大往往说明电流过大或喷嘴距离偏高。出现质量问题时应按气压、电流、速度、消耗件的顺序调整,一次只改一个变量,否则难以判断原因。
每次作业后检查电极与喷嘴的烧损程度,电极中心出现明显凹坑或喷嘴孔径扩大就应更换,成组更换更利于保持稳定。检查气路过滤器与积水杯,及时排放冷凝水。割炬电缆与气管不要压折,接头处避免频繁弯折。长期使用应清理机内散热风道。建议按切割米数估算消耗件寿命并提前备货,避免因缺件停机。
问:为什么切不锈钢比切碳钢更吃力?
答:不锈钢导热性差、熔融金属黏度大,排渣更困难,对气压与速度的匹配要求更高。同厚度下通常需要适当提高气压并调整速度,切口挂渣也更常见。
问:引弧频繁失败是什么原因?
答:常见原因有气压不足、电极烧损严重、喷嘴与电极间隙异常、空气含水含油以及地线接触不良。按气源、消耗件、接地的顺序检查,多数问题可以定位。
问:切割时火花从上面飞出正常吗?
答:不正常。等离子切割的火花应主要从板下喷出,向上翻说明气流方向或穿孔方式有问题,通常与气压过高、割炬距离过低或穿孔时间不足有关。
问:薄板能不能用大功率机型切?
答:可以但不容易控制。大功率机型在小电流下的稳定性往往不如小机型,薄板切割对速度与气压更敏感,选择额定切割厚度更贴近实际板厚的机型通常更合适。
等离子切割的核心是把电流、气压与速度调到互相匹配的状态,切口质量就是这三项的直观反馈。选型阶段要重点确认常用板厚是否落在额定切割范围内,以及气源能否稳定供应洁净空气。开工前建议先在废料上试切出一段切口,确认断面垂直度与挂渣情况后再上工件。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102