欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
薄板焊接最容易出现的不是焊缝强度不够,而是烧穿、咬边与气孔:电流给大了烧穿,给小了熔不透,气流量没调好就出气孔。MIG 焊机的参数是成组配合的,电流、电压、送丝速度与气流量互相牵制,单独调一个往往按下葫芦浮起瓢。把参数之间的对应关系理顺,薄板与中厚板都不用反复试。
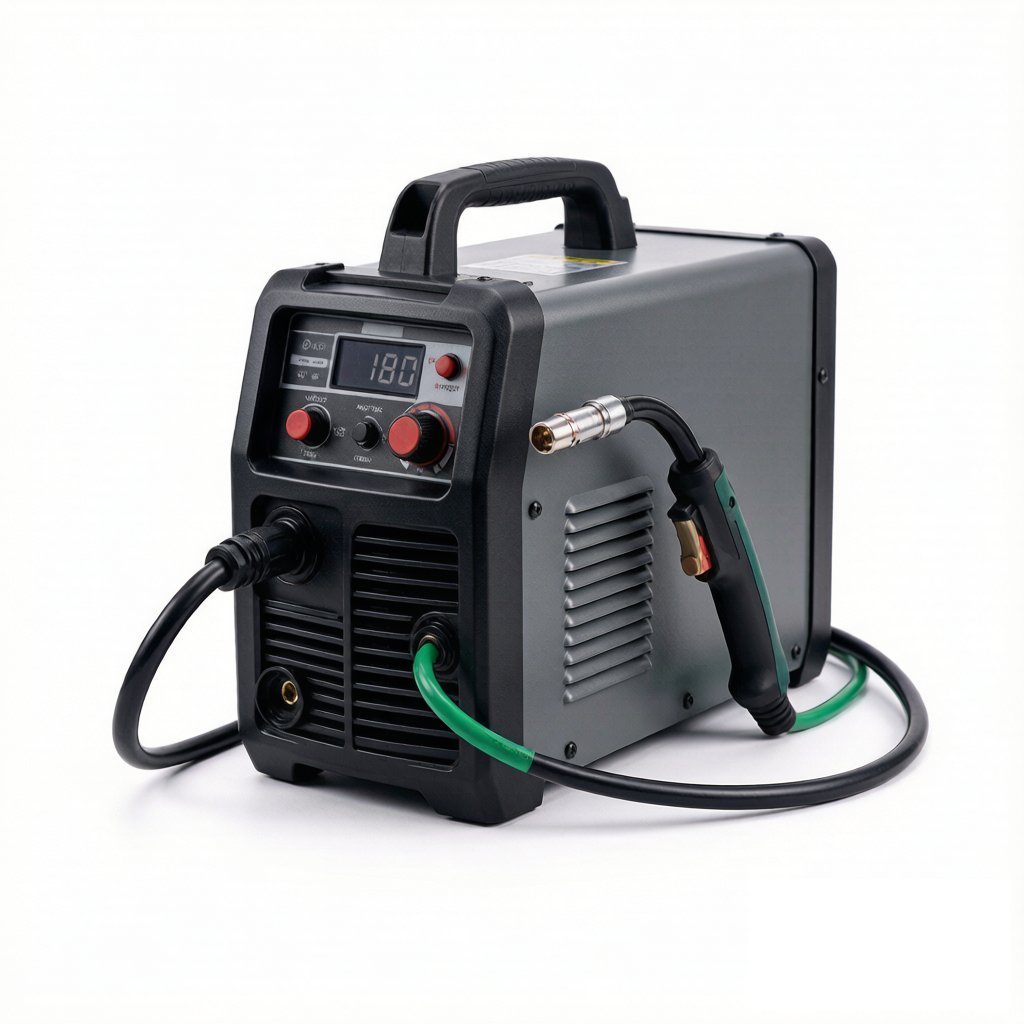
瑞凌(Riland)是国内焊接设备制造品牌,逆变 MIG 焊机属于其熔化极气体保护焊产品线,通过连续送进的焊丝作为电极与填充金属,在保护气体下形成熔池完成焊接。常见电流规格为 200 安与 250 安两个等级,一体机内置送丝机构与气路,适合移动作业与中小批量生产。主要用于薄板与中厚板钢结构、钣金件、护栏与机架的焊接,也见于设备维修与安装现场。
焊机把输入电源整流逆变后输出可调的直流电,焊丝经送丝轮送入焊枪,在导电嘴处带电,与工件间引弧形成熔池。保护气体从喷嘴喷出覆盖熔池,隔绝空气防止氧化与氮化。整机由主电源、控制板、送丝机构、气路电磁阀、焊枪与接地回路组成。
额定输出电流决定能稳定焊接的板厚上限,实际使用建议不超过额定值的八成,以维持负载持续率。负载持续率指在给定环境温度下可连续工作的比例,同一台机器在最大电流下可连续焊接的时间会明显缩短。电压调节范围影响电弧长短与熔深形态。送丝速度与电流是对应的,焊丝直径不同,同一电流对应的送丝速度也不同。输入电压等级与相数要与现场电源匹配,单相与三相机型的功率供给能力差别明显。
第一步按最厚的焊接板厚确定电流等级,并对照负载持续率判断是否需要更高一档;第二步按作业位置决定机型形式,移动作业选一体机,固定工位与长距离作业选分体机;第三步按焊丝类型确认是否需配气体,药芯焊丝可省去气瓶但要考虑清渣时间;第四步确认现场电源容量与电压等级;第五步核对焊枪、接地电缆与气表的配套情况,避免附件成为瓶颈。
碳钢实芯焊丝常用二氧化碳或二氧化碳与氩气的混合气,纯二氧化碳熔深大、成本低但飞溅偏多,混合气电弧更稳定、成形更平整,适合薄板与外观件。不锈钢多用氩气加少量二氧化碳的混合气。气流量一般按喷嘴口径与作业环境调整,通常在每分钟十余升的水平,风大时需要适当加大或加装挡风措施。气流量过小会产生气孔,过大会造成紊流同样卷入空气。
焊机应放置在通风干燥处,进风口与出风口不得遮挡,机身与墙面留出散热距离。输入电缆截面按功率与线路长度选择,接线端子拧紧,接触不良会发热甚至烧损端子。接地夹应夹在工件清洁的金属面,避免夹在有油漆或锈层的部位。气瓶通过减压流量计与焊机连接,接头处用卡箍固定并做漏气检查。焊枪线避免急弯与碾压,线缆内部由气管、导丝管与控制线组成,折伤会造成送丝不畅。
建议按电流、电压、送丝、气流量的顺序调。先按板厚设定电流,薄板用小电流配细焊丝,中厚板适当加大;随后调电压使电弧长度合适,电压偏低会出现顶丝与飞溅,偏高则电弧发散、熔深不足;再根据焊缝成形微调送丝速度;最后确认气流量。板厚变化时参数要整体重设,不能只改电流。
作业前检查电缆绝缘、焊枪喷嘴与接地是否完好,佩戴焊接面罩、防护手套与阻燃工作服,避免电弧紫外线灼伤皮肤。作业区域清除易燃物,配备灭火器材。通风不良的密闭空间焊接需加强排烟,焊接烟尘属于职业危害因素。更换焊丝或导电嘴前断开电源与气源。焊后工件温度高,搬运需戴手套,避免烫伤。
每次作业后清理导电嘴的飞溅物与喷嘴内壁的附着物,喷嘴积渣会造成保护气紊乱。导电嘴属于易耗件,出现孔径磨损变大或堵丝时应更换;送丝轮与导丝管磨损会造成送丝不稳,也需要定期检查。气路滤网与减压器要防止积水与油污。焊机内部定期用干燥压缩空气吹尘,粉尘堆积会降低散热能力。
气孔多与保护气不足、气路漏气、工件表面有油锈或风大吹散保护气有关,先查气流量与气路,再确认焊材与母材是否清洁。烧穿主要出现在薄板,应降低电流、提高行走速度或改用细焊丝。咬边与电压偏高、行走过快有关。飞溅大通常是电压偏低或电感参数不匹配,也可能是接地不良。送丝不稳、时快时慢多见于导丝管磨损、送丝轮压力不当或焊枪线过度弯曲。
问:200 安与 250 安怎么选?
答:按最厚板厚与作业连续性判断。薄板为主、间断作业的场合 200 安机型够用;中厚板较多或需要长时间连续焊接时选 250 安机型,负载持续率更高,不必频繁等待冷却。
问:户外焊接总是出气孔怎么办?
答:多半是风把保护气吹散。可加装挡风棚或适当提高气流量,也可改用抗风性更好的药芯焊丝,同时确认工件表面无油污与锈层。
问:焊丝送不动、时快时慢是什么原因?
答:按顺序查送丝轮压力是否合适、导丝管是否磨损或有折痕、导电嘴是否堵丝、焊丝盘是否转动受阻。逐项排除后再看送丝电机与调速电路。
问:逆变焊机能在潮湿环境使用吗?
答:应尽量避免。潮湿会降低绝缘性能,增加触电与内部短路风险。若必须在潮湿现场作业,需做好防雨防溅措施并加装漏电保护装置。
MIG 焊机的选用判断是:先按板厚与作业连续性定电流等级和机型形式,再按环境与外观要求选实芯或药芯焊丝,最后把电流、电压、送丝与气流量作为一组参数统一调整。日常维护的重点在导电嘴、导丝管与气路三项,绝大多数送丝与气孔问题都能在这里找到原因。设备进场前建议先确认现场电源容量与最厚板厚,再对照样本确定规格。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102