欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
施迈茨(Schmalz)是一家以真空技术为核心的德国工业品牌,业务覆盖真空抓取、真空夹持、真空搬运与真空输送等方向。品牌的定位可以概括为:把真空这一物理原理转化为可直接安装在自动化设备上的抓取功能模块。
与只提供单一真空元件的厂商不同,施迈茨的产品线从最前端的吸盘一直延伸到真空发生装置、控制阀件与整套抓取系统。这种纵向覆盖使它能够从工件表面特性出发,一直考虑到真空回路的气路设计,从而在方案层面保证抓取动作的可靠性。
从行业位置看,施迈茨属于典型的工业自动化配套品牌,产品大量出现在搬运、包装、装配与物流环节。理解这一定位有助于把握技术资料的阅读重点:吸盘材质与工件表面的匹配关系、真空回路的流量与响应、以及抓取力的安全系数,是这一领域最核心的三类参数。
真空抓取的基本原理是利用吸盘内外压差产生法向夹持力。可产生的理论夹持力等于压差乘以有效吸附面积,因此吸盘直径与真空度是两个直接相关的变量。实际可用的抓取力还需扣除安全系数,因为在加速度、振动与表面泄漏条件下,理论值并不能完全兑现。
真空度并非越高越好。对于纸板、织物、多孔陶瓷一类透气材料,过度抽真空会使空气持续穿过工件被抽走,既浪费气量又可能在工件表面留下压痕。此类场合更适合采用大流量、中等真空度的方案,通过足够的抽吸流量补偿泄漏。
响应时间是另一项基础指标。抓取节拍由抽真空时间与释放时间共同决定,抽真空时间取决于真空发生器的抽速与回路容积,释放时间取决于破真空方式。设备节拍紧张时,缩短回路管路长度往往比提高真空度更有效。
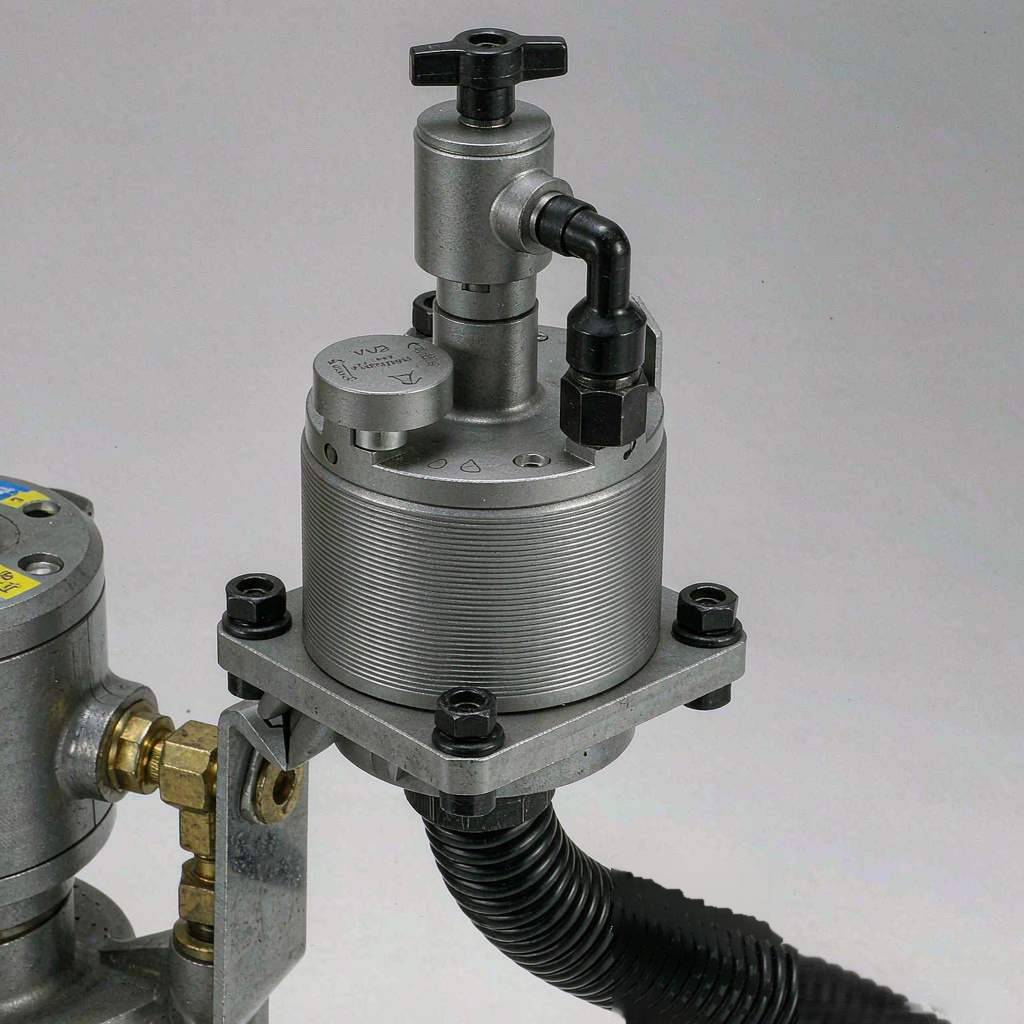
真空发生方式主要分三类。气动多级喷射式依靠压缩空气通过喷嘴产生卷吸效应,结构简单、响应快、无运动部件,适合高频节拍场合,但需要稳定的压缩空气供应,且能耗随气源成本变化。电动式依靠叶片泵或旋片泵产生真空,真空度更高、能耗与抽吸量可按需调节,适合真空度要求较高或气源不便的场合。机械式则利用设备本身的运动产生容积变化,多用于特定结构。
选择发生方式时应综合考虑节拍、真空度要求、气源条件与能耗。多级喷射式在短节拍、中等真空度的抓取场合表现稳定;需要高真空度或长时间保持的场合,电动式更容易控制能耗。把发生方式与吸盘形式一起考虑,才能得到完整的气路方案。
真空抓取系统的可靠性不只取决于吸盘本身,气路设计的影响同样明显。管路长度与内径决定抽吸流量,管路过细会延长抽真空时间;管路过长会增加回路容积,同样拖慢响应。过滤器与单向阀的安装位置也需考虑,过滤器应尽量靠近吸盘,避免粉尘进入发生器内部。
真空度检测是保证抓取可靠的必要手段。通过压力开关或真空传感器判断工件是否吸附到位,可以在工件缺失或吸附失败时及时给出信号,避免设备在无工件状态下继续动作。检测点的位置应能真实反映吸盘腔内的压力状态。
对于多吸盘系统,还应注意各吸盘之间的压力平衡。当部分吸盘未接触到工件时,会通过气路影响整体真空度,此时宜采用分区控制或加装单向阀,把未工作的吸盘隔离开来。
吸盘属于易损件,其寿命受工件表面粗糙度、粉尘含量与动作频次共同影响。唇口出现裂纹、硬化或永久变形后,密封效果下降,表现为抽真空时间延长或真空度达不到设定值,此时应及时更换,而不宜通过提高真空度来补偿。
日常维护的重点是气路清洁与密封检查。过滤器滤芯应按粉尘浓度定期清理或更换,真空发生器的喷嘴与消声器容易被粉尘堵塞,堵塞后抽吸能力明显下降。管路接头应检查是否存在松动与老化开裂,微小的漏气在真空回路中会被放大。
问:吸盘吸附不住表面平整的金属板,应从哪些方面排查?答:先确认吸盘唇口是否完整贴合,再检查真空回路是否漏气,最后核对吸附面积与安全系数是否足够。表面平整的工件通常不是泄漏问题,而是面积或真空度不足。
问:纸箱类工件为什么需要更大的抽吸流量?答:纸板属于多孔透气材料,空气会持续穿过工件被抽走,形成稳定的泄漏通道。此时提高真空度的效果有限,增加抽吸流量才能维持有效的压差。
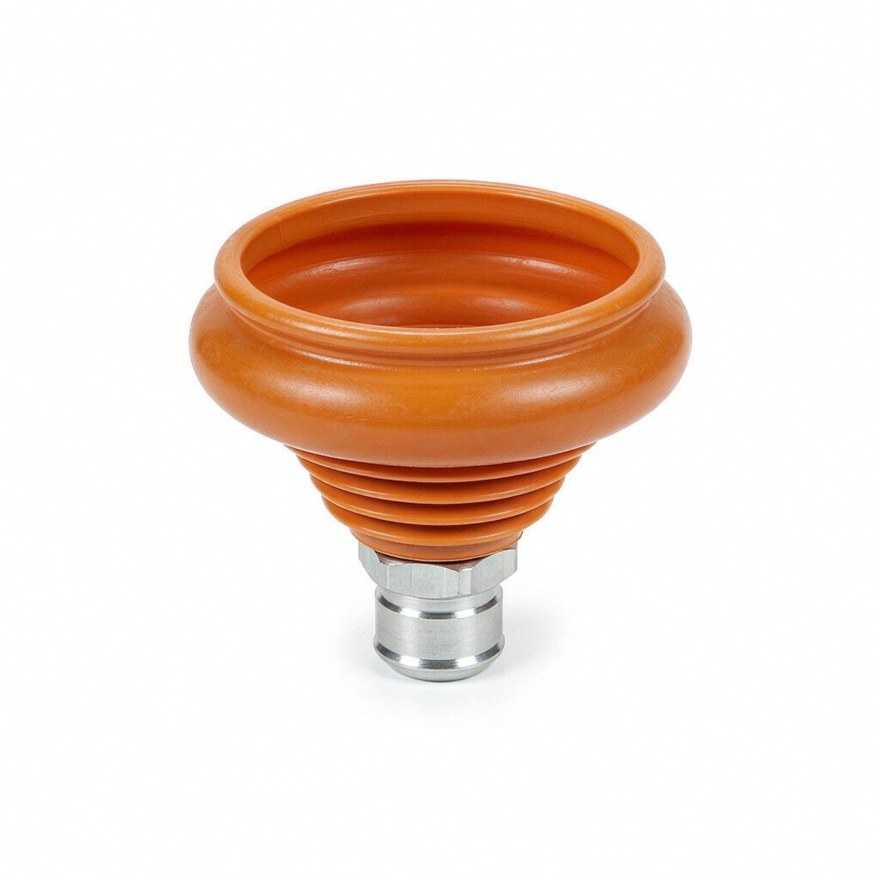
问:波纹吸盘与扁平吸盘应该如何取舍?答:工件表面高度一致、刚性较好时用扁平吸盘,结构简单且响应快;工件存在高度差、翘曲或需要缓冲时用波纹吸盘,其可伸缩结构能吸收偏差并减小对工件的冲击。
问:多吸盘系统中个别吸盘未接触工件,会不会影响整体抓取?答:会有影响。未接触的吸盘相当于在回路中打开一个泄漏口,会拉低整体真空度。宜采用分区控制或加装单向阀,把未工作的吸盘与主回路隔离。
施迈茨的品牌特点在于把真空抓取做成了从吸盘到系统集成的完整链条,使工件表面特性、气路流量与抓取安全系数可以在同一套方案中协调。真空吸盘作为自动化搬运中最常见的执行元件,其可靠性取决于材质匹配、气路设计与日常维护三者的配合。实际工作中可通过技术标准、厂商技术手册或行业资料库进一步查阅吸盘选型计算方法、真空回路流量核算与安全系数取值要求,结合工件特性与设备节拍确定维护周期。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102