欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
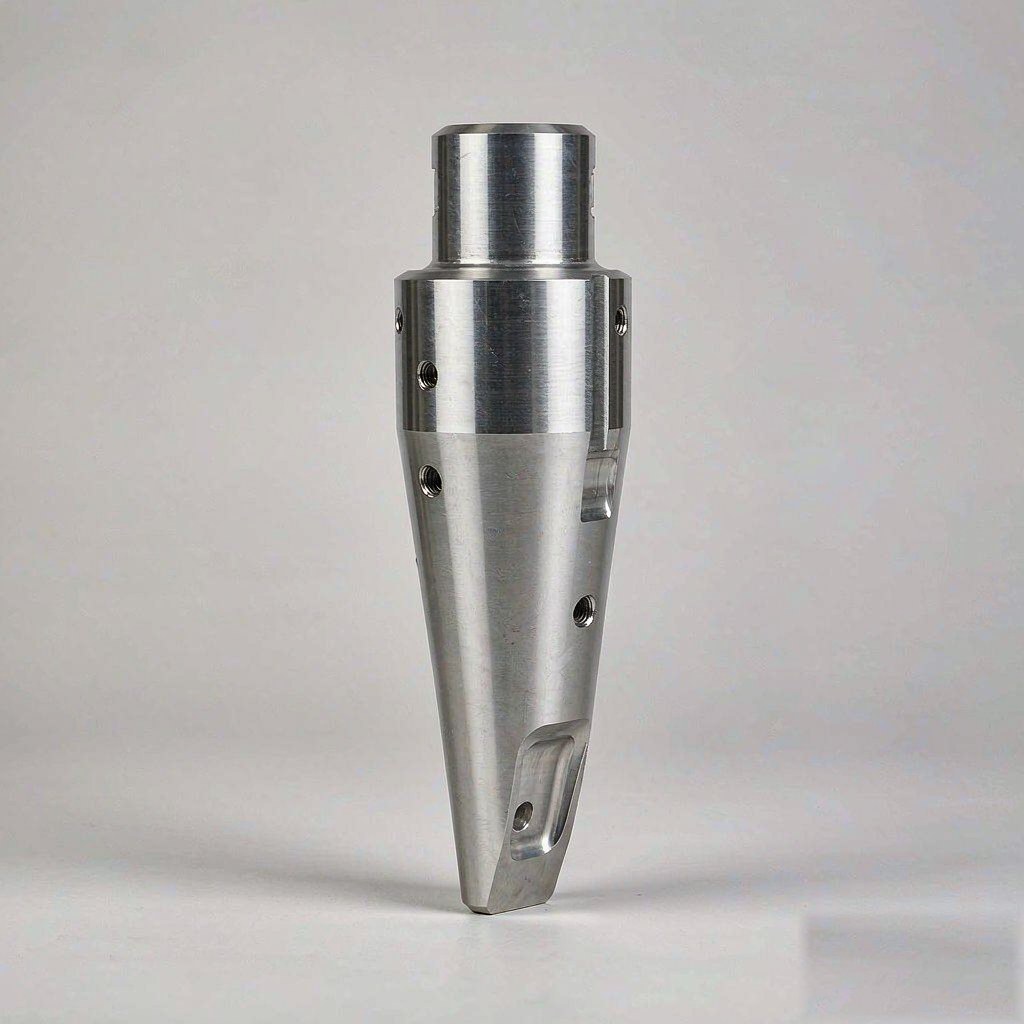
围绕必能信超声波焊接焊头的参数选择,说明谐振频率、输出振幅与端面尺寸三者的相互制约关系,分析焊头材质、节点位置与频率公差对振动传递稳定性的影响,给出与换能器及发生器频率匹配、端面形状确定与装夹设计的参考要点,帮助减少过焊与欠焊缺陷,并附常见问题与技术资料获取方向。
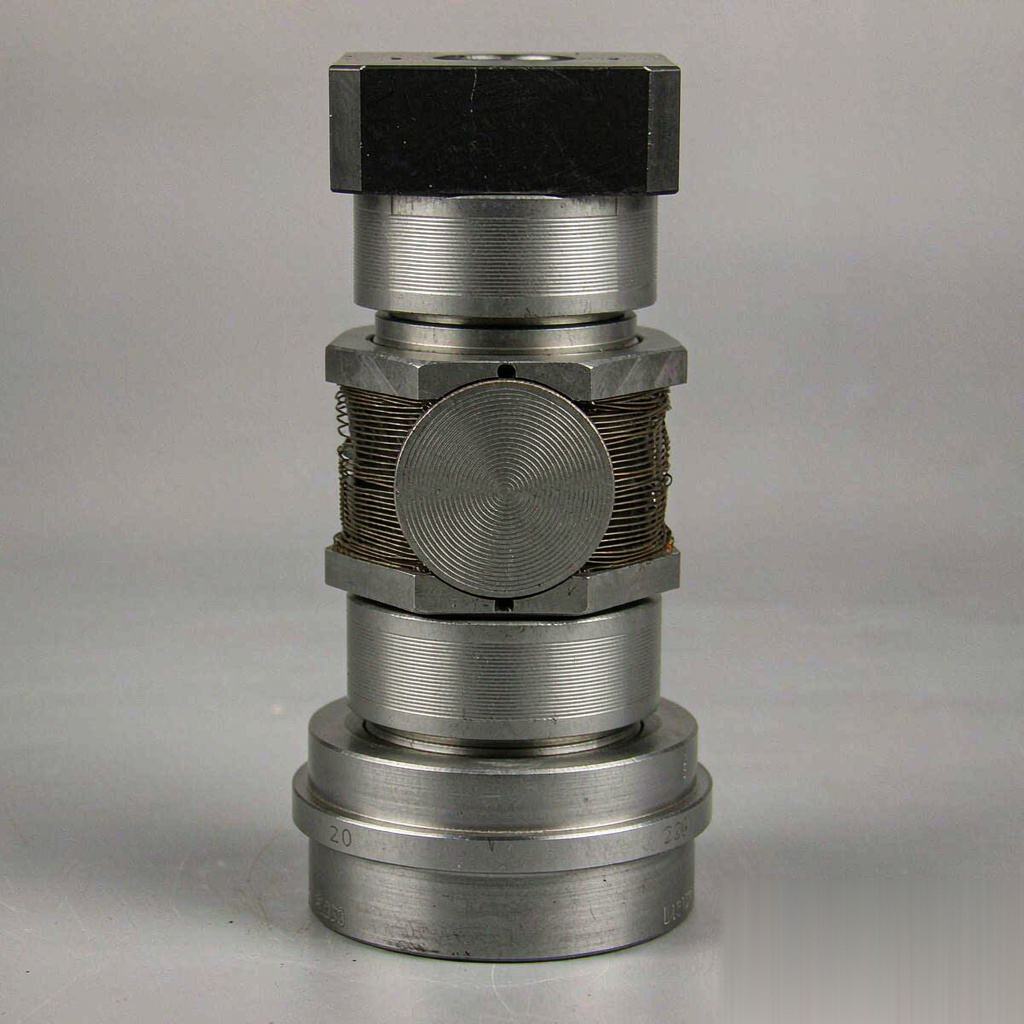
超声波焊接焊头常称 horn,也称超声模具或变幅杆,是把换能器的高频振动传递并放大到焊接面的关键部件。谐振频率、输出振幅与端面尺寸相互制约,任一项偏离设计条件都会使能量无法稳定传递到焊区。
必能信超声波焊接焊头参数,指围绕这一振动传递部件所关注的一组技术指标,主要包括谐振频率、输出振幅、端面尺寸与节点位置。焊头在超声频段下以自身固有频率谐振,把换能器的小位移放大到焊接所需量级。参数选择的目标是让焊头与换能器、变幅杆、发生器构成频率匹配的振动系统,并在批量生产中保持振幅稳定。
焊头作为振动系统的终端部件,体现出以下技术特征。
焊头涉及的可量化指标通常以典型规格形式表述,供选型与工装设计时参考。
焊头参数要求随工件材质与焊区形状不同而变化。
围绕焊头参数确定与工装配套时,可参考以下要点。
问:焊头端面加大后能否一次焊接更宽的区域?
答:覆盖范围会扩大,但需同步核算振幅分布与发生器功率。端面过大时边缘振幅衰减明显,易出现中间过焊、两端欠焊。
问:焊头使用一段时间后焊接效果变差,是否必须更换?
答:先排查端面磨损、花纹变浅与频率偏移。端面可修整的焊头经重新调频后仍可使用;出现裂纹或频率明显偏离则不宜继续使用。
问:不同频率的焊头能否装在同一台设备上使用?
答:不能。焊头、变幅杆与换能器构成谐振系统,频率不匹配会导致阻抗异常、发热甚至损坏发生器,必须整套对应。
必能信在超声波焊接领域积累了焊头设计与振动系统匹配方面的经验,可提供焊头几何参数、振幅标定与频率匹配方向的技术资料。涉及端面形状确定、材质选择与装夹设计时,建议对照设备技术资料逐项核对,并将焊头编号、使用时长与端面修整记录纳入工装台账。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102