欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
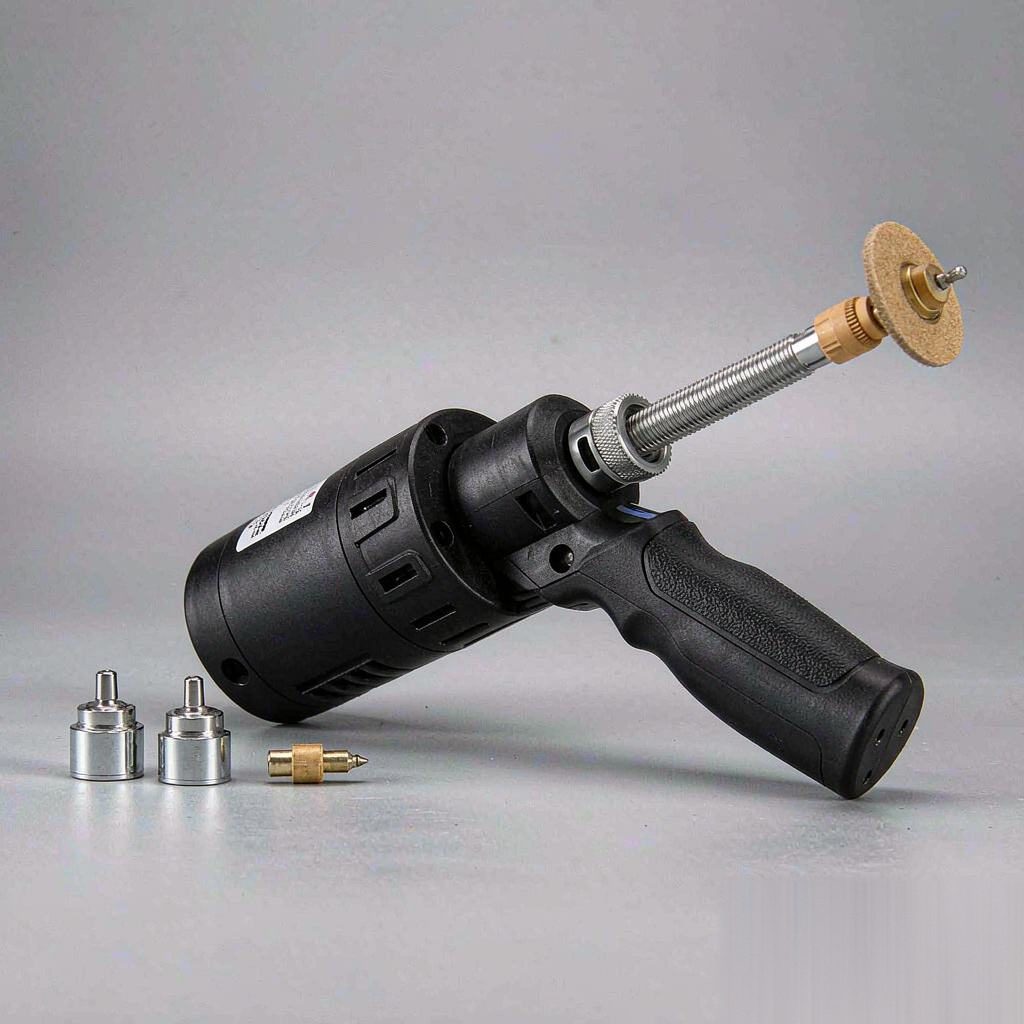
围绕琢美电磨机的转速调节范围,说明调速档位与空载转速区间的对应关系、负载下降速现象对实际磨削效果的影响,分析夹头规格、附件柄径与附件允许线速度对转速上限的约束,给出按材质与附件反推档位、评估软启动与恒速控制的参考要点,帮助减少附件过早磨损与工件烧伤,并附常见问题与技术资料获取方向。
电磨机以高转速带动小直径磨头完成磨削、切割、抛光与雕刻,转速调节范围决定了它能覆盖的附件种类与工件材质。转速选得过高,附件磨损快、工件容易烧伤;选得过低,磨削效率不足,操作者往往靠加大压力补偿,反而使附件提前失效。理解档位标注与实际转速的关系是使用前提。
琢美电磨机转速调节范围,指围绕这一手持电动工具在转速控制方面所关注的一组技术指标,涵盖调速档位、空载转速区间、负载降速特性与附件适配转速。电磨机由电机、调速电路与夹头组成,通过改变供电电压或脉宽调制实现转速调节。标称转速通常指空载状态下的数值,实际磨削时转速会因负载而下降,因此调速范围需结合负载特性一并理解。
电磨机在转速控制方面体现出以下技术特征。
电磨机涉及的可量化指标通常以典型规格形式表述,供附件匹配与工艺设定时参考。
转速需求随工件材质与工序性质不同而变化。
围绕转速范围确认与附件配套时,可参考以下要点。
问:档位标注的转速与实际磨削时的转速为什么不一样?
答:标注值通常是空载转速。磨削时电机负载增大,转速随之下降,压力越大降幅越明显。若需在负载下保持转速,应选择带恒速反馈的机型。
问:用高速档磨塑料件为什么容易发黏?
答:塑料导热性差,高速磨削产生的热量集中在接触点,来不及散出就会软化发黏。此类材料宜降低档位、减小压力并缩短单点停留时间。
问:大直径附件能否装在最高档位使用?
答:需核对附件的允许线速度。线速度与直径和转速的乘积相关,直径增大后同转速下线速度显著上升,超出附件限值会带来破裂风险。
琢美在小型电动工具与附件配套方面积累了转速控制与工艺匹配方面的经验,可提供档位与转速对应关系、附件适配方向的技术资料。涉及档位选择与附件柄径核对时,建议对照设备技术资料逐项确认,并将附件型号、使用档位与磨损情况纳入工具档案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102