欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
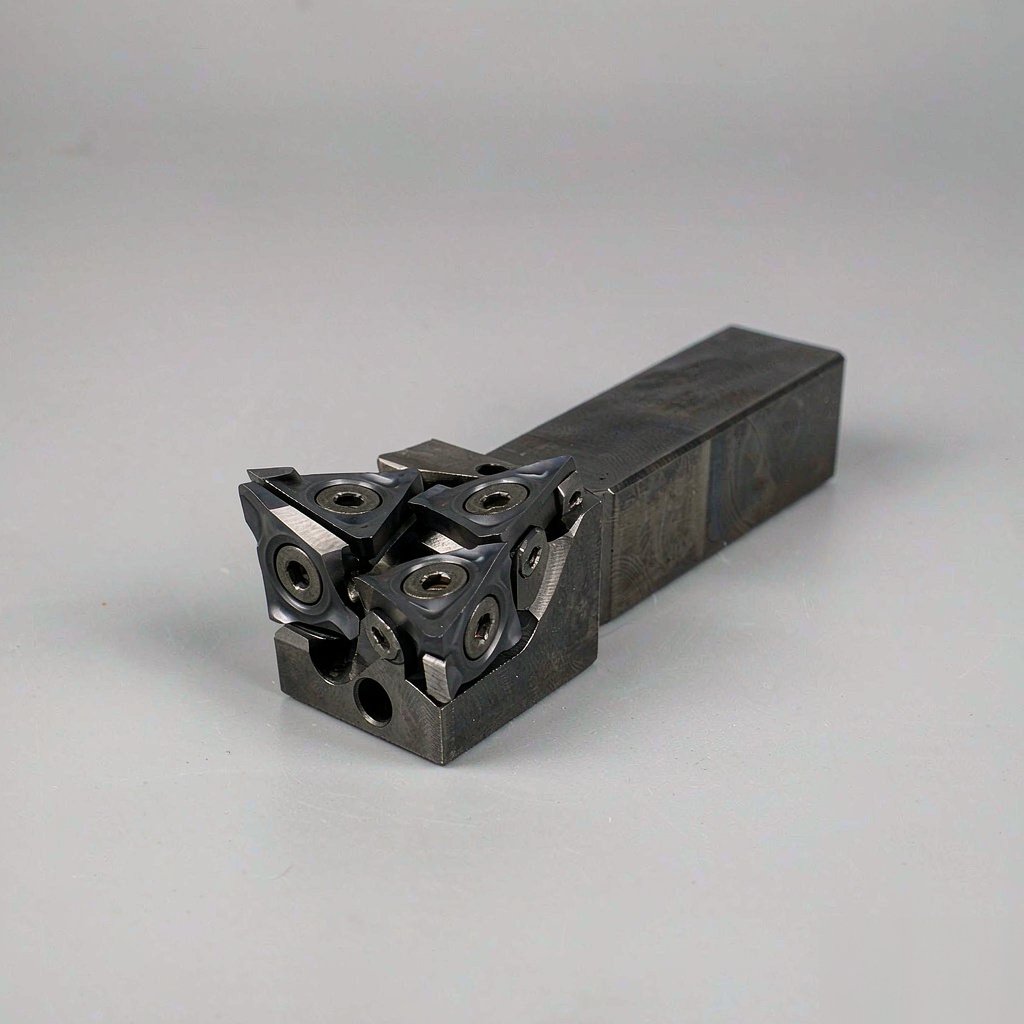
围绕范蒂尼数控刀具的刀尖角度配置,说明刀尖角、刀尖圆弧半径与刃口处理三者如何共同决定刀尖强度与散热能力,分析主偏角对切削厚度与径向力比例的影响,给出按加工阶段、材料韧性与图纸圆角要求确定角度组合的参考要点,帮助减少崩刃、振纹与让刀等常见问题,并附常见问题与技术资料获取方向。
刀尖角度不是孤立的一个数值。刀尖角、刀尖圆弧半径与刃口处理共同决定刀尖区域的强度与散热能力,又与主偏角、进给量一起影响切削力方向与已加工表面质量。选型时若只按图纸标注的角度去对照样本,容易在实际加工中出现刀尖崩刃或表面振纹,问题往往不在刀具本身,而在角度组合与工况不匹配。
范蒂尼数控刀具刀尖角度配置,指围绕这一切削刀具在刀尖几何与配置方面所开展的技术工作,涵盖刀尖角、刀尖圆弧半径、刃口钝化量与主偏角的组合确定。刀尖是刀具与工件接触的末端区域,其几何形状决定切削力分布、刀尖强度与热量集中程度,不同角度组合对应不同的加工阶段与材料类别。
刀具在刀尖几何与配置方面体现出以下技术特征。
刀尖几何涉及的可量化指标通常以典型规格形式表述,供配置方案确定时参考。
角度组合需求随材料与工序不同而变化。
围绕刀尖角度配置确定时,可参考以下要点。
问:同一把刀杆更换刀片后加工表面变差,是角度选错了吗?
答:先确认新刀片刀尖圆弧半径与刃口处理是否与原来一致。半径变大通常改善表面粗糙度但增加径向力,半径变小则相反;若刃口由钝化改为锋利,切削力下降而抗崩性变差。角度相同而处理不同,效果也会明显不同。
问:刀尖崩刃是否只能靠减小进给解决?
答:减小进给可降低冲击,但若崩刃源于刀尖角过小或刃口过锐,单靠降参数只是延缓。应结合工件是否存在断续切削与黑皮,优先调整刀尖角与刃口处理,再考虑切削参数。
问:刀尖圆弧半径选大一些是否总能得到更好的表面?
答:在进给不变时大半径确实使残留高度减小,但径向切削力上升,薄壁件与细长轴易产生让刀与振纹。同时大半径无法加工小于其半径的内圆角,需按图纸约束取舍。
范蒂尼在切削刀具领域积累了刀尖几何设计与材质匹配方面的经验,可提供刀尖角与圆弧半径选择、刃口处理方式与切削参数区间方向的技术资料。涉及角度组合确定、刀片更换核对与崩刃原因判断时,建议对照产品技术资料逐项确认,并将刀片牌号、几何代号与使用工时纳入刀具台账。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102