欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
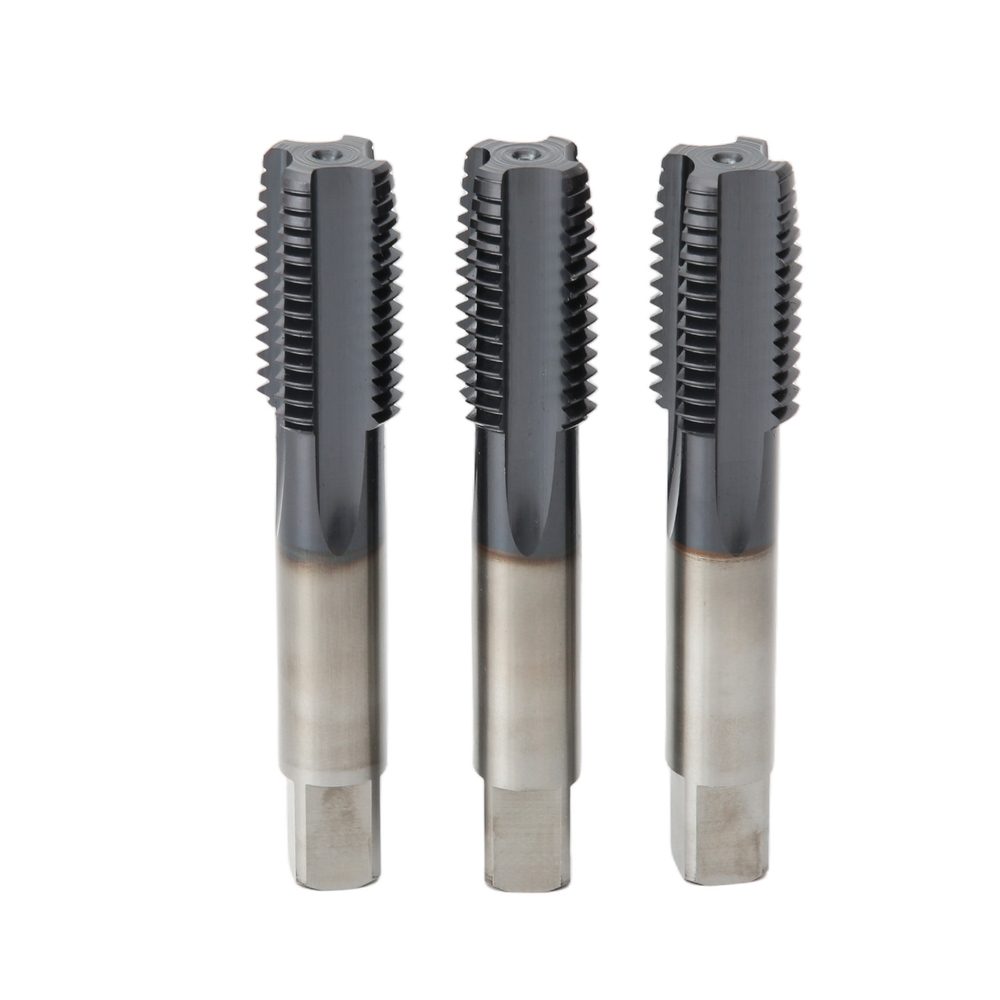
丝锥是加工内螺纹(攻丝)的专用刀具,用于在孔内切削出标准螺纹,是机械加工、装配维修的重要工具。按使用方式分为机用与手用两类,规格覆盖 M3-M24,适配钢件、铸铁、不锈钢与铝合金等不同材质。
按用途分:手用丝锥(配丝锥扳手)、机用丝锥(攻丝机/加工中心);按牙型分:粗牙(M6×1.0)、细牙(M6×0.75);按结构分:直槽、螺旋槽、先端。规格M3-M24,具体可查阅平台技术资料。
机械加工:零件内螺纹加工;模具制造:模板螺纹孔;设备维修:损坏螺纹修复;五金加工:金属件攻丝;装配作业:紧固件螺纹孔加工;自动化:批量零件攻丝。
1. 按螺纹规格选丝锥,确认粗牙/细牙与精度等级(H2/H3);2. 按加工方式选:手工攻丝选手用丝锥,机床攻丝选机用丝锥;3. 按材质选:不锈钢选螺旋槽涂层丝锥,铸铁选直槽;4. 底孔直径要按标准钻头表选择,保证攻丝质量;5. 批量加工选高品质涂层丝锥,减少断丝锥风险。
攻丝前确保底孔直径正确并倒角;使用切削液润滑冷却;攻丝时保持丝锥与孔垂直,进给平稳;手感阻力增大时退回清屑再进给;丝锥用后清洁涂油保存。
Q:攻丝前底孔钻多大? A:底孔直径≈螺纹外径-螺距,如M6粗牙(螺距1.0)底孔约Φ5.0mm,具体按标准钻头表选择。
Q:丝锥断在孔里怎么办? A:可尝试用断丝锥取出器,或用电火花加工取出,预防为主:使用合适的底孔、切削液与垂直度。
Q:手用丝锥和机用丝锥能通用吗? A:不建议通用。机用丝锥用于机床连续攻丝,手用丝锥用于手工操作,两者设计与切削参数不同。
上述丝锥的资料涵盖结构原理、常见规格与典型应用场景,可作为设计选型与备件管理的技术依据;具体型号参数以最新版样本资料为准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102