欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
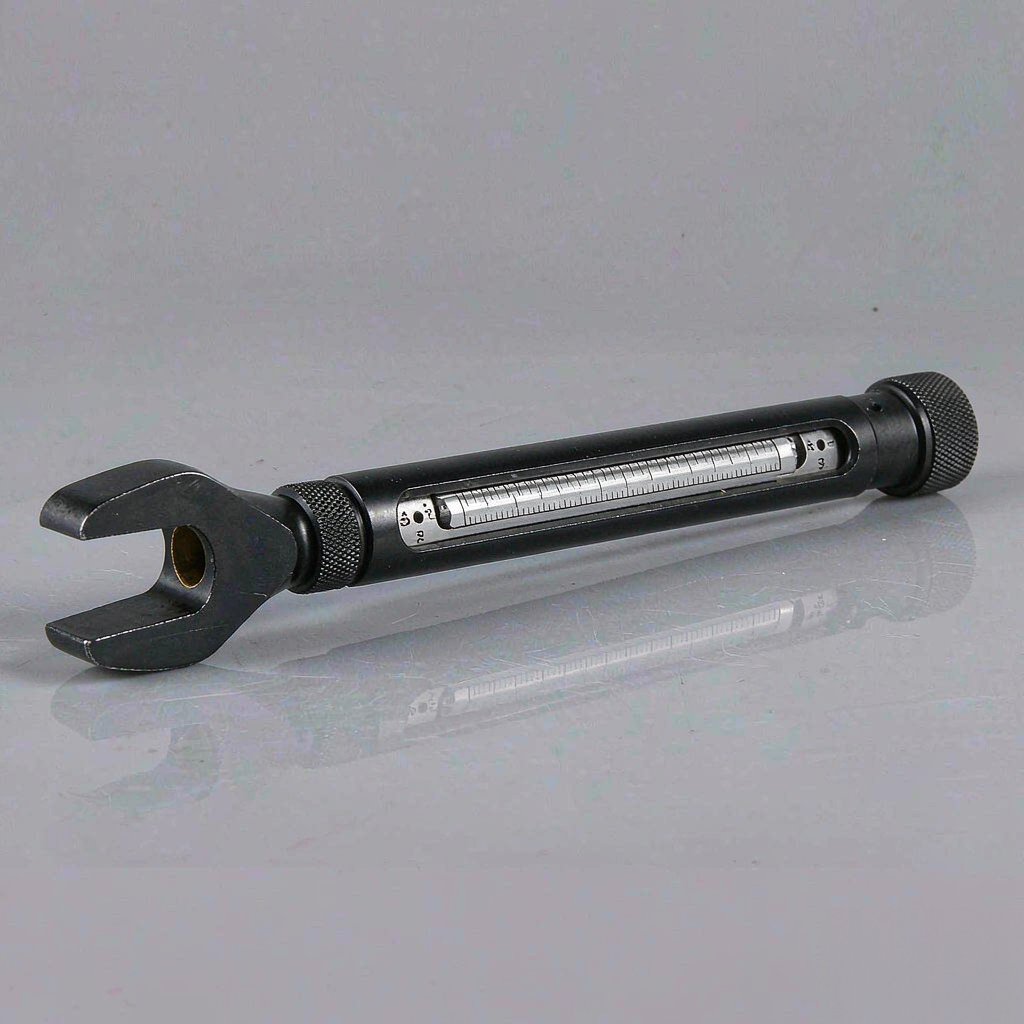
围绕乌雷亚扭矩工具校验装置的配置与偏差分析,说明台式校验台与便携式传感器组合在加载方式与连接刚度上的差别,分析传感器量程、转接头附加偏差、加载速率与读数取值时刻对示值比对结果的影响,给出装置选型与核查周期确定的参考要点,并附常见问题与扭矩计量技术资料的核对方向。
扭矩扳手在校验装置上读数超差,未必是扳手本身失准。校验台的传感器量程、加载方式、连接刚度与读数取值时刻都会引入偏差,同一把扳手在不同装置上可能相差几个百分点。把偏差按来源分开,再据此确定装置配置与核查周期,比反复调整扳手更接近问题本身。
乌雷亚(Urrea)扭矩工具校验装置的配置与偏差分析,指围绕扭矩工具示值核查所开展的技术工作,涵盖装置形式选择、传感器量程与精度匹配、加载连接方式、读数取值方法以及偏差来源的分离。校验装置由扭矩传感器、加载机构与显示单元组成,通过比对工具设定值与实测值判断示值误差,比对结果的可信度取决于装置精度与加载条件的一致性。
校验装置在示值比对与偏差控制方面体现出以下技术特征。
装置涉及的可量化指标通常以典型规格形式表述。
装置配置需求随核查场景不同而变化。
围绕装置配置与偏差控制确定时,可参考以下要点。
问:同一把扳手在两台校验装置上读数不同,信哪一台?
答:先看两台装置的传感器量程与精度等级,再看连接方式是否一致。量程偏大的装置在小扭矩段分辨率不足,经转接头连接还会引入附加柔度,应以精度更高且直接对接的一台为基准。
问:校验时读数应取峰值还是稳定值?
答:取决于工具类型与装置设定。峰值保持取动作瞬间的最大值,反映实际施加的扭矩;实时读数取加载过程中的瞬时值,受加载速率影响明显。两类取值不可互相比较,记录中应注明方式。
问:校验合格但现场仍出现紧固不足,原因在哪?
答:多为使用条件与校验条件不一致。校验时为静态匀速加载,现场存在冲击、侧向力与螺纹摩擦差异。应核对操作姿势、套筒同轴度与螺纹润滑状态。
乌雷亚(Urrea)在扭矩工具与校验装置领域积累了示值核查与偏差分离方面的经验,可提供装置配置、量程匹配与偏差来源判断方向的技术资料。涉及核查方案确定、复校周期安排与超差原因分析时,建议对照产品技术资料逐项确认,并将工具编号、核查记录与偏差趋势纳入计量台账。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102